Содержание7
Заказчик присылает чертёж толстой плиты из нержавейки или титана и слышит от подрядчика с лазерным станком: «не потянем толщину» или «кромку потом придётся фрезеровать — металл поведёт от нагрева». Гидроабразивная резка закрывает именно эти случаи: режет холодной струёй воды с абразивом, не греет кромку и не ограничена мягкостью или твёрдостью материала. Разберём по цифрам и таблицам, когда она выгоднее лазерной и плазменной резки, а когда наоборот — переплата за метод, который не даёт задаче ничего дополнительного.
Коротко: гидроабразивная резка не создаёт зону термического влияния — металл режется, а не плавится, поэтому кромка не меняет структуру и не требует последующей термообработки. Лазер быстрее и дешевле на тонком и среднем листе, но пасует на толстом металле и оставляет нагретую кромку. Плазма быстрее гидроабразива на толстом чёрном металле, но проигрывает в точности и форме реза. Выбор метода — это выбор между скоростью, ценой и тем, что происходит с кромкой после реза.
Как работает гидроабразивная резка
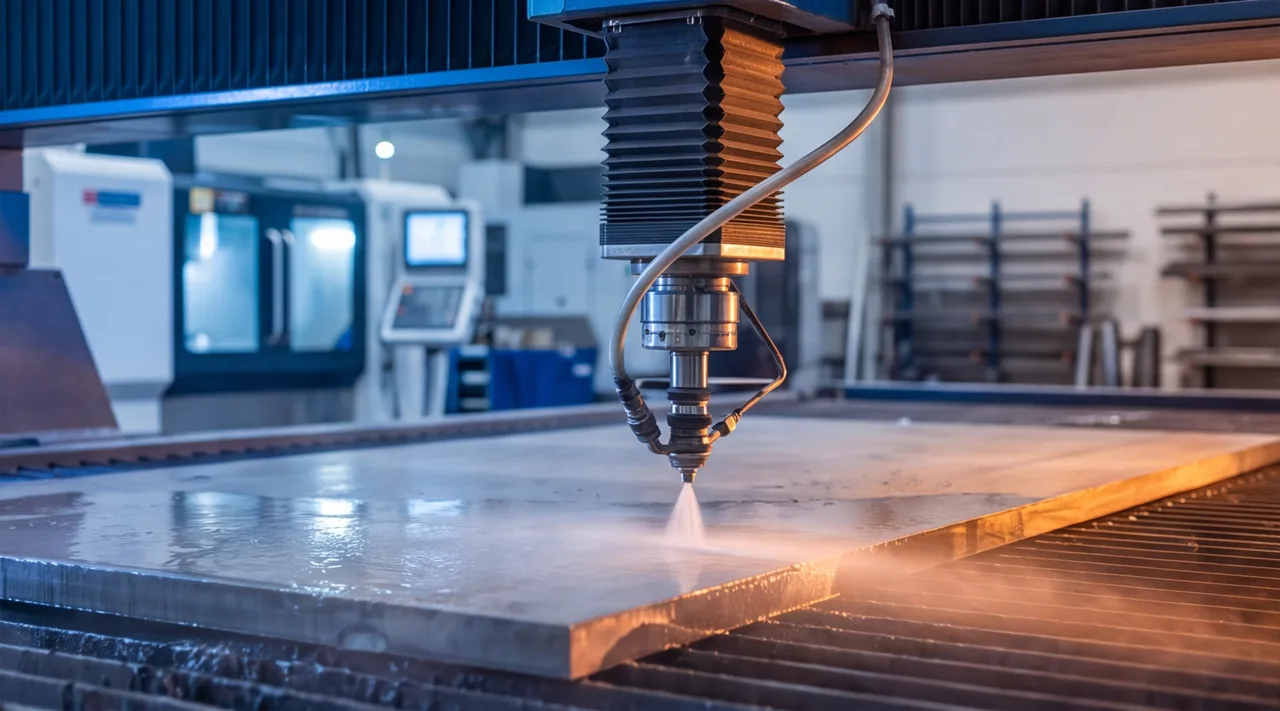
Принцип простой: насос создаёт давление воды 3500–6000 бар, струя выходит через сопло диаметром 0,2–0,4 мм и в камере смешения захватывает абразив — чаще всего гранатовый песок. На выходе получается узкая режущая струя, которая срезает металл механическим истиранием, а не плавлением или выжиганием. Именно поэтому метод называют холодным: температура в зоне реза остаётся близкой к комнатной, тепло уносится водой быстрее, чем успевает передаться в металл.
Раскрой ведёт ЧПУ-станок гидроабразивной резки — портал перемещает режущую головку по программе из DXF или DWG, как и на лазерном или плазменном оборудовании. Разница только в инструменте на конце головки: не луч и не дуга, а струя абразивно-водяной смеси под давлением. Это делает гидроабразивную резку универсальной по материалу — метод не различает, металл перед ним магнитится, плавится при низкой температуре или является композитом.
Гидроабразивная резка против лазерной: что показывает таблица
На тонком и среднем листе лазер почти всегда выигрывает по времени и цене — луч режет быстрее, чем абразивная струя проходит тот же контур. Разрыв в характеристиках нарастает с толщиной и особенно заметен там, где важна кромка без нагрева.
| Критерий | Гидроабразивная резка | Лазерная резка |
|---|---|---|
| Толщина металла | практически без верхнего предела по методу — ограничена мощностью станка | эффективна на тонком и среднем листе, на толстом резко теряет скорость |
| Зона термического влияния | отсутствует | есть, ширина растёт с толщиной листа |
| Скорость на тонком листе | ниже | выше в разы |
| Стоимость реза на толстом листе | ниже за счёт стабильной скорости | растёт непропорционально из-за падения скорости |
| Ограничение по материалу | нет — режет любой металл и композиты | плохо режет отражающие и высокотеплопроводные материалы без спецоснастки |
Ключевое отличие — не скорость, а нагрев. Лазерная резка металла создаёт зону термического влияния почти при любой толщине: металл вдоль кромки плавится и застывает заново, меняя структуру на глубину, зависящую от мощности станка и толщины листа. Гидроабразивная резка этого не делает в принципе — она режет, а не плавит, поэтому структура металла у линии реза остаётся такой же, как в остальной части заготовки.
Гидроабразивная резка против плазменной: скорость или чистота кромки
Плазменная резка металла работает по похожему принципу применимости — толстый чёрный металл, где лазер уже неэффективен. Разница между гидроабразивом и плазмой не в толщине, а в том, что остаётся на кромке после реза.
Плазма режет плазменной дугой при температуре в десятки тысяч градусов — металл в зоне реза плавится и частично выдувается потоком газа. Это быстрее и дешевле гидроабразива на толстом листе, но оставляет зону термического влияния, конусность кромки и требует последующей механической обработки, если деталь идёт под сварку или точную сборку. Гидроабразивная резка на той же толщине медленнее и дороже за метр, но кромка не требует зачистки от окалины и не меняет твёрдость у линии реза.
Честно: если деталь дальше идёт под сварку с разделкой кромок или не требует высокой точности контура, плазма — разумный экономичный выбор. Гидроабразив уступает по критерию скорости на толстом чёрном металле — платить за отсутствие нагрева там, где нагрев не мешает следующей операции, не имеет смысла.
Толщина и материал: где гидроабразивная резка выигрывает
Метод не имеет верхнего предела толщины, зависящего от физики процесса, как лазер или плазма — ограничение задаёт только мощность конкретного станка и оснастка. Практический ориентир по материалам без указания жёстких границ толщины, потому что предел определяется станком:
| Материал | Рекомендуемый метод | Почему |
|---|---|---|
| Тонкий и средний лист чёрного металла | лазерная резка | выше скорость, ниже цена реза |
| Толстый лист чёрного металла | плазменная или гидроабразивная | плазма быстрее, гидроабразив — без нагрева кромки |
| Нержавеющая сталь любой толщины под точную сборку | гидроабразивная резка | кромка без изменения структуры, не нужна доводка |
| Титан | гидроабразивная резка | нагрев титана при резке меняет свойства сплава у кромки |
| Алюминий отражающий и тонколистовой | гидроабразивная резка | лазер хуже держит рез на отражающих поверхностях без спецоснастки |
| Композиты и разнородные пакеты | гидроабразивная резка | нет риска расслоения от локального нагрева |
Титан и жаропрочные сплавы — отдельный случай: гидроабразивная резка обрабатывает их без изменения структуры металла, тогда как нагрев при лазерной или плазменной резке способен изменить свойства сплава непосредственно у кромки. Для деталей из титана, которые дальше идут в узел без доработки кромки, это часто решающий довод в пользу гидроабразива, даже если по скорости он проигрывает.
Зона термического влияния и качество кромки
Зона термического влияния — это участок металла у линии реза, структура которого изменилась из-за нагрева и последующего остывания. У лазерной резки эта зона есть почти всегда, у плазменной — шире, чем у лазера, за счёт более высокой температуры дуги и её меньшей концентрации. У гидроабразивной резки зоны термического влияния нет вообще, поскольку металл не нагревается выше температуры окружающей среды.
Практическое следствие для технолога — не абстрактная «чистота кромки», а конкретная экономия операции: деталь после гидроабразивной резки не нужно дополнительно зачищать от окалины или проверять твёрдость у линии реза, если чертёж требует стабильных механических свойств по всему сечению.
Форма реза и допуски: конусность кромки
Форма реза — прямое следствие физики метода. Тепловые методы плавят металл шире у верхней кромки и уже у нижней из-за рассеивания энергии по толщине, отсюда конусность реза, которая растёт с толщиной листа. Абразивно-водяная смесь формирует близкий к прямому профиль реза за счёт равномерного механического истирания по всей толщине — струя не рассеивается так, как тепловой поток.
На современных станках гидроабразивной резки конусность дополнительно компенсируется наклоном режущей головки по программе, что даёт ещё более прямую кромку там, где это критично для последующей сборки без доработки. Для деталей с жёсткими допусками по перпендикулярности кромки это снимает операцию механической доводки, которая иначе закладывается в маршрут после теплового реза.
Когда выбирать гидроабразивную резку: практические критерии
Метод оправдан не потому, что он «универсальный», а в конкретных ситуациях, которые стоит проверить по чертежу до выбора подрядчика:
- Толщина металла превышает возможности лазерного станка. Гидроабразив держит рез там, где лазер уже неэффективен по скорости или вовсе не режет.
- Деталь пойдёт на сборку без доработки кромки. Отсутствие зоны термического влияния экономит операцию зачистки и снимает риск изменения твёрдости.
- Материал — титан, жаропрочный сплав или разнородный пакет. Нагрев у кромки для таких материалов — не эстетическая, а инженерная проблема.
- Важна форма и перпендикулярность реза. Там, где допуск по конусности кромки жёсткий, гидроабразив ближе к прямому профилю без дополнительной обработки.
- Скорость и цена реза не главный критерий. Если задача терпит более медленный и, как правило, более дорогой за метр рез в обмен на отсутствие нагрева — это тот случай.
Если ни один пункт не критичен для вашей детали, экономически выгоднее лазерная или плазменная резка. Пришлите чертёж на расчёт по чертежу — технолог подберёт метод по толщине, материалу и требованиям к кромке, а не предложит единственный станок, который есть в цехе.