Содержание9
Технолог получил чертёж корпуса и должен выбрать способ раскроя листа: лазер, плазма или гидроабразив. Один поставщик уверяет, что лазер режет всё, другой — что после 12 мм он бессилен. Оба правы наполовину: возможности лазерной резки металла с ЧПУ жёстко привязаны к толщине и марке металла, и за пределами этой зависимости технология не работает, сколько бы киловатт ни было в паспорте станка. Разбираем, где лазер даёт лучший рез, чем плазма и гидроабразив, а где проигрывает им — с таблицей толщин, честным сравнением технологий и списком вопросов, которые стоит задать подрядчику до того, как чертёж уйдёт в работу.
Коротко: лазер с ЧПУ уверенно режет сталь до 20–25 мм, нержавейку до 15–20 мм и алюминий до 10–12 мм, дальше качество кромки и скорость реза падают быстрее, чем растёт мощность станка. На толстом металле и там, где нельзя греть кромку, выгоднее гидроабразив; на средней толщине без строгих требований к кромке — плазма. Мощность лазера в кВт напрямую ограничивает максимально доступную толщину металла, с которой станок работает без потери качества, — это первый вопрос подрядчику, а не марка станка.
Как лазер с ЧПУ режет металл и почему это точнее ручного раскроя
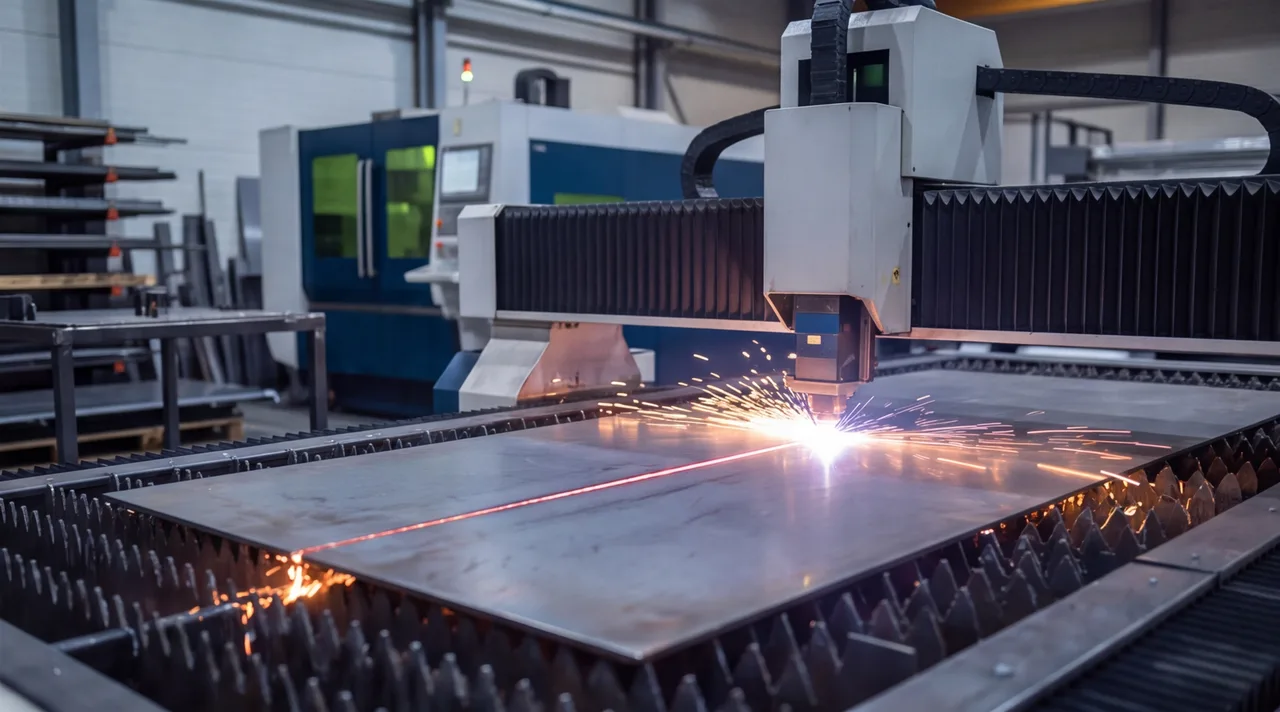
В промышленной резке листового металла работает станок лазерной резки металла на базе волоконного лазера: полупроводниковые диоды накачивают энергию в оптическое волокно, луч фокусируется линзой в пятно диаметром десятые доли миллиметра и локально расплавляет или испаряет металл вдоль контура. Вслед за лучом через сопло подаётся вспомогательный газ — кислород ускоряет резку углеродистой стали за счёт экзотермической реакции, азот держит рез без окалины на нержавейке и алюминии, сжатый воздух используют на тонком листе, где важна цена процесса.
Траекторию головки задаёт программа ЧПУ, собранная из чертежа или DXF-файла раскладки: она держит скорость, мощность и подачу газа для каждого участка контура — сложную кривую, острый угол, мелкое отверстие. Именно поэтому лазерный станок для резки металла с ЧПУ выбирают вместо ручного плазмореза или газовой горелки там, где важна не только скорость, но и повторяемость: там точность держит рука оператора, здесь — программа, и сотая деталь партии выходит с тем же контуром, что первая. Это и есть основной довод для деталей с числом отверстий и вырезов больше нескольких — не скорость, а повторяемость размера от листа к листу.
Как толщина и марка металла определяют качество лазерного реза
Качество лазерного реза — это чистота кромки, наличие грата и ширина зоны термического влияния, и все три параметра ухудшаются с ростом толщины металла нелинейно: до определённой толщины рез почти не требует зачистки, дальше на кромке появляется наплыв, который надо снимать отдельной операцией. Мощность лазера ограничивает максимально доступную толщину металла: станок мощностью 1 кВт держит только тонкий лист, от 6 кВт и выше — тот диапазон, где сталь и нержавейка режутся без потери качества до заметной толщины. Перед лазерной резкой металла стоит сверить свой чертёж с таблицей ниже: то, что на бумаге смотрится обычной толщиной, у конкретного подрядчика может оказаться за пределом уверенного диапазона его станка.
| Металл | Толщина, мм | Типовая мощность, кВт | Качество кромки |
|---|---|---|---|
| Сталь конструкционная | до 6 | 1–3 | чистая, без доработки |
| Сталь конструкционная | 6–15 | 3–6 | чистая, минимальный грат снизу |
| Сталь конструкционная | 15–25 | 6 и выше | заметное оплавление кромки, нужна зачистка |
| Нержавеющая сталь | до 8 | 2–4 | чистая, азот без окалины |
| Нержавеющая сталь | 8–15 | 4–6 | рез медленнее, кромка требовательна к настройке |
| Алюминий | до 6 | 2–4 | чистая при верной настройке под отражение |
| Алюминий | 6–12 | 6 и выше | рез нестабилен, растёт риск наплыва |
Практический вывод для чертежа: на верхней границе диапазона своего листа закладывайте допуск на дополнительную зачистку кромки, а для алюминия и нержавейки выше средней толщины уточняйте у подрядчика, на каком станке пойдёт рез — маломощный лазер либо не возьмёт такую толщину, либо даст кромку, непригодную под сварку без обработки.
Где у лазера, плазмы и гидроабразива заканчивается зона уверенного реза
У каждой технологии резки есть диапазон толщины, где она работает уверенно, и участок, где формально режет, но невыгодно или с потерей качества. Границы задаёт не паспорт станка, а физика процесса: лазер теряет энергию на большой толщине, плазменная резка металла прожигает толстый прокат с широкой зоной нагрева, а гидроабразивная резка режет практически любую толщину, но медленно и дорого на тонком листе.
Лазер, плазма или гидроабразив: что выбрать под конкретную деталь
У трёх технологий разная физика процесса, и ни одна не выигрывает во всём — выбор идёт от требований к детали, а не от привычки подрядчика к своему станку.
| Параметр | Лазер | Плазма | Гидроабразив |
|---|---|---|---|
| Точность кромки | высокая | ниже, чем у лазера | высокая |
| Зона термического влияния | узкая | широкая | отсутствует |
| Скорость на тонком листе | высокая | средняя | низкая |
| Скорость на толстом металле | падает с толщиной | высокая | низкая, но стабильная |
| Относительная стоимость на тонком листе | ниже | ниже | выше |
| Относительная стоимость на толстом металле | выше | ниже | выше |
Волоконный лазер уступает по точности кромки только там, где такое сравнение вообще уместно, — на толщинах, которые он ещё держит уверенно; плазменная резка металла выигрывает у него именно на толстом прокате, где лазеру уже не хватает мощности. Гидроабразивная резка не создаёт зону термического влияния вообще, потому что режет холодной абразивной струёй, — это единственный вариант, когда термическое воздействие на металл недопустимо: закалённые детали, титан, материалы с внутренними напряжениями, которые нельзя провоцировать нагревом.
Где у лазерной резки с ЧПУ есть технологические пределы
Отражающие металлы — главное ограничение волоконного лазера. Алюминий, медь и латунь отражают заметную часть луча обратно в оптику, поэтому тот же лазер, который чисто режет сталь заданной толщины, на алюминии той же толщины даёт менее стабильный рез: нужна более высокая мощность, отдельная настройка параметров и защита оптической головки от обратного отражения. На тонком алюминии это почти не заметно, но при толщине выше средней для конкретного станка рез становится нестабильным раньше, чем по стали.
Второй предел — толщина, при которой мощности лазера уже не хватает на чистое расплавление металла по всей глубине реза. Луч успевает прогреть кромку шире, чем на тонком листе, — растёт зона термического влияния, кромка оплавляется, на срезе появляется грат, требующий механической зачистки. У каждой мощности станка есть практический потолок толщины, выше которого рез формально идёт, но кромка уже не годится без доработки — дальше выгоднее переходить на плазму или гидроабразив, а не тянуть лазер за предел.
Третий момент, о котором заказчики обычно не думают заранее, — деталь с тонкой стенкой или мелкими элементами рядом с массивным основанием: тот же режим, что рассчитан на основную толщину, локально перегревает тонкий участок и коробит деталь. Здесь важно обсудить с технологом маршрут обработки металла до запуска в работу, а не после первой партии в браке.
Что происходит с деталью после лазерного раскроя
Раскрой почти никогда не последняя операция — на большинстве деталей за ним идёт ещё два-три шага, и от их наличия в маршруте зависит итоговый срок и цена.
- Раскрой. Деталь вырезается по контуру из чертежа или DXF-раскладки, вместе с базовыми отверстиями и метками сборки.
- Снятие фаски и облоя. На толщинах ближе к верхней границе диапазона станка кромку зачищают от наплыва вручную или на автоматической линии.
- Гибка листового металла. Плоская заготовка превращается в объёмную деталь на листогибочном прессе с ЧПУ — развёртку под гиб обычно считает тот же подрядчик, что резал лист.
- Шлифовка металла. Кромка после резки или сварной шов получают чистовую поверхность перед покраской или сборкой в узел.
- Покраска или гальваника. Финишное покрытие — порошковая окраска, цинкование или другая защита от коррозии.
Раскрой и гибка на одной площадке избавляют от лишней логистики между подрядчиками и от разночтений в допусках между операциями — гибочный пресс работает с той же деталью, что вышла из-под лазера, без пересогласования размеров.
Что реально заказывают на лазерную резку — от корпусов до мебели и ворот
Основной поток заказов на лазерную резку металла — промышленные детали: корпуса приборов, кронштейны, панели щитов, заготовки под дальнейшую механообработку или сварку узла. Здесь важны повторяемость размера по партии и совместимость кромки со следующей операцией, а декоративная составляющая вторична или отсутствует вовсе.
Отдельный, тоже вполне обычный сегмент — декоративные и бытовые изделия: мебель из металла, столы из металла, ворота из металла, дровницы, элементы ограждений и садовые конструкции. Для этих заказов на первый план выходит не допуск в сотых миллиметра, а чистота видимой кромки и точность сложных декоративных контуров — резных орнаментов, перфорации, логотипов. Технология та же, требования к результату другие, и это стоит проговорить с подрядчиком на этапе расчёта.
От чего зависит цена лазерной резки и как оценить бюджет
Точной цены за метр реза без чертежа не существует — фигурирующие в сети цифры «цена металла за кг» или «сколько стоит кг металла» относятся к стоимости самого проката, а не к резке, и никогда не совпадают со стоимостью готовой детали. На итоговую цену раскроя влияет несколько факторов одновременно.
- Марка и толщина металла. Нержавейка и алюминий дороже по времени резки, чем углеродистая сталь той же толщины; толстый металл всегда медленнее тонкого.
- Длина реза и число врезок. Деталь с плотной перфорацией или множеством мелких отверстий требует больше времени станка, чем простой контур той же площади.
- Объём партии и раскладка на лист. Плотная раскладка нескольких деталей на одном листе снижает расход металла и цену за единицу.
- Минимальная партия заказа. Единичная деталь и партия в сотни штук считаются по-разному — фиксированные затраты на подготовку программы размазываются на партию.
- Дальнейшая обработка. Гибка, зачистка кромки, сварка и покраска — отдельные статьи в смете, не входящие в стоимость самого реза.
Реалистичный способ оценить бюджет — не искать усреднённую цену за килограмм в сети, а отправить чертёж или DXF на расчёт: там считают конкретную толщину, марку металла и партию, а не среднюю температуру по рынку.
Какие вопросы задать подрядчику про мощность лазера и допуски
Перед тем как отдавать чертёж в работу, стоит получить внятные ответы на пять вопросов — они снимают большую часть рисков брака и срыва срока.
- Какая мощность лазера в кВт стоит на станке? От неё напрямую зависит максимальная толщина металла, которую подрядчик режет без потери качества кромки.
- Какая максимальная толщина по стали и отдельно по алюминию? Цифры для разных металлов на одном станке всегда разные из-за отражения луча.
- Какой допуск по контуру гарантируется? Ответ должен звучать в конкретных сотых или десятых миллиметра, а не как «высокая точность».
- Готов ли подрядчик работать с ЧПУ-программой напрямую по вашему чертежу или DXF? Это определяет, нужно ли вам отдельно готовить раскладку деталей на лист.
- Как контролируются размеры после резки? Выборочный обмер, протокол на партию или контроль каждой детали — разная степень гарантии для ответственных деталей.
Честные ответы на все пять вопросов до начала работы обходятся дешевле, чем разбор причин брака после того, как партия уже прошла гибку и сварку.