Содержание8
Выбор между плазменной резкой, лазером и гидроабразивом на металле толщиной от 3 до 50 мм чаще решает не цена, а то, что происходит с кромкой после резки: у плазмы шире зона нагрева, ниже перпендикулярность и есть граница толщины, за которой рез перестаёт быть геометрически чистым. Разбираем, до какой толщины плазменная резка металла на ЧПУ держит рез без конусности, чем она уступает лазерной резке металла и гидроабразивной резке на разных диапазонах и на что смотреть при выборе подрядчика — тип источника плазмы, стол и контроль высоты горелки, — чтобы не получить кромку, которую потом неделю зачищают вручную.
Коротко: плазма на ЧПУ уверенно режет углеродистую сталь от долей миллиметра до 80–100 мм, дешевле лазера на среднем и толстом металле, но оставляет более широкую зону термического влияния. На толщине до 20 мм лазерная резка металла даёт более узкую ЗТВ и чище кромку; гидроабразивная резка вообще не греет металл, но медленнее и дороже. Перед заказом партии просите у подрядчика контрольный рез на вашей толщине и сверяйтесь с классом качества по ГОСТ Р ИСО 9013.
Почему у плазменной резки есть физический предел толщины
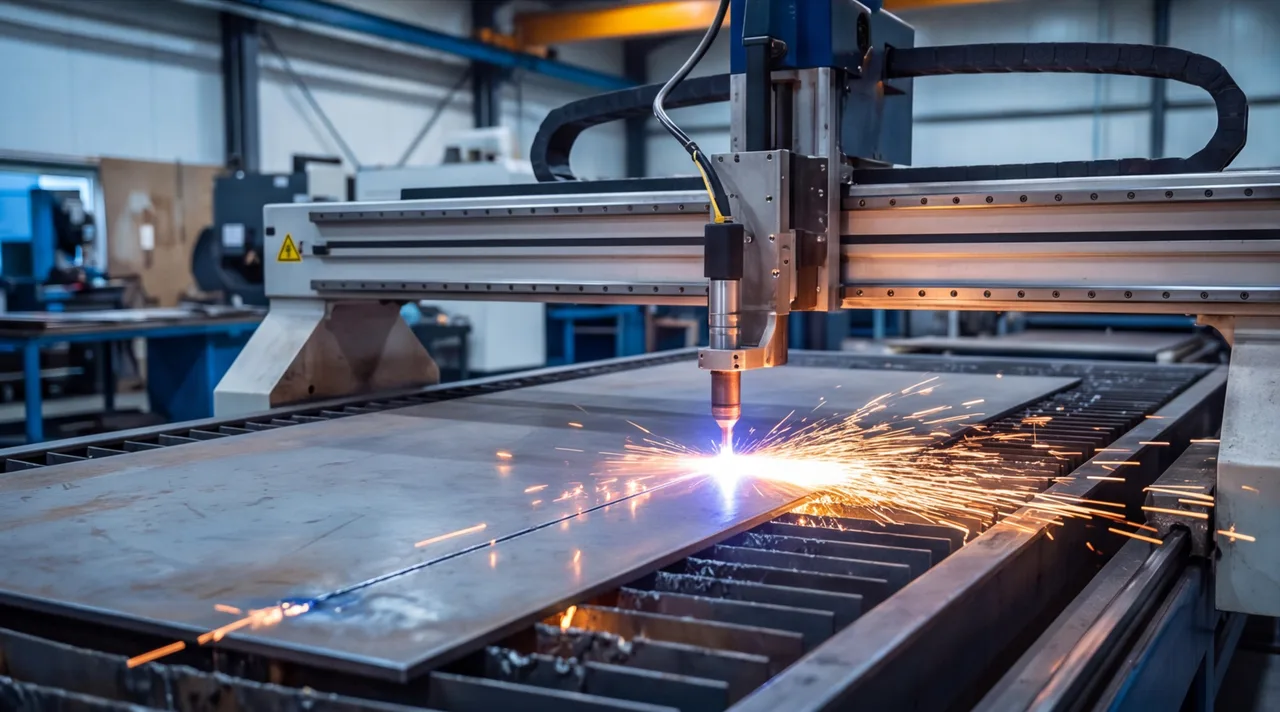
Плазменная резка металла работает не лезвием, а ионизированным газом: источник плазмы (плазмотрон) пропускает через сопло сжатый воздух или технический газ, электрическая дуга нагревает его до состояния плазмы, и поток одновременно плавит металл и выдувает расплав из полости реза. Это тепловой процесс, а не механический рез — отсюда неизбежный нагрев кромки, которого нет у холодной гидроабразивной резки.
С ростом толщины металла плазме приходится дольше держать дугу на одном участке, чтобы прорезать лист насквозь, — зона термического влияния расширяется, а сама дуга на выходе из толстого листа заметнее отклоняется от вертикали. Поэтому у плазменной резки нет одной универсальной «предельной толщины»: есть толщина, на которой рез остаётся геометрически чистым, и толщина, на которой лист режется, но кромку потом нужно дорабатывать. Первая зависит от мощности источника плазмы, вторая — от допустимой для конкретной детали конусности. Спрашивая у подрядчика «какую толщину вы режете», стоит сразу уточнять, о каком из двух пределов речь.
Плазма, лазер и гидроабразив: диапазон толщин в одной таблице
Три метода резки листового металла перекрывают разные диапазоны толщин, и там, где диапазоны пересекаются, решение зависит уже не от того, может ли метод прорезать лист, а от требований к кромке и экономики заказа.
| Метод резки | Диапазон толщин по стали, мм | Зона термического влияния | Скорость и стоимость реза |
|---|---|---|---|
| Плазменная резка | 0,5–100 | есть, самая широкая из трёх | высокая скорость на среднем и толстом листе, ниже стоимость погонного метра |
| Лазерная резка | 0,5–25 | есть, но заметно у́же, чем у плазмы | максимальная точность и скорость на тонком и среднем листе, дороже на толстом |
| Гидроабразивная резка | 1–200 | отсутствует — холодный рез | ниже скорость, выше стоимость, но без ограничений по нагреву материала |
Таблица — не рейтинг «что лучше», а границы применимости. На толстом металле под сварные конструкции плазма часто единственный экономически оправданный вариант: лазер такой мощности стоит дорого, а гидроабразив на 30–50 мм заметно медленнее. На тонком листе с требованиями к чистой кромке плазма, наоборот, проигрывает лазерной резке металла — конусность и зона нагрева заметны уже на первых миллиметрах толщины.
Зона термического влияния: чем шире нагрев, тем больше доработки
Зона термического влияния — участок металла у кромки реза, структура которого изменилась от нагрева, хотя сам металл не расплавился. У плазмы эта зона шире, чем у лазера: сфокусированный лазерный луч отдаёт энергию более концентрированно и за меньшее время, поэтому нагревает меньший объём металла вокруг линии реза. У гидроабразивной резки зоны термического влияния нет вовсе — металл режется потоком воды с абразивом без нагрева.
Насколько это критично, зависит от того, что будет с деталью дальше. Заготовку под сварку зона нагрева обычно не портит: сварной шов сам создаёт локальную ЗТВ рядом, и вторая уже не меняет картину. Деталь под точное сопряжение, под механическую обработку с жёсткими допусками по краю или под последующую закалку с контролем структуры — другой случай: изменённую кромку нужно либо закладывать в припуск на механическую обработку, либо снимать зачисткой перед финальной операцией.
Перпендикулярность и конусность реза на толстом металле
На тонком листе дуга плазмотрона проходит металл почти мгновенно, и рез остаётся близким к перпендикулярному. С ростом толщины дуга успевает отклониться, пока прожигает лист сверху вниз, и сечение реза получается не прямоугольным, а слегка трапециевидным: одна кромка шире другой. Это и есть конусность реза — она растёт вместе с толщиной металла и особенно заметна на деталях, где важен точный размер по всей толщине листа, а не только по верхней плоскости.
Портальный ЧПУ-стол не убирает конусность полностью, но даёт главное — повторяемость: если сегодня рез ушёл от прямого угла на определённую величину, завтра на той же толщине и том же материале результат будет тем же, а не случайным. Это позволяет технологу заранее закладывать припуск на конусность там, где она критична, вместо того чтобы бороться с ней на каждой детали заново.
Проверить перпендикулярность реза у конкретного подрядчика проще всего не по паспорту оборудования, а напрямую: попросить контрольный рез на своей толщине металла и замерить угол кромки угольником или штангенциркулем по верхней и нижней стороне листа. Паспортная точность стола не гарантирует такой же результат на конкретной толщине и материале — на конусность влияют мощность источника, состояние сопла плазмотрона и скорость подачи, а не только геометрия стола.
Классы качества реза и что видно на кромке
ГОСТ Р ИСО 9013 классифицирует термические резы — плазменные, лазерные, кислородные — по перпендикулярности и шероховатости кромки. Стандарт даёт общий язык для приёмки: вместо «нормальный рез» и «плохой рез» заказчик и подрядчик ссылаются на конкретный класс качества, к которому приведён протокол оборудования. Числовые допуски по классам конкретный поставщик станка указывает в собственной документации под свой источник плазмы и стол — они отличаются у разных производителей, поэтому смотреть нужно паспорт на оборудование подрядчика, а не общие таблицы из интернета.
На приёмке партии инженер без измерительных инструментов уже отсеивает явный брак по внешним признакам кромки.
| Признак на кромке | Что это значит | Подходит без доработки |
|---|---|---|
| Ровная матовая кромка без наплывов | стабильный режим резки, скорость и высота горелки подобраны верно | под сварку и под покраску |
| Грат по нижней кромке | заниженная скорость реза или изношенное сопло плазмотрона | требует зачистки перед сваркой или покраской |
| Полосы (риски) от дуги по всей высоте кромки | нормальный признак термической резки, отличие от лазера и гидроабразива | под сварные конструкции — да, под точные сопряжения — нет |
| Оплавление и цвета побежалости на кромке | локальный перегрев участка, завышенная мощность или заниженная скорость | требует внимания перед термообработкой или окраской без грунта |
Какой ЧПУ-стол и источник плазмы должен быть у подрядчика
Отличить подрядчика с контролем процесса от того, кто режет «на глаз», можно за один звонок — по тому, как отвечают на несколько конкретных вопросов об оборудовании.
- Тип стола. Портальный ЧПУ-стол держит геометрию реза стабильнее консольного на больших листах: портал движется по двум направляющим одновременно, а не консольно с одной опорной стороны.
- Датчик высоты горелки (THC). Автоматический контроль высоты горелки в процессе реза — не опция, а необходимость для стабильной перпендикулярности на металле переменной толщины или с деформацией листа.
- Мощность источника плазмы под вашу толщину. Один и тот же стол с разными источниками плазмы даёт разный результат: спросите, на каком токе и каким источником резался именно такой металл, как у вас, а не какая максимальная толщина указана в паспорте станка.
- Вытяжка и фильтрация дыма. Косвенный, но рабочий индикатор: цех без нормальной вытяжки нередко экономит и на других частях процесса, включая контроль высоты и обслуживание расходников.
- Готовность сделать тестовый рез. Подрядчик, уверенный в оборудовании, без проблем режет пробный образец на вашей толщине перед запуском партии — это быстрее и надёжнее спора после того, как партия уже нарезана.
Как ЧПУ держит высоту и скорость реза в процессе
Перпендикулярность реза — не только паспортная характеристика стола, а результат работы датчика высоты горелки в реальном времени, пока плазмотрон идёт по контуру детали.
Когда выбирать плазму, а когда лазер или гидроабразив
На практике выбор метода резки чаще определяется не одним параметром, а сочетанием толщины, материала и того, что будет с деталью дальше.
- Толстый металлопрокат под сварные конструкции — рамы, опоры, крупные металлоконструкции: плазменная резка экономически оправдана и не требует идеальной кромки — сварной шов и так создаёт свою зону влияния рядом с резом.
- Тонкий и средний лист с высокими требованиями к кромке — корпусные детали, декоративные элементы, заготовки под точную гибку: лазерная резка даёт более узкую зону термического влияния и точнее держит размер.
- Термочувствительные, многослойные или уже упрочнённые материалы, а также случаи, где нагрев кромки недопустим в принципе: гидроабразивная резка — единственный из трёх методов вариант без зоны термического влияния вообще.
Если сомневаетесь, какой метод подойдёт под вашу деталь и материал, пришлите чертёж на расчёт: технолог сравнит варианты по толщине, требованиям к кромке и срокам и предложит экономически обоснованный способ резки, а не тот, что просто загружен в цехе в данный момент.