Содержание9
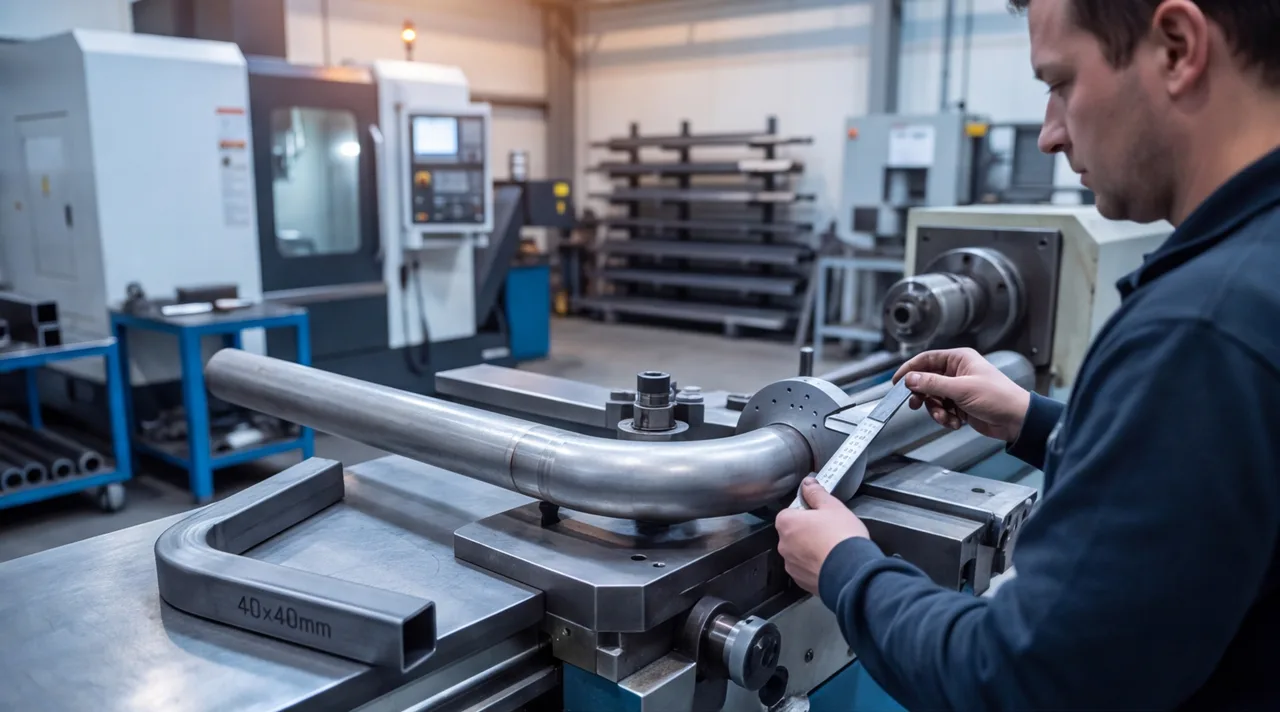
Технолог получает чертёж, где на трубу Ø40×2 мм и на соседний профиль 40×40×2 мм в той же спецификации проставлен один и тот же радиус гиба R120 — потому что размер «40» совпадает, и конструктор по привычке применил один норматив к обоим сечениям. Труба гнётся чисто, профиль после гиба идёт в брак: на внутренней грани замины, иногда трещина в углу сечения. У круглой трубы и квадратного профиля одного номинального размера разный минимальный радиус гиба, и разница не случайная. В статье — таблицы допустимых радиусов для трубы Ø40 мм и профиля 40×40 мм по толщине стенки и материалу, разница между ними в цифрах, критерии выбора между гибкой на оправке и сегментной гибкой и минимальный набор данных, который нужно проставить на чертеже, чтобы деталь согнули с первого раза.
Коротко: минимальный радиус гиба профиля 40×40 мм в среднем на 25% больше, чем у трубы Ø40 мм той же толщины стенки — плоская грань теряет устойчивость раньше, чем изогнутая по окружности стенка трубы. На малом радиусе и тонкой стенке нужен трубогиб с оправкой, иначе гофр и овализация сечения; на крупном радиусе и толстой стенке хватает сегментной гибки по копиру. Нержавеющая сталь требует больший радиус, чем конструкционная сталь того же сечения.
Почему у трубы и профиля один размер, а минимальный радиус разный
В цехе такая путаница случается почти каждую неделю: в спецификации труба Ø40×2 мм и профиль 40×40×2 мм стоят рядом, и на обе позиции проставлен один и тот же радиус гиба — по привычке, раз номинальный размер сечения одинаковый. Труба гнётся штатно, профиль после той же операции идёт в брак: на внутренней грани заметны замины, а иногда трещина в углу сечения.
Причина не в оборудовании и не в квалификации гибщика, а в геометрии сечения. Круглая труба Ø40 мм при гибке работает как оболочка: стенка изогнута по окружности и по всему периметру равномерно сопротивляется сжатию с внутренней стороны гиба и растяжению с внешней. Профиль 40×40 мм — это четыре плоские грани, соединённые угловыми скруглениями. Плоская грань при том же изгибающем моменте теряет устойчивость раньше, чем цилиндрическая стенка того же периметра: она либо выпучивается волной, либо заминается по углу. Поэтому минимальный радиус гиба для профиля всегда считают отдельно от трубы того же размера — переносить норматив трубы на профиль нельзя.
Минимальный радиус гиба трубы Ø40 мм: таблица по стенке и материалу
Минимальный радиус гиба трубы Ø40 мм на трубогибе с оправкой зависит от двух параметров: толщины стенки и материала. Чем тоньше стенка относительно диаметра, тем выше риск овализации сечения и гофра на внутренней стороне гиба, и тем больший радиус нужно закладывать. Толстостенную трубу можно гнуть заметно круче — запас устойчивости у неё выше.
| Толщина стенки | Сталь конструкционная | Нержавеющая сталь | Алюминиевый сплав |
|---|---|---|---|
| 1,5 мм | 130–150 мм | 150–170 мм | 140–160 мм |
| 2,0 мм | 120–140 мм | 140–160 мм | 130–150 мм |
| 3,0 мм | 100–120 мм | 120–140 мм | 110–130 мм |
| 4,0 мм | 90–110 мм | 100–120 мм | 90–110 мм |
Тонкостенную нержавеющую трубу на радиусе ближе к нижней границе таблицы гнут только на оправке — без неё стенка идёт гофром почти гарантированно.
Профиль 40х40 мм: почему квадратное сечение требует больший радиус
У трубы нейтральная линия изгиба проходит через центр сечения, и материал стенки распределён симметрично относительно направления гиба независимо от того, как труба развёрнута в оснастке. У профиля 40×40 мм всё иначе: в зависимости от ориентации сечения относительно плоскости гиба нагрузка приходится либо на грань целиком, либо на угловое скругление.
Плоская грань, сжатая с внутренней стороны гиба, ведёт себя как тонкая пластина на продольном изгибе: при определённой кривизне она теряет устойчивость и выпучивается волной — это гофрообразование, только на профиле оно выглядит не как рябь по стенке трубы, а как резкая складка вдоль грани. Внешняя грань в это время растягивается и истончается сильнее, чем стенка круглой трубы того же периметра, потому что вся деформация сосредоточена в одной плоской зоне, а не распределена по окружности. У угловых скруглений профиля (обычно 1,5–2 толщины стенки) ситуация жёстче ещё и потому, что там уже есть локальная концентрация напряжений от исходной формы профиля — именно в углу чаще всего появляется трещина, если профиль пытаются согнуть по радиусу, рассчитанному для трубы.
Минимальный радиус гиба профиля 40х40 мм: таблица по стенке и материалу
Профиль 40×40 мм гнут либо на профилегибочном станке с роликами, повторяющими форму сечения, либо на трубогибе со сменной оснасткой и наполнителем, поддерживающим грани изнутри. Оба способа требуют большего запаса по радиусу, чем труба, — чтобы плоская грань успела перераспределить деформацию, не потеряв устойчивость.
| Толщина стенки | Сталь конструкционная | Нержавеющая сталь | Алюминиевый сплав | Разница с трубой |
|---|---|---|---|---|
| 1,5 мм | 165–190 мм | 190–215 мм | 175–200 мм | +25% |
| 2,0 мм | 150–175 мм | 175–200 мм | 165–190 мм | +25% |
| 3,0 мм | 125–150 мм | 150–175 мм | 140–160 мм | +25% |
| 4,0 мм | 115–140 мм | 125–150 мм | 115–140 мм | +25–30% |
Ориентация профиля в оснастке тоже играет роль: гиб гранью наружу обычно допускает чуть меньший радиус, чем гиб углом наружу, где нагрузка приходится на угловое скругление, — это уточняется на этапе технологической подготовки под конкретный чертёж.
Гибка на оправке или сегментная гибка: как выбрать способ
Для трубы 40 мм и профиля 40×40 мм в цехе применяют два разных способа, и путать их не стоит — они закрывают разные диапазоны радиусов и разную геометрию заготовки.
- Гибка на оправке (ротационная протяжка). Труба или профиль зажимается в гибочном сегменте нужного радиуса, внутрь вводится оправка, которая поддерживает стенку изнутри в зоне гиба и не даёт ей смяться или пойти гофром. Правильно расположенная оправка одновременно снижает и гофрообразование, и овализацию сечения. Работает на малых и средних радиусах — практически весь диапазон таблиц выше — и остаётся единственным вариантом, если радиус меньше 3 диаметров трубы или 3 сторон профиля.
- Сегментная гибка (гибка по копиру). Заготовка гнётся между роликами по неподвижному копиру нужного радиуса без оправки внутри. Годится на крупном радиусе — ориентир от 5 диаметров и выше — и на стенке, достаточно толстой, чтобы не терять устойчивость без внутренней поддержки. Оснастка проще и дешевле оправочной, но на малом радиусе и тонкой стенке без оправки трубу сомнёт или профиль пойдёт гофром почти гарантированно.
Практическая граница у технолога такая: радиус меньше 3D — только оправка; от 3D до 5D — решают по материалу и толщине стенки, здесь и проходит разница между значениями таблиц выше; больше 5D на достаточно толстой стенке — можно закладывать сегментную гибку и сэкономить на оснастке. Модели трубогибов и профилегибов цеха — в парке оборудования.
Материал трубы и профиля: сталь, нержавейка, алюминиевые сплавы
Марка металла меняет допустимый радиус гиба не меньше, чем толщина стенки, — таблицы выше не совпадут для одной и той же трубы из разных материалов.
- Конструкционная сталь (Ст3, 10, 20) — самый предсказуемый случай: пластичность высокая, запас по деформации до трещины большой, минимальный радиус можно брать по нижней границе таблицы.
- Нержавеющая сталь (12Х18Н10Т, AISI 304) заметно быстрее нагартовывается при холодной деформации: чем ближе к минимальному радиусу, тем выше твёрдость и ниже пластичность металла именно в зоне гиба, и риск трещины на внешней стороне растёт нелинейно. Поэтому для нержавеющей трубы и профиля минимальный радиус закладывают на 15–20% больше, чем для конструкционной стали того же сечения, — это уже учтено в таблицах выше.
- Алюминиевые сплавы. Труба и профиль из алюминиевых сплавов — тема отдельная, и здесь важно не перепутать бытовую алюминиевую трубу для сантехники с машиностроительными сплавами: АД31, АМг2, АМг3 ведут себя на гибке иначе. Отожжённый и полутвёрдый алюминий по пластичности близок к стали и гнётся достаточно свободно; сплавы в состоянии искусственного старения, как Д16Т, на малом радиусе трескаются почти сразу — такую трубу либо гнут в отожжённом состоянии с последующей термообработкой, либо закладывают радиус заметно больше табличного.
Как указать радиус гиба трубы на чертеже, чтобы не было брака
Технолог считает заготовку под гиб не по общей длине детали в согнутом виде, а по трём величинам: радиусу по осевой линии, углу гиба и длинам прямых участков до и после каждого гиба. Часто спрашивают, как правильно сделать обозначение трубы на чертеже при гибе, — ответ простой: важны не только номинальный диаметр и толщина стенки, но и сам радиус, угол, и длины прямых участков.
Для трубы с несколькими гибами в разных плоскостях к этому набору добавляют развёртку по осям гибов, иначе трубогиб с ЧПУ просто не запрограммировать, а материал и толщину стенки указывают прямо в спецификации детали, а не только в основной надписи чертежа.
Частые ошибки при гибке трубы 40 мм и профиля 40х40
На трубе и профиле повторяются одни и те же дефекты, и у каждого есть конкретная техническая причина, а не абстрактное «нарушение технологии».
- Гофры на внутренней стороне гиба. Радиус взят меньше минимального для данной толщины стенки, либо гибка выполнена без оправки там, где она обязательна.
- Овализация сечения трубы. Оправка стоит не в той точке относительно зоны гиба или изношена по профилю — стенка перестаёт получать опору именно там, где сжимается сильнее всего.
- Замины и трещина на грани профиля. Радиус для профиля взят по нормативу трубы того же размера — без поправки на 25%, о которой шла речь выше.
- Растрескивание нержавеющей трубы на малом радиусе. Радиус выбран по таблице для конструкционной стали без поправки на более быструю нагартовку нержавеющей стали.
- Разброс угла гиба внутри партии. При радиусе на границе минимально допустимого небольшие колебания толщины стенки внутри партии проката уже дают заметный пружинящий эффект, и угол гиба «гуляет» от детали к детали.
Все пять причин сводятся к одному: минимальный радиус — это не рекомендация, а порог, за которым процесс становится нестабильным, и одной детали в партии может повезти, а следующей — нет.
Как заказать гибку трубы и профиля 40х40 в IRONEX
Пришлите чертёж или эскиз с радиусом, углом гиба, материалом и толщиной стенки на изготовление деталей по чертежам — для гибки трубы и профиля этого достаточно, чтобы посчитать заготовку и цену. Если чертежа ещё нет и есть только эскиз или образец, отправьте на расчёт: технолог подберёт способ гибки, проверит радиус на соответствие минимально допустимому для вашего материала и толщины стенки и вернёт способ гибки, радиус, цену и срок.
Гибку трубы и профиля делаем как отдельную операцию и как часть маршрута детали вместе с резкой, сваркой и другими видами гибки листового металла и профиля на том же трубогибочном и профилегибочном оборудовании цеха.