Содержание8
Труба 63 мм — один из самых частых диаметров в заявках на гибку: стояки отопления, короба вентиляции, дуги теплиц, рамы и ограждения. И один из самых частых источников брака, потому что радиус в чертеже нередко ставят на глаз, не сверяясь с толщиной стенки. Результат — сплющенное сечение или гофры на внутренней стороне дуги, и деталь идёт в переделку. Разбираем, какой минимальный радиус реален для трубы 63 мм без потери сечения, когда без дорна или наполнителя не обойтись и на каком этапе ручной трубогиб уступает место ЧПУ-станку.
Коротко: минимальный радиус холодной гибки трубы 63 мм без дорна — 3–4 диаметра, около 190–250 мм. Тоньше стенка — больше нужен запас: 1,5–2 мм требуют радиуса от 5D и специальной оснастки, от 5 мм труба гнётся почти без ограничений. Радиус меньше 2D почти всегда даёт овализацию сечения и гофры, если не поставить дорн или наполнитель. Ручной трубогиб держит только большие радиусы на тонкой стенке; малый радиус, толстая стенка или серия деталей — задача для гидравлического или ЧПУ-трубогиба.
Минимальный радиус гиба для трубы 63 мм: формула и ограничения
Инженерный ориентир для холодной гибки без дорна и наполнителя — радиус не меньше 3–4 номинальных диаметров трубы: R ≥ (3–4) × D. Для трубы 63 мм это R ≈ 190–250 мм, считая от оси трубы до центра дуги гиба. Правило приблизительное и не заменяет расчёт под конкретную марку стали и толщину стенки, но как отправная точка при проектировании узла работает надёжно.
Важная оговорка: строгого норматива на минимальный радиус гибки именно трубы, в отличие от готовых гнутых отводов, нет — такие документы описывают геометрию уже изготовленной детали трубопровода, а не технологический процесс гибки заготовки. Поэтому 3–4D — не стандарт, а цеховая практика: ниже этого порога стенка на внешней дуге начинает утоняться, а на внутренней — терять устойчивость и собираться в складки, и с каждым дальнейшим уменьшением радиуса риск брака растёт нелинейно.
На практике формула работает как фильтр ещё на этапе эскиза: если в задании стоит радиус меньше 3D, стоит сразу уточнять толщину стенки и присматриваться к дорнированию, а не проверять это постфактум, когда труба уже сплющена под прессом.
Тонкостенная и толстостенная труба 63 мм: таблица допустимых радиусов и способов гибки
Формула R ≥ 3–4D — усреднение. Толщина стенки трубы 63 мм двигает границу в обе стороны: тонкая стенка сильнее склонна к овализации и требует увеличенного радиуса либо оснастки, толстая — устойчивее к деформации и допускает более жёсткий гиб без спецсредств.
| Толщина стенки | Радиус без дорна и наполнителя | Радиус с дорном или наполнителем | Рекомендуемый способ |
|---|---|---|---|
| 1,5–2 мм | от 5D (≈315 мм) | от 2–2,5D (≈125–160 мм) | гидравлический трубогиб с дорнирующим устройством или ЧПУ |
| 3–4 мм | от 3–4D (≈190–250 мм) | от 1,5–2D (≈95–125 мм) | гидравлический трубогиб, на малом радиусе — с дорном |
| 5 мм и более | от 2,5–3D (≈160–190 мм) | от 1,5D (≈95 мм), дорн часто не нужен | ручной или гидравлический трубогиб без спецоснастки |
Главный вывод из таблицы: одно универсальное число радиуса для трубы 63 мм некорректно — тонкостенная электросварная труба и толстостенная бесшовная ведут себя по-разному даже при одинаковом наружном диаметре. Указывать в чертеже радиус без толщины стенки — то же самое, что указывать резьбу без шага: формально размер есть, а технолог всё равно вернётся с уточняющим вопросом.
Дорн и наполнитель: как трубу 63 мм гнут без сплющивания и гофр
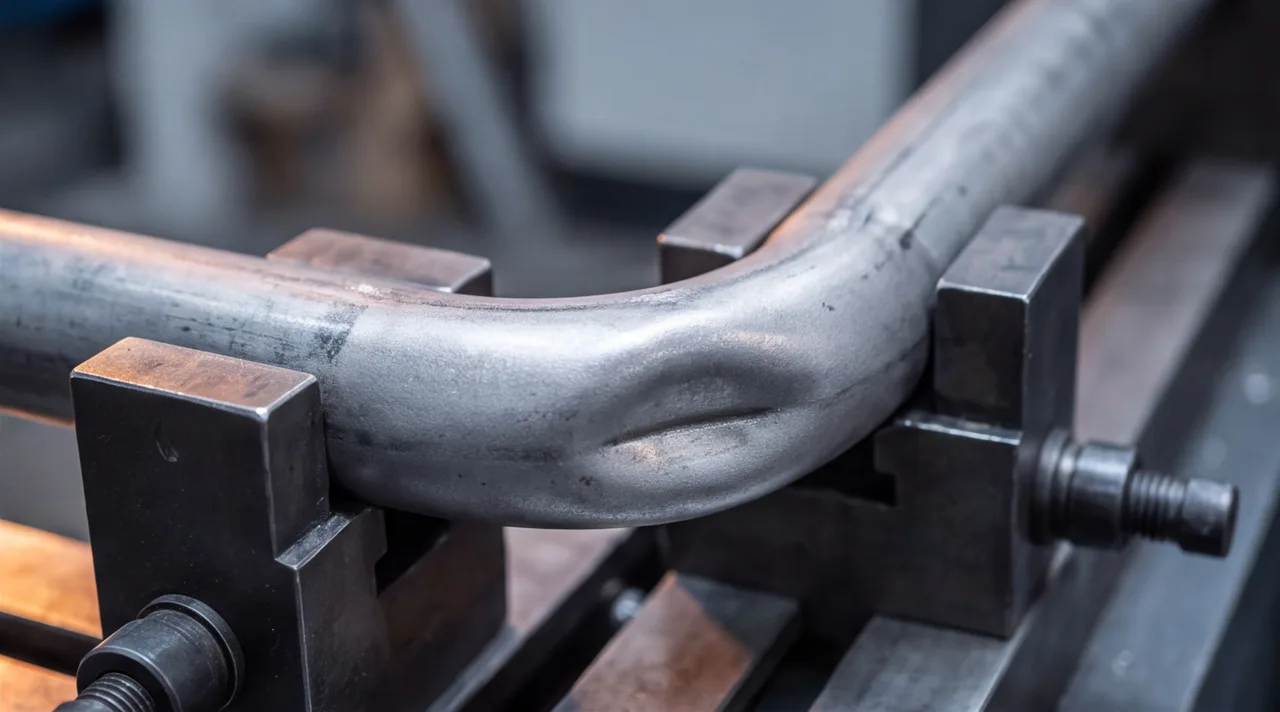
При гибке труба испытывает растяжение на внешней стороне дуги и сжатие на внутренней. Без опоры внутри сечения стенка на растянутой стороне утоняется, а на сжатой — теряет устойчивость и собирается в гофры; итоговое сечение из круглого становится овальным. Дорн и наполнитель — два способа дать стенке эту опору изнутри.
Дорн — гибкий стержень из шарнирно соединённых сегментов, который вводится в трубу перед гибкой и подпирает стенку изнутри в зоне деформации. Для тонкостенной трубы и малых радиусов это фактически единственный рабочий вариант: без дорна риск гофр на внутренней дуге заметно растёт уже при радиусе около 3D.
Наполнитель — заполнение полости трубы сухим песком или легкоплавким сплавом перед гибкой с последующим удалением после операции. Дешевле дорнирующей оснастки для мелкой серии и разовых деталей, но медленнее: засыпка и выплавка добавляют время на каждую заготовку, поэтому на потоке производство обычно переходит на дорн.
Для толстостенной трубы, от 5 мм, запас металла в сечении сам по себе снижает риск овализации, и при радиусе от 2,5–3D дорн часто не требуется вовсе — это видно и в таблице выше.
Ручной трубогиб или ЧПУ-станок: где проходит граница для 63 мм
Ручной трубогиб — рычажный или роликовый, без гидравлики — рассчитан на тонкую стенку и большой радиус: он гнёт трубу 63 мм со стенкой до 2–3 мм на радиусах от 4D и выше, где деформация сечения минимальна и без спецоснастки. На этом сегменте спроса держится и запрос «гибка листового металла своими руками» — тот же принцип ручной обработки без специального оборудования, но применим он лишь пока запас по радиусу и толщине стенки достаточный.
Как только радиус приближается к 2–2,5D, стенка превышает 3 мм или деталь нужна серией, ручной способ перестаёт держать геометрию стабильно от детали к детали. Здесь работает гидравлический трубогиб с формующими роликами под конкретный диаметр или ЧПУ-трубогиб с дорнирующим устройством — оба дают повторяемый радиус и контролируемую овализацию на каждой детали партии.
Отдельный случай — когда нужный радиус гибкой вообще недостижим при заданной толщине стенки. Тогда узел собирают не гибкой прямого участка, а готовым отводом крутоизогнутым по ГОСТ 17375: это фасонная деталь трубопровода с фиксированным радиусом 1,5D, которую приваривают к прямым участкам, и на неё ограничения холодной гибки не распространяются.
Оборудование для гибки трубы 63 мм: сравнение по диаметру и радиусу
Парк трубогибочного оборудования делится по тому же принципу, что и радиус гиба: чем меньше нужный радиус и толще стенка, тем более специализированная оснастка требуется.
| Оборудование | Макс. диаметр трубы | Мин. радиус для Ø63 мм | Толщина стенки | Тип производства |
|---|---|---|---|---|
| Ручной трубогиб | до 60–76 мм | от 4D (≈250 мм) | до 3 мм | единичная деталь, разовый заказ |
| Гидравлический трубогиб | до 89–108 мм | от 2–2,5D (≈125–160 мм) с дорном | до 5 мм | мелкая серия |
| ЧПУ-трубогиб с дорнирующим устройством | до 168–219 мм | от 1,5D (≈95 мм) | в пределах паспорта станка | серия от 10 деталей |
То же производство, что гнёт трубу, обычно выполняет и гибку листового металла — по составу оборудования это смежные операции: листогибочный пресс и трубогиб работают с одним и тем же принципом холодной деформации металла, только на разной геометрии заготовки.
Как радиус гиба меняет сечение трубы: схема деформации
На схеме — одно и то же сечение трубы 63 мм в трёх состояниях: до гиба, на допустимом радиусе и на заниженном радиусе без дорна. Овальность считается как отношение разницы максимального и минимального диаметра сечения к номинальному диаметру.
Где используют гнутую трубу 63 мм: отопление, вентиляция, металлоконструкции
63 мм — один из ходовых диаметров стояков систем отопления и вентиляции, поэтому запрос на гибку трубы такого размера типовой: обвод колонны, переход между этажами, короб под потолком. Мы не проектируем и не монтируем трубы для отопления как инженерную систему — это задача проектировщика ОВиК, — но изготавливаем гнутые узлы и патрубки по присланному чертежу или эскизу, включая сварку нескольких гибов в готовый узел.
Кроме инженерных сетей труба 63 мм часто идёт в металлоконструкции: дуги теплиц и навесов, элементы ограждений, рамные конструкции, где нужен плавный изгиб без острых стыков. Требования к точности здесь обычно ниже, чем в трубопроводной арматуре, зато важна повторяемость радиуса на всей партии одинаковых деталей — это тот случай, где ручной трубогиб уступает гидравлическому или ЧПУ уже на серии в 5–10 штук.
Готовые гнутые узлы из нескольких сегментов трубы обычно проходят сварочные работы в этом же цехе: после гибки участки собираются и провариваются в единый узел, что экономит отдельную транспортировку и повторную настройку под сварку у заказчика.
Как указать радиус гиба трубы 63 мм на чертеже
Минимальный набор данных, без которого цех не возьмёт деталь в работу, — это по сути стандартное обозначение трубы на чертеже, дополненное геометрией самого гиба:
- Наружный диаметр и толщина стенки — от них считается минимальный доступный радиус.
- Радиус гиба — от оси трубы до центра дуги, а не по внутренней или внешней кромке: разница на трубе 63 мм превышает 60 мм, и путаница здесь прямо ведёт к браку.
- Угол гиба — в градусах, с указанием направления, если на детали несколько гибов.
- Материал и марка стали — от них зависит, потребуется ли дорн на пограничном радиусе.
- Допуск на овальность сечения, если он критичен для дальнейшей сборки — без этого пункта цех ориентируется на инженерный минимум, а не на паспортные требования вашего узла.
На конкретный номер стандарта под саму гибку трубы ссылаться не стоит — такого норматива на процесс попросту нет; на чертеже фиксируют результат: радиус, угол, допуск, а способ гибки и оснастку цех подбирает сам под материал и толщину стенки.
Для единичной детали достаточно эскиза с этими пятью пунктами — на заказ изготовления деталей по чертежам его хватает для расчёта. Если радиус вызывает сомнения на этапе проектирования, пришлите чертёж на расчёт с пометкой — технолог подскажет, потребуется ли дорн или наполнитель, до того как деталь пойдёт в работу.