Содержание8
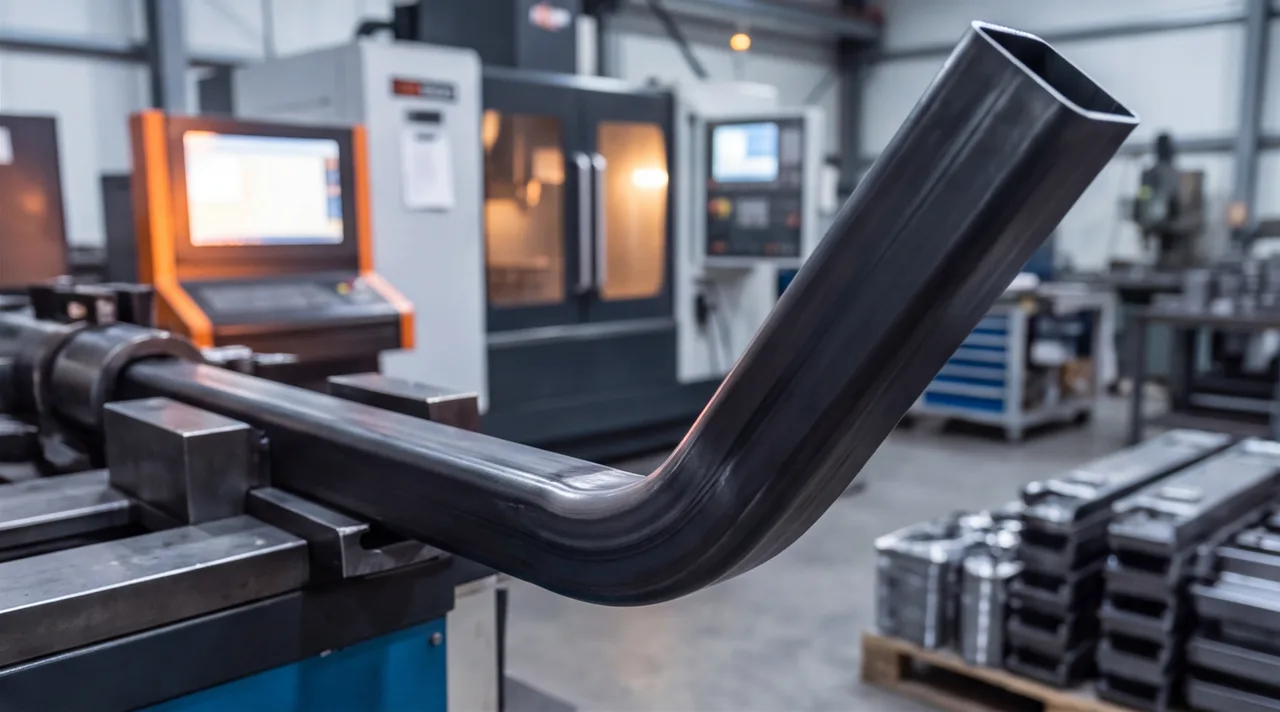
После гибки на роликовом трубогибе профильная труба квадратного сечения часто приходит на сборку с мятым внутренним углом: вместо ровной грани — вдавленная площадка, а иногда и заметная гофра. Деталь по чертежу собрать можно, но каркас или ограждение с таким дефектом выглядит браком и держит нагрузку хуже расчётной. Разбираем, каким способом гнуть профильную трубу под конкретный радиус, как заранее прикинуть минимальный радиус изгиба без сплющивания сечения и что спросить у подрядчика до того, как труба уйдёт в работу.
Коротко: минимальный радиус изгиба профильной трубы без сплющивания — обычно 3-4 стороны сечения, для трубы 40×40 мм это 120-160 мм. Меньший радиус требует гибки с наполнителем или на дорне — они держат стенки трубы от смятия изнутри изгиба. Роликовый трубогиб без оснастки на короткий радиус даёт гофры на внутренней стороне и утонение стенки на внешней. На чертеже для точного расчёта обязательно указывать сечение, толщину стенки, радиус и угол изгиба, материал и ГОСТ.
Чем гибка профильной трубы отличается от гибки листового металла
Лист при гибке листового металла деформируется в одной плоскости — материал просто утоняется на внешнем радиусе и слегка утолщается на внутреннем, форма сечения листа как таковая значения не имеет. У профильной трубы всё сложнее: квадратное или прямоугольное сечение при изгибе стремится стать овальным, а плоские грани — вогнуться внутрь. Труба одновременно гнётся по оси и теряет форму поперечного сечения, и второй процесс часто заметнее первого.
Круглую трубу той же толщины стенки согнуть проще: у неё нет плоских граней, которые вминаются внутрь под нагрузкой роликов. У профильной трубы ровно углы — самое слабое место: на внутреннем радиусе изгиба стенка не может просто сжаться, она либо гофрируется волнами, либо продавливается внутрь сечения. Отсюда и главный вопрос при заказе гибки профильной трубы — не «согнётся ли труба», а «останется ли сечение в допуске по всей длине дуги».
Способы гибки профильной трубы: роликовый, с наполнителем, на дорне, ТВЧ
Четыре способа гибки различаются не столько принципом работы, сколько тем, насколько жёстко они держат стенки трубы от смятия в момент изгиба.
| Способ гибки | Достижимый минимальный радиус | Риск сплющивания сечения | Типичное применение |
|---|---|---|---|
| Роликовый трубогиб (профилегиб) | 3-4 стороны сечения | высокий на коротких радиусах | каркасы, поручни, декоративные дуги с плавным изгибом |
| С наполнителем (песок, легкоплавкий сплав) | 1,5-2,5 стороны сечения | низкий | сложные многоплоскостные гибы, декоративные элементы малого радиуса |
| На дорне | 1-2 стороны сечения | минимальный при точном подборе оправки | ответственные конструкции, короткие радиусы, серийное производство |
| Индукционная (ТВЧ) | 2-3 диаметра/стороны, крупные сечения | низкий за счёт нагрева зоны гиба | трубы большого сечения, толстостенные профили, единичные заказы |
Роликовый трубогиб — самый быстрый и дешёвый способ, но у него нет ничего, что держит грани трубы от смятия: труба просто продавливается между роликами по нужной траектории. На радиусах от 4 сторон сечения и больше это работает без вопросов. Гибка с наполнителем заполняет всё внутреннее сечение сыпучим песком или легкоплавким сплавом — материал ведёт себя почти как монолитный стержень и не мнётся изнутри. Гибка на дорне ставит внутрь трубы жёсткую оправку строго по форме сечения — это самый точный способ, но оправку нужно подбирать под каждый профиль отдельно, что оправдано в серии. Индукционная гибка ТВЧ греет узкую зону в месте изгиба, металл там пластичнее и меньше сопротивляется деформации, поэтому подходит для толстостенных и крупных профилей, где холодная гибка требует избыточного усилия.
Минимальный радиус изгиба: как рассчитать, чтобы не смять сечение
Рабочее правило для конструктора и снабженца проще, чем формулы сопромата: минимальный радиус изгиба на роликовом трубогибе без дополнительной оснастки принято отсчитывать в кратности к стороне профиля, а не к диаметру, как для круглой трубы. Чем толще стенка относительно стороны сечения, тем короче может быть радиус без риска сплющивания — тонкостенная труба продавливается легче, толстостенная держит форму лучше.
| Сторона профиля, мм | Толщина стенки, мм | Мин. радиус без наполнителя, мм | Мин. радиус с наполнителем/дорном, мм |
|---|---|---|---|
| 20×20 | 1,5 | 80-100 | 30-40 |
| 25×25 | 1,5 | 100-125 | 40-50 |
| 40×40 | 2,0 | 120-160 | 60-80 |
| 40×20 | 2,0 | 120-160 (по большей стороне) | 60-80 |
| 60×60 | 3,0 | 180-240 | 90-120 |
| 80×80 | 4,0 | 240-320 | 120-160 |
Для прямоугольного, а не квадратного профиля правило то же, но привязано к большей стороне: труба 40×20 мм гнётся как труба со стороной 40 мм, если ось изгиба идёт так, что плоскость 40 мм оказывается на внутреннем радиусе. Если радиус по чертежу меньше нижней границы из таблицы, роликовая гибка без оснастки не даст ровное сечение — нужно сразу закладывать наполнитель или дорн, а не пытаться «продавить» трубу через ролики и потом дорабатывать брак рихтовкой.
Гофры и утонение стенки на внутреннем радиусе — откуда берутся
При изгибе труба одновременно сжимается на внутренней стороне дуги и растягивается на внешней. На внешней стороне металла не хватает — стенка утоняется, и при большом радиусе это малозаметно, а при коротком может выйти за допуск по прочности. На внутренней стороне металла, наоборот, избыток: ему некуда деться, кроме как сложиться в волны — это и есть гофры. Дорн работает именно с этой проблемой: жёсткая оправка внутри трубы не даёт стенке складываться, лишний металл распределяется равномернее по всей длине дуги. Наполнитель решает ту же задачу иначе — он подпирает стенки изнутри по всему объёму сечения, не давая ни складываться внутренней грани, ни продавливаться боковым.
Сталь, нержавейка, алюминий: какой материал труднее гнуть
Одно и то же сечение из разных материалов ведёт себя при гибке по-разному, и это тоже нужно закладывать в расчёт радиуса. Конструкционная сталь (Ст3, 09Г2С) — материал по умолчанию для профильной трубы, пластичная и предсказуемая, гнётся по приведённым выше ориентирам без сюрпризов.
Нержавеющая сталь AISI 304 и аналогичные аустенитные марки при холодной деформации сильно наклёпываются — металл в зоне гиба становится твёрже и хрупче с каждым проходом, поэтому короткие радиусы на нержавейке чаще требуют дорна даже там, где для чёрной стали хватило бы роликового трубогиба без оснастки. Трубы из алюминиевых сплавов пластичнее стали и гнутся легче, но у них ниже запас по растрескиванию на растянутой стороне дуги — резкий изгиб без плавного нарастания усилия может дать трещину именно там, где сталь просто утоньшилась бы без последствий. Профильные трубы по сечению и толщине стенки нормированы ГОСТ 8639-82 (квадратные и прямоугольные) и ГОСТ 8645-68 (гнутые сварные профили) — эти же документы задают допуски на геометрию, от которых отталкивается расчёт минимального радиуса.
Что указать на чертеже для точного расчёта гибки
Чем полнее исходные данные, тем точнее подрядчик посчитает минимальный радиус и подберёт способ гибки без лишних созвонов. На чертеже или в заявке нужны:
- Сечение и толщину стенки — например, 40×40×2 мм, с указанием, квадратный профиль или прямоугольный.
- Материал и ГОСТ — марка стали или сплава, ГОСТ 8639-82 или 8645-68, при нестандартном материале — заводской сертификат.
- Радиус и угол изгиба — по осевой линии трубы, с указанием, внутренний это радиус или по нейтральной оси.
- Допуск на сплющивание сечения — насколько овализация или уменьшение стороны в зоне гиба ещё приемлемы для сборки.
- Количество гибов на одной трубе и расстояние между ними — влияет на выбор оснастки и на то, останется ли место для дорна.
Без этих данных подрядчик вынужден либо переспрашивать, либо закладывать способ гибки с запасом — а гибка на дорне или с наполнителем дороже роликовой без нужды в этом.
Вопросы подрядчику, которые снижают риск брака до заказа
Прежде чем отправлять трубу в работу, стоит получить ответы на несколько конкретных вопросов — они показывают, понимает ли подрядчик разницу между «гнём трубы» и «гнём профильные трубы без потери сечения»:
- Каким способом планируется гибка на вашем радиусе — роликовый, с наполнителем или на дорне? Если радиус меньше 3-4 сторон сечения, а ответ «на роликовом трубогибе», это тревожный сигнал.
- На каком радиусе вы переходите с роликового трубогиба на дорн — у технолога, который реально с этим работает, есть чёткая граница, а не «зависит от случая».
- Чем контролируется овальность сечения после гибки — штангенциркулем по двум осям, шаблоном или иначе? Отсутствие контроля означает, что дефект обнаружат уже на сборке.
- Есть ли под ваше сечение готовая оправка (дорн) или её нужно изготавливать — влияет и на срок, и на минимальную партию, при которой гибка на дорне окупается.
- Что с гофрами на внутреннем радиусе — допустимы ли они по чертежу или деталь пойдёт в брак? Ответ должен быть привязан к конкретному допуску, а не к общей фразе «гофры это нормально».
Как заказать гибку профильной трубы в IRONEX
Пришлите чертёж или эскиз с сечением, толщиной стенки, материалом, радиусом и углом изгиба — рассчитаем минимальный радиус под вашу трубу и подберём способ гибки: роликовый, с наполнителем или на дорне, без переплаты за оснастку там, где хватает обычного трубогиба. Для одиночных деталей и коротких серий согнутые элементы можно сразу свести в конструкцию через сварочные работы или заказать изготовление детали по чертежу полным циклом. Отправить чертёж на расчёт можно через форму на сайте — запросить расчёт по чертежу.