Содержание8
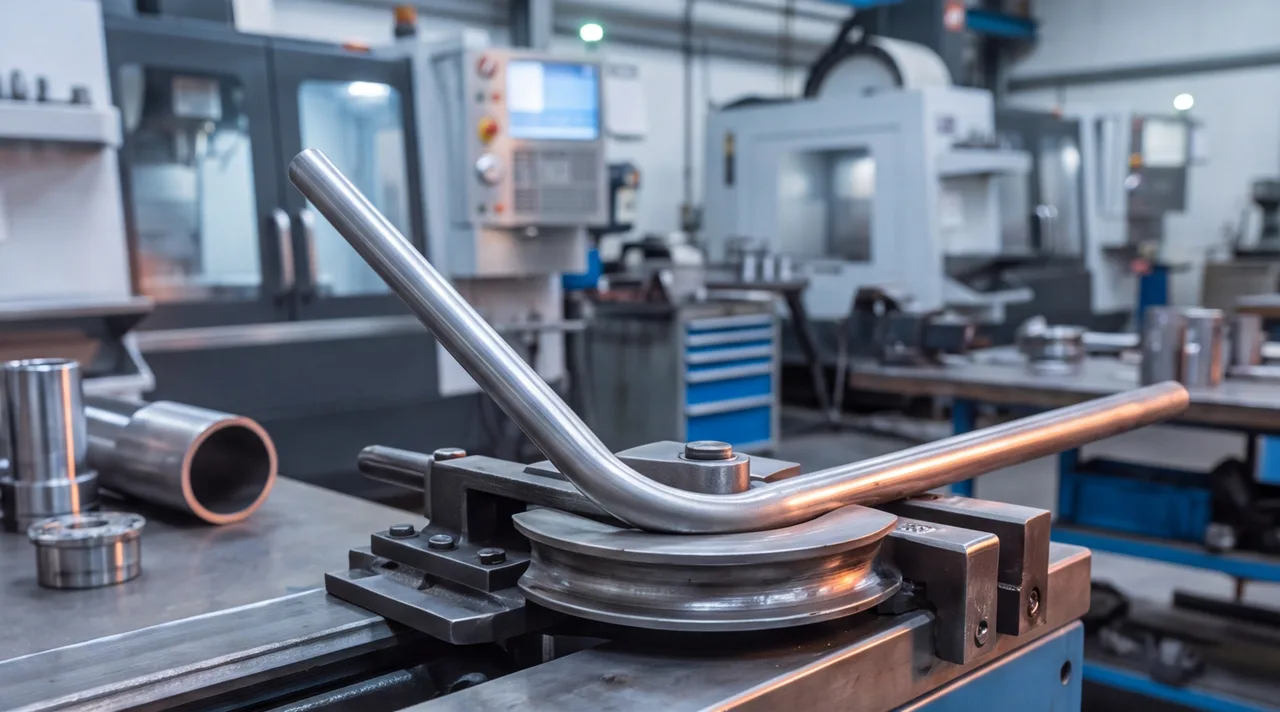
Труба 16 мм — один из самых частых диаметров в металлоконструкциях и трубопроводах, и именно на нём чаще всего экономят на технологии: гнут насухую, без наполнителя, а потом получают залом или сплющенный овал вместо ровного колена. Разберём, какой радиус гиба труба 16 мм реально держит на стали, нержавейке и алюминии без разрушения стенки, когда без песка и дорна не обойтись и как проверить готовый гиб перед тем, как отдавать деталь в сборку.
Коротко: для трубы 16 мм минимальный радиус гиба без наполнителя — 3–4 наружных диаметра (48–64 мм), с песком или на дорне радиус можно уменьшить до 2–3 диаметров (32–48 мм). Меньший радиус на тонкой стенке почти всегда даёт залом или овализацию. Нержавейка и толстостенная труба требуют радиуса больше, чем тонкостенная сталь того же диаметра.
Почему трубу 16 мм ведёт при гибке: залом, овализация, утонение стенки
При гибке трубы наружная стенка в зоне гиба растягивается, внутренняя — сжимается. У трубы 16 мм с обычной толщиной стенки 1–2 мм запас металла на этот перепад небольшой, поэтому дефект появляется быстрее, чем на трубе большего диаметра с той же относительной толщиной стенки.
- Залом — резкая складка на внутренней стороне гиба, где сжатая стенка теряет устойчивость и выпучивается внутрь. Возникает при слишком малом радиусе или гибке без подпора стенки изнутри.
- Овализация — сечение из круглого превращается в эллипс: наружный диаметр в плоскости гиба уменьшается, а перпендикулярно ему увеличивается. Опасна тем, что визуально труба выглядит нормально, но не проходит по внутреннему диаметру при последующей сборке или для прохода среды.
- Утонение стенки — растяжение наружной части гиба делает стенку в этом месте тоньше исходной. На трубе 16 мм с толщиной 1,5 мм даже 15–20% утонения снимает заметную долю запаса прочности узла.
Минимальный радиус гибки трубы 16 мм по материалу и способу
Радиус гиба принято выражать в диаметрах трубы (D). Ниже — практические ориентиры для трубы 16 мм по стали, нержавеющей стали и алюминию: значение зависит от способа гибки и толщины стенки, а не только от материала.
| Материал | Без наполнителя, D | Без наполнителя, мм | С песком/на дорне, D | С песком/на дорне, мм |
|---|---|---|---|---|
| Сталь (Ст3, Сталь 10, Сталь 20) | 3–4 | 48–64 | 2–3 | 32–48 |
| Нержавеющая сталь (12Х18Н10Т, AISI 304) | 4–5 | 64–80 | 3 | 48 |
| Алюминий (АД31, АМц) | 2,5–3 | 40–48 | 1,5–2 | 24–32 |
На чертеже трубу обозначают наружным диаметром и толщиной стенки через знак умножения, например 16×1,5 (сортамент бесшовных труб — по ГОСТ 10704-91), а радиус гиба проставляют буквой R с размером в миллиметрах у линии гиба, отдельно для каждого угла, если радиусы разные.
Гибка с наполнителем и на дорне: как убрать залом на тонкой стенке
И песок, и дорн решают одну задачу — не дать стенке потерять устойчивость изнутри радиуса, пока труба гнётся. Дорн предотвращает залом жёсткой опорой прямо в зоне гиба, наполнитель делает то же самое по всей длине трубы и попутно снижает риск овализации сечения.
- Подготовка трубы. Торцы заглушают заглушками или деревянными пробками с одной стороны.
- Набивка песком или установка дорна. Сухой прокалённый песок утрамбовывают по всей длине с проливом и обстукиванием, либо в зону гиба заводят гибочный дорн — жёсткий или шарнирный стержень на прутке трубогиба.
- Гибка на трубогибе. Труба гнётся на оправке нужного радиуса за один проход без остановки — паузы на нагруженной стенке провоцируют местный залом.
- Извлечение наполнителя. Заглушки снимают, песок высыпают и продувают трубу; дорн выводят вслед за пуансоном по мере разгибания зажима.
- Визуальная проверка. Гиб осматривают на предмет складок, а сечение промеряют штангенциркулем в двух плоскостях.
Наполнитель уменьшает минимальный радиус гибки, который труба выдерживает без разрушения стенки, — именно поэтому крутые гибы (2–3D) без песка или дорна на трубе 16 мм почти всегда получаются с заломом или сильной овализацией.
Когда трубе 16 мм достаточно гибки без наполнителя
Гибка без песка и дорна дешевле и быстрее, но подходит не для любой детали. Труба 16 мм гнётся насухую без риска залома, если одновременно выполняются условия:
- Требуемый радиус не меньше 3–4 диаметров (48–64 мм и больше) — именно тот запас, на который стенка ещё стабильно держит форму без подпора.
- Толщина стенки не менее 1,5 мм для стали и 2 мм для нержавейки — тонкостенная труба теряет устойчивость раньше.
- Материал пластичный — обычная углеродистая сталь и большинство алюминиевых сплавов держат сухую гибку лучше, чем нержавеющая сталь с высоким наклёпом.
- Деталь декоративная или ненагруженная — поручень, элемент мебели, ограждение. Для несущего узла или трубопровода под давлением радиус меньше 4D лучше сразу гнуть с наполнителем, даже если сухая гибка формально проходит.
Если хотя бы одно условие не выполняется, дешевле сразу заложить гибку с песком или на дорне, чем разбирать по браку партию гнутых заготовок.
Ручной, гидравлический и профильный трубогиб: что выбрать для 16 мм
Оборудование определяет не столько минимальный радиус, сколько повторяемость этого радиуса от детали к детали.
- Ручной рычажный трубогиб. Подходит для трубы 16 мм в мелкой серии и разовых деталей. Радиус зависит от установленной оправки, точность повторения от гиба к гибу невысокая — на партии из десятков одинаковых узлов углы «плавают».
- Гидравлический трубогиб. Держит стабильный радиус на партии в десятки и сотни деталей, работает с наполнителем и дорном без потери усилия на всей длине гиба. Разумный выбор для серийного заказа с одинаковым углом и радиусом.
- Профильный трубогиб с ЧПУ. Программирует радиус, угол и плоскость гиба для сложной пространственной детали — несколько гибов в разных плоскостях на одной трубе без переустановки. Оправдан на многогибовых деталях и там, где важна повторяемость координат для последующей сварки.
Отдельно уточним: на трубе 16 мм используют именно трубогиб, а не листогибочный пресс — это разное оборудование и разная механика деформации. Если в узле кроме гнутой трубы есть ещё и листовые элементы (кронштейны, фланцы, косынки), их гибку делают на прессе — см. услугу гибка листового металла.
Горячая гибка трубы 16 мм: когда она нужна и какие риски
Для трубы 16 мм горячая гибка нужна редко: холодная гибка с наполнителем закрывает почти весь диапазон радиусов, которые встречаются в реальных чертежах. Нагрев оправдан только на толстостенной трубе или на материале с низкой пластичностью в холодном состоянии, где холодная гибка рвёт стенку раньше, чем достигается нужный радиус.
- Окалина. Нагрев на воздухе покрывает зону гиба окалиной, которую нужно счищать перед сваркой или покраской — лишняя операция.
- Изменение структуры металла у шва. Локальный нагрев меняет зерно стали в зоне гиба, что особенно важно для сварных труб — там же проходит продольный шов.
- Необходимость термообработки. После горячей гибки легированных и термоупрочнённых материалов иногда требуется повторная термообработка, чтобы вернуть механические свойства.
На практике для 16 мм горячую гибку заказывают, только если чертёж требует радиус меньше того, что держит холодная гибка с дорном, — такое встречается на нестандартных деталях, а не в типовых узлах.
Как выбрать способ гибки под свою деталь
Итог всего написанного выше сводится к простому алгоритму: смотрим на требуемый радиус относительно диаметра трубы, толщину стенки и материал — и получаем метод.
Схема закрывает подавляющее большинство деталей из трубы 16 мм. Пограничные случаи — тонкостенная нержавейка на крутом радиусе или деталь с жёсткими требованиями к отсутствию овализации — разумнее согласовать с технологом до запуска в производство, а не по факту брака первой детали.
Контроль качества гиба: что проверяют перед приёмкой
Перед тем как гнутую трубу пускают в сборку или сварку, три параметра проверяют обязательно — без этого дефект остаётся незамеченным до момента, когда деталь уже не переделать.
| Параметр | Инструмент/метод | Ориентировочный допуск |
|---|---|---|
| Овальность сечения | Штангенциркуль в двух перпендикулярных плоскостях в зоне гиба | до 8–10% от наружного диаметра |
| Утонение стенки | Ультразвуковой толщиномер в наружной точке гиба | до 15–20% от исходной толщины |
| Залом, трещины | Визуальный осмотр, при сомнении — лупа или капиллярный контроль | не допускается |
| Угол и плоскость гиба | Шаблон или контрольное приспособление по чертежу | ±1°, по требованию чертежа точнее |
Если чертёж не задаёт допуски явно, ориентируются на приведённые выше значения как на практику, принятую для похожих узлов, — но точный допуск для ответственной детали всегда лучше прописать в ТУ заранее, а не выяснять на приёмке.
Пришлите чертёж с указанием диаметра, толщины стенки, материала и требуемых радиусов на изготовление деталей по чертежам — технолог подберёт способ гибки трубы 16 мм и оснастку, посчитает срок и стоимость. Если гнутые трубы дальше нужно собрать в каркас или трубопроводный узел, это можно сделать без передачи детали на сторону — на сварочных работах. Сомневаетесь в радиусе или способе гибки на этапе конструирования — отправьте чертёж на расчёт с пометкой, что нужен совет по технологии.