Содержание8
Труба, сплющенная на изгибе в эллипс вместо круглого сечения, — типичный итог гибки без поддержки стенки: проходное сечение на радиусе падает на 15–20%, и деталь либо идёт в брак, либо не проходит по расчётной пропускной способности узла. Один из самых доступных способов не доводить до этого — пружина для гибки труб: приспособление в разы дешевле трубогиба с дорном, которое решает задачу для большинства труб диаметром примерно до 40–50 мм. Разберём, как она работает, чем отличается от наполнителя и дорна ЧПУ-трубогиба и в каких случаях её ставить не стоит.
Коротко: пружина держит стенку трубы от сплющивания и залома изнутри или снаружи зоны гиба, пока труба формуется вручную или на роликовом трубогибе. Она закрывает диапазон примерно до ⌀42–57 мм при отношении диаметра к толщине стенки D/s до 20–25 и радиусе не меньше 3–4 диаметров трубы. Для тонкостенной трубы, малого радиуса или серийного производства пружины уже недостаточно — там работают наполнитель или дорн ЧПУ-трубогиба.
Что такое пружина для гибки труб и зачем она нужна
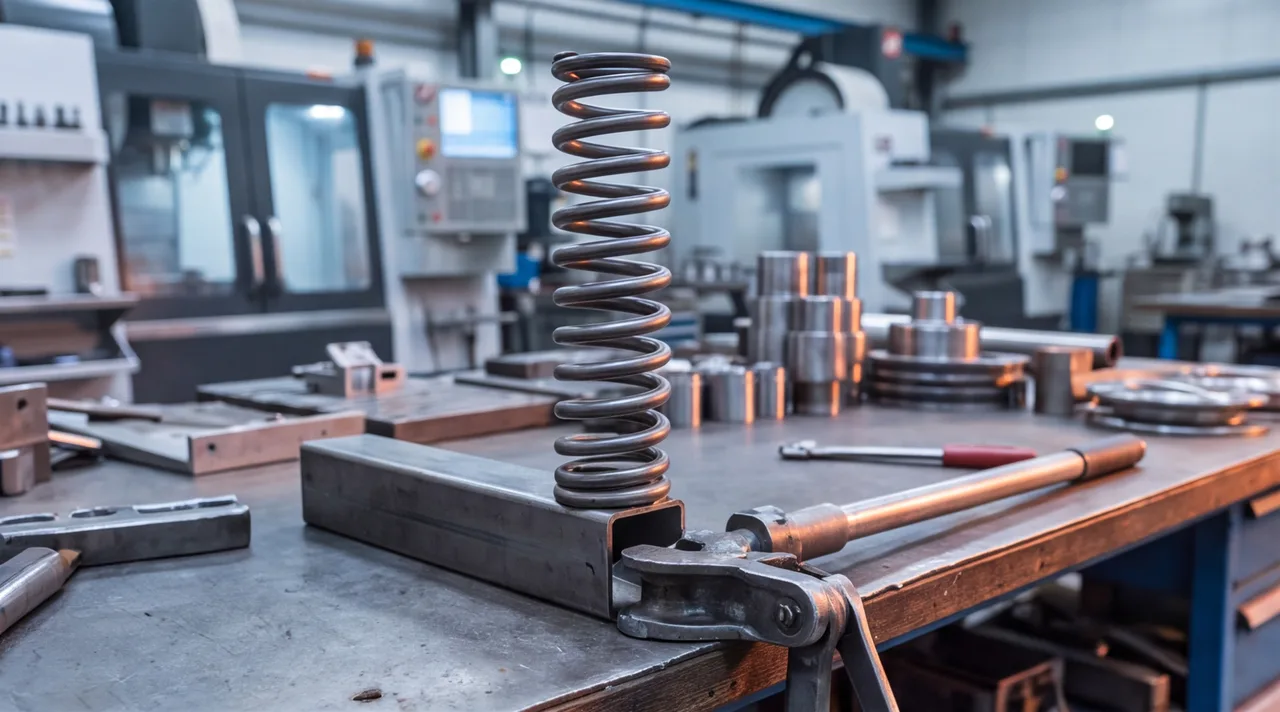
При гибке трубы наружная сторона дуги растягивается и утоняется, а внутренняя сжимается. Если стенка ничем не поддержана, сжатая зона теряет устойчивость раньше, чем труба примет нужную форму: сечение схлопывается в эллипс, а на внутреннем радиусе появляются гофры — поперечные складки, которые в трубопроводе становятся местом турбулентности и концентратором напряжений, откуда чаще стартует усталостная трещина. Пружина для гибки труб — виток плотно намотанной пружинной проволоки, который ставят в зону будущего гиба до начала деформации. Витки пружины опираются друг на друга и на стенку трубы по всей окружности, не давая ей смяться внутрь, но при этом сама пружина достаточно гибкая, чтобы согнуться вместе с трубой.
Метод старше трубогибов с оправкой и до сих пор массово применяется там, где труба тонкостенная, диаметр небольшой, а изделие штучное или мелкосерийное: сантехнические и отопительные трассы, воздуховоды малого сечения, тонкостенные каркасы и декоративные металлоконструкции. Там, где узел ответственный и серийный — выхлопные тракты, гидравлика, силовые каркасы, — гибку почти всегда переносят на ЧПУ-трубогиб с дорном, о разнице поговорим ниже.
Устройство пружины и как её ставят на трубу
Пружины бывают двух видов, и выбор между ними определяется не удобством, а доступом к месту гиба.
- Внутренняя пружина — заводится внутрь трубы на металлическом тросе или жёстком проводнике до метки, соответствующей центру будущего гиба, и после гибки вытягивается обратно через открытый конец. Работает на трубах, у которых доступен хотя бы один конец, — то есть почти на всех заготовках до сборки в узел.
- Наружная пружина — надевается на трубу снаружи в зоне изгиба и работает только в паре с ручным или роликовым трубогибом, который поджимает трубу через её стенки: без внешнего усилия трубогиба она не удержит сечение сама по себе.
Пружину навивают из пружинной проволоки — как правило это углеродистая или кремнистая пружинная сталь (65Г, 60С2А, сортамент проволоки по ГОСТ 9389), закалённая и отпущенная на упругость, а не на твёрдость режущего инструмента. Диаметр витка внутренней пружины делают на 0,3–0,5 мм меньше внутреннего диаметра трубы — достаточно, чтобы пружина свободно входила и выходила, но не болталась и не давала трубе смяться в зазор. Длину пружины считают не от длины дуги гиба, а с запасом: обычно 5–8 наружных диаметров трубы, чтобы прямые участки по обе стороны от дуги тоже были поддержаны — труба продолжает работать на растяжение-сжатие и за пределами видимой дуги гиба.
Установка на глаз — частый источник брака: пружину подводят к месту гиба по риске на тросе-проводнике или по длине введённого троса, а не «примерно на середину трубы». Смещение пружины даже на один диаметр трубы означает, что часть дуги гнётся без поддержки — и именно там появляется залом.
От чего зависит минимальный радиус гиба
Отношение наружного диаметра трубы к толщине стенки D/s — главный параметр, который определяет, нужна ли вообще поддержка сечения. Тонкостенной для целей гибки считается труба с D/s выше 15–18: у неё стенка теряет устойчивость на сжатой стороне гиба раньше, чем успевает вытянуться на растянутой. Толстостенная труба с D/s около 8–10 нередко гнётся вообще без поддержки — запас по толщине сам держит форму.
| Труба, ⌀×s, мм | D/s | Минимальный радиус без поддержки | Нужна ли пружина |
|---|---|---|---|
| 20×2,0 | 10,0 | 4D | обычно нет |
| 20×1,5 | 13,3 | 4–5D | на радиусе <4D — да |
| 25×1,5 | 16,7 | 5D | да |
| 32×2,0 | 16,0 | 5D | да |
| 40×2,0 | 20,0 | 5–6D | да, часто с подогревом |
| 40×1,0 | 40,0 | — | нет: только наполнитель или дорн |
Радиус гиба задаёт нижнюю границу применимости пружины отдельно от D/s: на радиусе меньше 3 диаметров трубы деформация внутренней стороны настолько резкая, что пружина не успевает распределить нагрузку по виткам — труба заламывается прямо через неё. Это тот случай, когда переходят на дорн: он жёстко зафиксирован по оси гиба и держит сечение именно в точке максимальной деформации, а не по всей длине пружины.
Материал трубы сдвигает эти границы в обе стороны. Нержавеющая труба и труба из цветных сплавов с высоким относительным удлинением (медь, отожжённый алюминий) гнутся мягче стали и допускают чуть больший D/s без поддержки; высоколегированная нержавейка с наклёпом и толстостенная труба из низкопластичной стали, наоборот, требуют увеличенного запаса по радиусу и иногда местного подогрева зоны гиба, чтобы снять часть упругого сопротивления и снизить пружинение — обратный отскок трубы после снятия усилия.
Пружина, наполнитель, дорн: как выбрать способ гибки трубы
Пружина — не единственный способ удержать сечение трубы при гибке, и выбор между тремя основными вариантами определяется диаметром, толщиной стенки, требуемым радиусом и серийностью партии.
| Способ | Диаметр трубы | Минимальный радиус | Серийность | Оснастка |
|---|---|---|---|---|
| Пружина | до ⌀42–57 мм | 3–4D | единичное, мелкая серия | дёшево, универсальный набор |
| Наполнитель (песок, канифоль) | без верхнего предела | 2–3D | единичное, ремонт, декор | без оснастки, но трудоёмко |
| Дорн ЧПУ-трубогиба | от ⌀6 до ⌀200 мм и более | 1–1,5D | серия, повторяемость по партии | дорого: матрица и дорн под типоразмер |
| Без поддержки (толстостенная труба) | любой при малом D/s | 4–6D | любая | минимальная |
Наполнитель — исторически более старый способ: трубу забивают сухим мелким песком или расплавленной канифолью, торцы заглушают деревянными пробками, гнут, затем высыпают песок или разогревают и сливают канифоль. Метод держит сечение по всей длине заполнения и допускает чуть меньший радиус, чем пружина, но не масштабируется на серию — засыпка и выбивание наполнителя занимают в разы больше времени, чем сама гибка. На практике наполнитель сегодня применяют почти исключительно там, где нужен один нестандартный гиб крупного диаметра, под который невыгодно точить дорн, а пружины нужного размера просто не существует.
Дорн решает задачу принципиально иначе: это жёсткий стальной стержень, часто шарнирный, из нескольких сегментов, который заходит внутрь трубы точно в зону изгиба на трубогибе с ЧПУ и удерживает сечение круглым весь цикл гибки. Дорн даёт минимальную овальность и позволяет уходить на радиус около 1–1,5 диаметра трубы — там, где ни пружина, ни наполнитель уже не справляются. Обратная сторона — цена оснастки: матрица гибочного ролика и дорн подбираются под конкретный типоразмер трубы и радиус, и для единичной детали эта оснастка попросту не окупается. Дорн оправдан там, где по одной программе нужно согнуть партию одинаковых труб — выхлопные системы, каркасы, гидравлические трубопроводы.
Когда пружина — правильный выбор, а когда нет
Пружина закрывает довольно узкую, но частую на практике нишу.
- Подходит: труба круглого сечения ⌀6–42 мм (наружная пружина — до ⌀57 мм), сталь или отожжённый цветной металл, радиус гиба от 3–4 диаметров, единичное изделие или мелкая партия, доступен хотя бы один открытый конец трубы для установки и извлечения.
- Подходит с оговоркой: радиус меньше 3D — риск залома через пружину; труба уже сварена в замкнутый контур без открытого конца — внутреннюю пружину некуда завести; серия от нескольких десятков одинаковых гибов — трудозатраты на установку и извлечение пружины на каждой трубе делают дорн экономически выгоднее уже на небольшой партии; требование чертежа к минимальной овальности сечения — пружина уменьшает сплющивание, но не убирает его полностью, а дорн держит допуск жёстче.
- Не подходит: труба квадратного или прямоугольного профиля — витая пружина туда физически не садится по геометрии сечения, для профильной трубы используют набивку наполнителем или гибку на профилегибочном стане с поддерживающими роликами.
Частые ошибки, которые приводят к заломам и браку
Разбор рекламаций по гнутым трубам почти всегда сводится к одной из этих причин.
- Пружина стоит не в месте гиба. Метку на тросе-проводнике сняли на глаз или трубу перепутали местами при разметке — деформация ушла на неподдержанный участок.
- Пружина короче зоны деформации. Держит только саму дугу без запаса по прямым участкам — залом появляется на границе пружины, а не в её середине.
- Диаметр витка не подобран под трубу. Пружина заметно тоньше внутреннего диаметра — люфт, труба сминается в зазор; пружина на грани посадки — застревает в трубе после гиба, и её приходится высверливать вместе с трубой.
- Радиус меньше допустимого для данного D/s. Пружина не панацея: попытка согнуть тонкостенную трубу на радиус 1,5–2 диаметра сминает её вместе с пружиной.
- Труба гнётся без учёта пружинения. После снятия усилия труба немного распрямляется, и итоговый угол получается меньше заданного — гибку ведут с перегибом на несколько градусов сверх номинала, величину перебора подбирают пробным гибом на партии того же материала.
- Нет смазки при установке и извлечении. Сухая пружина в тонкостенной трубе царапает внутреннюю поверхность и клинит при вытягивании — для труб под давление или под покраску это отдельный дефект по чистоте канала.
От чего зависят цена и срок изготовления гнутой трубы
Гибка трубы почти никогда не выделяется в смете отдельной строкой — она входит в маршрут изготовления узла и считается вместе с раскроем, сваркой и контролем. На стоимость и срок влияют:
- Диаметр, толщина стенки и материал. Тонкостенная нержавейка требует более осторожного режима и контроля овальности, чем углеродистая труба той же толщины.
- Количество и расположение гибов. Гибы в одной плоскости размечаются и проверяются быстрее, чем пространственный контур с гибами в разных плоскостях — там нужна дополнительная оснастка для контроля углов и разворотов.
- Требуемый радиус. Радиус ближе к минимально допустимому для данного D/s почти всегда означает переход с пружины на дорн ЧПУ-трубогиба, а значит — оснастку под конкретный типоразмер.
- Сборка в узел. Если гнутая труба — часть сварной конструкции, к стоимости гибки добавляется сварка узла, а если рядом с трубой в узле есть листовые кронштейны или накладки — гибка листового металла на прессе.
- Контроль. Проверка овальности и углов гиба по протоколу для ответственного узла дороже визуального контроля партии для некритичной трассы.
- Серийность. Одну деталь почти всегда дешевле гнуть пружиной или наполнителем; от нескольких десятков одинаковых гибов оснастка под дорн окупается и снижает цену единицы.
Как заказать деталь с гнутой трубой
Технолог выбирает способ гибки не по предпочтению, а по совокупности параметров — диаметру, толщине стенки, материалу, радиусу и серийности партии, которые видны из чертежа. Пришлите чертёж или эскиз узла на изготовление деталей по чертежам — там же оценят, нужна ли сварка гнутой трубы с другими элементами узла и попадает ли часть конструкции под гибку листового металла. Если пока нет уверенности, каким способом гнуть трубу под конкретный радиус и материал, отправьте эскиз на расчёт с пометкой, что нужна консультация по технологии, — это дешевле, чем переделывать партию после первого залома.