Содержание8
Медную трубу гнут гораздо чаще, чем режут и сваривают заново: в обвязке кондиционера, в теплообменнике, в декоративном ограждении один плавный гиб держит герметичность лучше сварного стыка и обходится дешевле пары переходников с фитингами. Проблема в том, что медь ведёт себя не как сталь и не как нержавейка. Там, где стальная труба тот же радиус проходит без вопросов, медная от него же даёт залом, сплющивание сечения или трещину по внешней стороне гиба. Разбираем, чем пружина отличается от трубогиба с дорном, когда без наполнителя или нагрева не обойтись, и что проверить при приёмке, чтобы не принять брак под видом «так и должно быть».
Коротко: чем меньше радиус гиба относительно диаметра трубы, тем выше риск залома, и у меди эта граница ниже, чем у стали. Пружиной без дорна получают радиус не мельче 3–4 диаметров трубы, трубогибом с дорном — 1–1,5 диаметра. Нагартованную (твёрдую, Т) медь перед гибкой с малым радиусом отжигают нагревом до 500–600 °C. Сплющивание сечения свыше ~8 % от номинального диаметра — повод требовать переделку.
Способы гибки медных труб: обзор и когда какой выбирать
Промышленных способов согнуть медную трубу без разрушения стенки на практике четыре, и они редко взаимозаменяемы — каждый закрывает свой диапазон диаметров и радиусов.
- Пружина (внутренняя, вставляется в трубу, или наружная, надевается снаружи) — самый быстрый и дешёвый способ для тонкостенных труб небольшого диаметра. Пружина поджимает стенку изнутри или снаружи по всей длине гиба и не даёт ей смяться, но радиус гиба ограничен снизу и точность угла зависит от руки монтажника.
- Трубогиб без дорна — ручной рычажный или роликовый станок, гнёт по фиксированному радиусу ролика. Быстро и повторяемо на партии, но на малом радиусе и тонкой стенке даёт сплющивание с внутренней стороны гиба сильнее, чем инструмент с дорном.
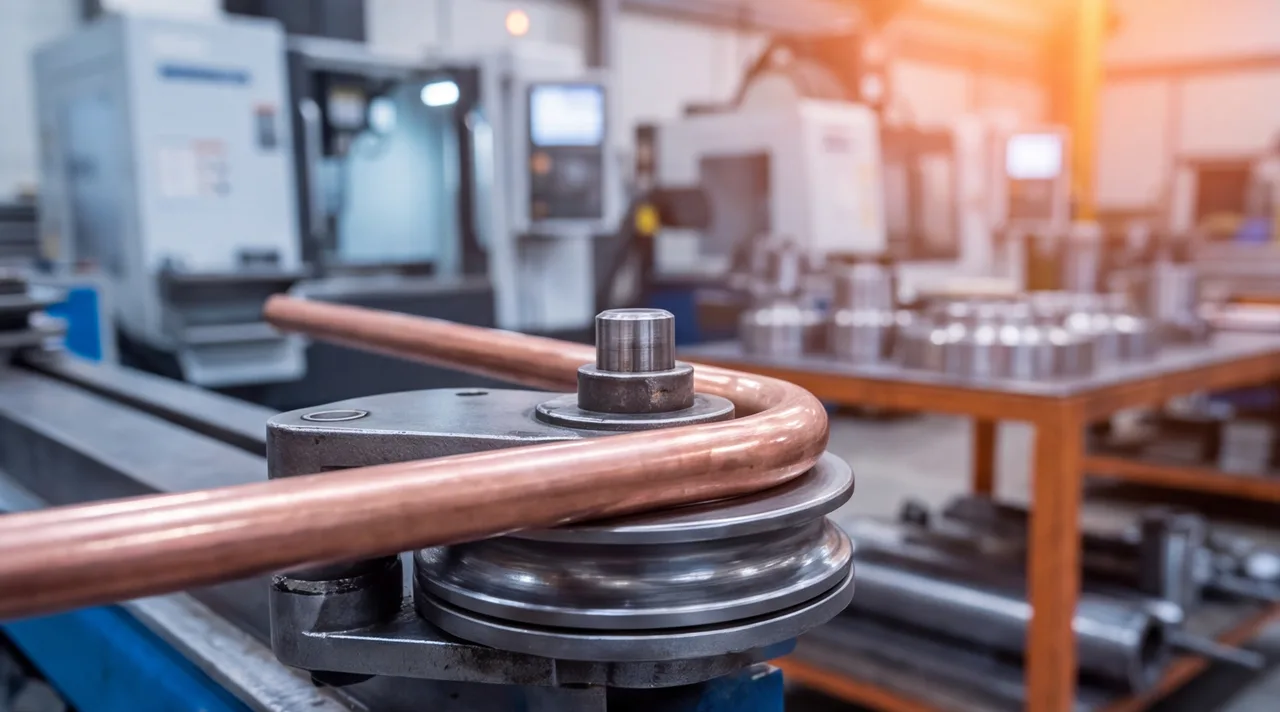
- Трубогиб с дорном (ручной, гидравлический, с ЧПУ) — гибкий дорн заходит внутрь трубы в зону гиба и поддерживает стенку изнутри, пока ролики формируют радиус снаружи. Даёт наименьшую овальность и самый маленький доступный радиус, но требует оснастки под конкретный диаметр.
- Наполнитель (сухой песок или легкоплавкий сплав) — труба набивается изнутри, после чего гнётся вручную на шаблоне или на плите. Медленно и трудоёмко, зато не требует специального трубогиба и годится для нестандартных и сложных форм.
| Способ | Диаметр, мм | Риск залома / сплющивания | Когда применяют |
|---|---|---|---|
| Пружина, внутренняя или наружная | 6–22 | средний при радиусе <3D | монтажные гибы на объекте, сантехника, вентиляция |
| Трубогиб ручной без дорна | 6–28 | высокий на тонкой стенке | простой гиб среднего радиуса, разовый заказ |
| Трубогиб с дорном | 6–108 | низкий | малый радиус, серия, ответственные линии |
| Наполнитель — сухой песок | 10–50 и крупнее | низкий при плотной набивке | штучные и сложные гибы, декор, реставрация, музыкальные инструменты |
| Наполнитель — легкоплавкий сплав | 6–30 | минимальный | прецизионные гибы, приборостроение, мелкая серия |
| С нагревом или после отжига | любой | ниже, чем при холодной гибке того же радиуса | толстостенная и нагартованная (Т) медь |
Почему медь ведёт себя иначе стали и нержавейки
Медные трубы общего назначения делают по ГОСТ 617 из меди марок М1, М2, М3 (ГОСТ 859) в двух состояниях поставки: мягком отожжённом (М) и твёрдом нагартованном (Т). Мягкая медь пластична настолько, что тонкостенную трубу небольшого диаметра можно согнуть руками почти без инструмента — и именно поэтому с ней легко перестараться: там, где сталь ещё держит форму, медь уже течёт неравномерно.
При холодной гибке металл на наружной стороне гиба (экстрадос) растягивается и утоняется, а на внутренней (интрадос) сжимается и норовит собраться в гофр или залом. У стали запас пластичности до разрушения выше, поэтому один и тот же радиус относительно диаметра трубы сталь проходит чисто, а медь — с видимым утонением стенки или трещиной по экстрадосу. Твёрдая (Т) нагартованная медь по этому параметру ближе к стали: она жёстче держит форму на прямом участке, но именно поэтому хуже переносит малый радиус гиба без предварительного отжига — накопленный при волочении наклёп снижает запас пластичности до разрушения.
Второй фактор — тонкая стенка. У стальной трубы того же наружного диаметра стенка обычно толще, а у медной ради теплопередачи и веса её специально делают тонкой (для труб систем кондиционирования и хладагента — часто 0,8–1,2 мм). Тонкая стенка первой теряет устойчивость и сплющивается в сечение, близкое к эллипсу, если её ничем не поддержать изнутри в момент гиба.
Радиус гиба и толщина стенки: таблица минимальных радиусов
Минимальный радиус гиба принято считать не в миллиметрах, а в диаметрах трубы (D) — так его проще перенести на любой типоразмер. Пружина без дорна поддерживает стенку хуже дорна, поэтому её порог выше: около 3–4D. Трубогиб с дорном опускает порог до 1–1,5D, а на некоторых моделях с плотно подобранным по диаметру дорном — ещё ниже.
| Наружный ⌀ трубы, мм | Типовая стенка, мм | Мин. радиус, пружина (≈3–4D), мм | Мин. радиус, дорн (≈1–1,5D), мм |
|---|---|---|---|
| 6 | 0,8 | 18–24 | 6–9 |
| 8 | 1,0 | 24–32 | 8–12 |
| 10 | 1,0 | 30–40 | 10–15 |
| 12 | 1,0 | 36–48 | 12–18 |
| 15 | 1,0 | 45–60 | 15–23 |
| 18 | 1,0 | 54–72 | 18–27 |
| 22 | 1,0–1,2 | 66–88 | 22–33 |
| 28 | 1,2–1,5 | пружина не применяется | 28–42 |
| 35 | 1,5 | — | 35–53 |
Гибка с наполнителем: песок и легкоплавкий сплав
Когда нужного трубогиба под диаметр или радиус нет, а деталь штучная, трубу набивают изнутри и гнут вручную на шаблоне.
- Сухой песок. Оба конца трубы плотно затыкают деревянными или металлическими пробками, засыпают сухим просеянным песком с постоянным обстукиванием ствола, чтобы песок улёгся без пустот, и только после этого гнут — по шаблону или на трубогибочной плите с упорными пальцами. Песок работает как временный дорн по всей длине сразу и держит стенку от сплющивания на нестандартных радиусах и сложных многоплоскостных гибах. Способ медленный и трудоёмкий, поэтому его используют не в серии, а на штучных и мелкосерийных заказах: декоративные поручни, реставрация, корпусные детали музыкальных инструментов.
- Легкоплавкий сплав (типа сплава Вуда с температурой плавления около 70 °C) заливают в трубу в расплавленном виде, дают застыть и гнут так же, как с песком, но точнее: сплав заполняет сечение без пустот и держит геометрию стенки строже. После гибки трубу опускают в горячую воду — сплав вытапливается и деталь остаётся чистой изнутри. Метод дороже песка из-за стоимости сплава и лишней операции, поэтому оправдан там, где нужна повторяемая точная геометрия без специальной оснастки: приборостроение, малая серия, тонкостенные трубы с жёстким требованием к овальности.
Гибка с нагревом и отжиг перед гибкой
Толстостенную медную трубу или деталь с малым радиусом гиба на нагартованной (твёрдой, Т) меди холодной гибкой без риска трещины не согнуть — металл предварительно отжигают. Отжиг снимает наклёп: трубу равномерно нагревают до 500–600 °C (это соответствует тёмно-вишнёвому цвету каления в затемнённом помещении) и дают остыть. В отличие от стали, у меди быстрое охлаждение после такого нагрева не закаливает металл и не портит структуру, поэтому остывание на воздухе или сразу в воде — вопрос удобства, а не технологии.
Локальный нагрев горелкой прямо перед гибом применяют реже — на месте монтажа, для одного гиба на толстостенной трубе, когда полный отжиг всей заготовки не нужен. Здесь важно не перегреть металл сверх нужного и не держать пламя дольше необходимого: перегретая медь покрывается изнутри и снаружи чёрной окалиной, а если труба дальше пойдёт под пайку в линию хладагента, окалину внутри потом не убрать иначе как продувкой или химической промывкой.
Признаки некачественного гиба: что проверять при приёмке
Часть дефектов гиба видна сразу, часть проявляется позже — под давлением или при первом термоцикле линии. При приёмке партии стоит проверить пять вещей.
- Овальность сечения. Штангенциркулем меряют максимальный и минимальный диаметр в самой узкой точке гиба. Как правило, для линий с избыточным давлением — хладагент, сжатый воздух — принят ориентир не более 8 % от номинального диаметра; выше этого труба на входе в теплообменник или клапан может просто не встать по посадке.
- Утонение стенки на экстрадосе. Видимое на глаз или на ощупь утонение внешней стороны гиба — признак того, что радиус взят на пределе возможностей инструмента или наполнитель не поддержал стенку.
- Заломы и гофры на интрадосе. Волнистость на внутренней стороне гиба означает, что стенку при сжатии никто не держал — типичный след гибки без дорна и без наполнителя на радиусе меньше нормы.
- Трещины и микротрещины на экстрадосе. Иногда не видны невооружённым глазом сразу после гибки, особенно на нагартованной меди без отжига, и раскрываются позже под нагрузкой. На ответственных партиях геометрию и целостность гиба стоит фиксировать протоколом, а не полагаться на визуальный осмотр на глаз — у нас размеры партии проверяют на координатно-измерительной машине с точностью ±0,0025 мм.
- Плоскостность многоплоскостного гиба. Если по чертежу два гиба должны лежать в одной плоскости или под заданным углом друг к другу, разворот проверяют отдельно — трубогиб без упора по углу легко даёт скрутку, незаметную на одном гибе, но заметную на сборке.
От чего зависят цена и срок гибки медных труб
Отдельного прайса на гибку медной трубы вне контекста детали не бывает — стоимость считается по чертежу и складывается из нескольких факторов.
- Диаметр и толщина стенки. Чем тоньше стенка при том же диаметре, тем выше риск брака и тем аккуратнее (и дольше) идёт гиб.
- Состояние поставки. Нагартованная (Т) медь под малый радиус требует отжига — это отдельная операция с нагревом и контролем температуры, а не часть самого гиба.
- Радиус относительно оснастки. Радиус, который укладывается в стандартный дорн трубогиба, стоит меньше, чем нестандартный радиус под заказную оснастку или наполнитель.
- Число гибов на деталь и их взаимное расположение. Каждый следующий гиб на той же трубе — это лишняя переустановка и контроль угла, особенно если гибы должны лечь в разных плоскостях.
- Партия. На единичной детали часто выгоднее наполнитель или ручной трубогиб без дорна, на серии — оснастка под конкретный диаметр окупается за счёт скорости и стабильной овальности.
- Требования к контролю. Гиб «на глаз» дешевле гиба с протоколом овальности и толщины стенки на партию.
Точную стоимость и срок мы считаем только по чертежу — присылайте эскиз или 3D-модель на изготовление деталей по чертежам, технолог подберёт способ гибки под диаметр, материал и радиус.
Частые ошибки заказчика в чертеже и как правильно заказать
Половина уточняющих вопросов от технолога по гибке трубы связана не с самим гибом, а с тем, что в чертеже не хватает данных.
- Не указано состояние поставки меди. «Труба медная 18×1» без пометки М или Т не говорит, нужен ли отжиг перед гибкой — приходится уточнять или закладывать отжиг заранее, на всякий случай, что удорожает заказ без необходимости.
- Радиус указан по внутренней или наружной поверхности, а не по осевой линии. В большинстве нормативов и в практике трубогибов радиус гиба измеряют по оси трубы; если в чертеже он проставлен по кромке, деталь на выходе будет с другим фактическим радиусом, чем задумано.
- Радиус меньше физически достижимого для диаметра и стенки. Просьба согнуть трубу 22×1 на радиус 20 мм без наполнителя и без отжига — это гарантированный залом; такие случаи проще обсудить на этапе чертежа, чем на этапе брака.
- Нет требования к чистоте и герметичности концов. Для труб, которые дальше пойдут под пайку в линию хладагента или на пищевое и медицинское оборудование, важны чистые, сухие, закрытые заглушками концы без следов масла и окалины — это стоит прописать в заказе отдельно, а не оставлять на усмотрение исполнителя.
- Жёсткая овальность без указания способа контроля. Если овальность критична для посадки в узел, укажите допустимое отклонение в миллиметрах и способ проверки — иначе стороны будут спорить о том, что считать браком, уже после того как партия согнута.
Если в проекте кроме гибки трубы нужны ещё гнутые корпусные или кожуховые детали из листа, это соседний участок формообразования — гибка листового металла на прессах с ЧПУ усилием до 150 т, с раскроем сразу на лазере. Присылайте чертёж на расчёт — посчитаем стоимость и срок по всей сборке, а не только по одной детали.