Содержание7
Труба выхлопной системы приходит на гибку с проблемой, незнакомой обработке листа: стенка тонкая — 1–1,5 мм у алюминированной стали, чуть больше у нержавейки, — а диаметр невелик, от 38 до 76 мм у легковых и лёгких грузовых машин. Согнуть такую трубу на обычном оборудовании без опоры изнутри — значит получить залом или сплющенное сечение вместо ровного изгиба. Разбираем, каким способом гнут выхлопные трубы, какой радиус безопасен, какие ошибки чаще всего портят деталь и как проверить готовую гнутую трубу перед установкой, чтобы не потерять тягу.
Коротко: трубу гнут на трубогибе с дорновой оправкой, а не на листогибочном прессе. Минимальный безопасный радиус — 1,5–2 диаметра трубы, меньше — риск залома. Овализация сечения сверх допуска снижает проходное сечение и тягу двигателя. Материал — алюминированная или нержавеющая сталь толщиной 1–1,5 мм, для нержавейки чаще применяют марку, близкую к AISI 304 (аналог 12Х18Н10Т).
Чем гибка выхлопной трубы отличается от гибки листа
Гибка листового металла и гибка трубы — разные задачи, хотя их часто называют одним словом. На листогибочном прессе материал зажат по линии сгиба, а по обе стороны свободно перетекает и компенсирует деформацию. Труба — замкнутое сечение постоянного диаметра: при попытке согнуть её без опоры изнутри стенка на внутренней стороне изгиба сминается в складки, а на внешней растягивается и истончается вплоть до разрыва.
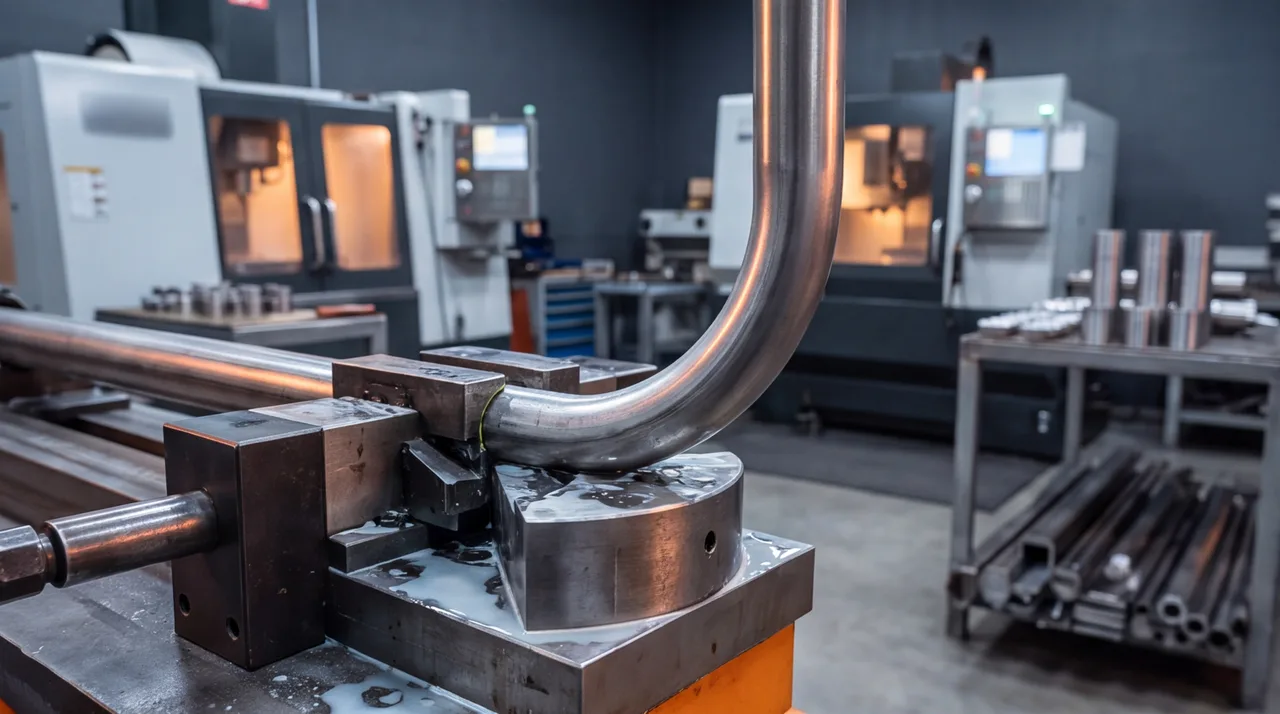
Поэтому выхлопную трубу гнут не на листогибе, а на трубогибе — станке, который поддерживает стенку во время гиба дорновой оправкой изнутри или прижимными роликами снаружи. Без такой опоры тонкостенная труба теряет форму раньше, чем достигает нужного угла: стенка 1–1,5 мм и диаметр 38–76 мм у типичной выхлопной трубы держат форму заметно хуже, чем толстый прокат или профильная труба.
Три способа гибки: с наполнителем, на трубогибе, с нагревом
Гнуть трубу можно тремя способами, и все три решают одну задачу — не дать стенке сложиться на внутреннем радиусе и порваться на внешнем. Разница — в том, чем эту опору создают, и насколько предсказуем результат от детали к детали.
| Способ гибки | Мин. радиус, в диаметрах трубы | Риск овализации | Типичное применение |
|---|---|---|---|
| Гибка с наполнителем (сухой песок) | 2–2,5D | высокий, зависит от плотности набивки | разовый гиб, ремонт без трубогиба |
| Гибка на трубогибе с дорновой оправкой | 1,5–2D | низкий, оправка держит форму | серийное производство, точные радиусы |
| Гибка с локальным нагревом | по толщине стенки | средний, перегрев меняет структуру металла | толстостенные трубы, нестандартные радиусы |
На практике серийное производство почти всегда переходит на трубогиб с дорном: он даёт повторяемый радиус от детали к детали. Наполнитель и локальный нагрев остаются вспомогательными способами там, где трубогиба под нужный диаметр нет или радиус нестандартный.
Материал трубы: сталь, нержавейка, алюминированное покрытие
Штатная выхлопная труба — это тонколистовая углеродистая сталь с алюмокремниевым покрытием (алюминированная сталь) или нержавеющая сталь, обычно марки, близкой к AISI 304 (аналог 12Х18Н10Т), реже ферритной AISI 409. Экзотика вроде алюминиевых сплавов в выхлопной системе не применяется — рабочие температуры и вибрация для них избыточны, а сварные швы на таком материале не выдерживают режим эксплуатации.
Алюминированная сталь дешевле и достаточно стойкая при штатных температурах, но покрытие боится перегрева: локальный нагрев выше определённого предела разрушает защитный слой прямо в зоне гиба, и труба начинает ржаветь именно там, где её гнули. Нержавеющая сталь дороже, но не имеет покрытия, которое можно повредить нагревом, — поэтому для гибки с нагревом её предпочитают чаще, а холодная дорновая гибка одинаково хорошо работает на обоих материалах.
Типичные проблемы гибки и как их избежать
Большая часть брака на гибке трубы сводится к четырём повторяющимся дефектам. У каждого есть конкретный механизм, а не общая формулировка «нарушение технологии».
| Проблема | Причина | Как избежать |
|---|---|---|
| Залом (крутая складка на внутренней стороне изгиба) | радиус гиба задан меньше минимально допустимого для данной толщины стенки, либо стенка не поддержана дорном | закладывать в чертёж радиус не менее 1,5–2 диаметров трубы, гнуть на трубогибе с дорновой оправкой, а не «на глаз» |
| Овализация сечения (труба на изгибе теряет круглую форму) | гибка без дорна либо с оправкой, изношенной или подобранной не под диаметр трубы | дорновая гибка с оправкой точно под диаметр трубы, контроль геометрии сразу после гиба, а не в конце партии |
| Потеря проходного сечения | залом и овализация вместе сужают эффективный внутренний диаметр трубы в зоне гиба | контролировать не внешний вид, а фактический проходной диаметр, сверяя с допуском чертежа |
| Разнотолщинность стенки (тоньше снаружи изгиба, толще изнутри) | естественное перераспределение металла при гибке — эффект тем сильнее, чем меньше радиус | не занижать радиус сверх нормы; для труб под повышенной нагрузкой закладывать увеличенный радиус |
Что указать на чертеже для гибки трубы
Трубогиб не «придумывает» радиус — его задают программой или упором, и без исходных данных на чертеже технолог либо уточняет заказ, либо гнёт по своему обычному радиусу, который может не подойти под место установки под днищем конкретного автомобиля.
- Наружный диаметр трубы — определяет, под какой ролик и оправку трубогиба встанет заготовка.
- Толщина стенки — от неё зависит минимально допустимый радиус и риск залома.
- Материал — алюминированная или нержавеющая сталь, конкретная марка, если она принципиальна для заказчика.
- Радиус гиба, лучше в виде отношения R/D — например 1,5D или 2D, а не абстрактное «согнуть плавно».
- Угол гиба — и, если гибов несколько, их взаимное расположение по длине трубы.
- Допуск по хорде и по овальности — без него годность гиба оценивают на глаз, а это спорная приёмка.
Эскиза от руки с проставленными числами достаточно — 3D-модель не обязательна, если все параметры читаются прямо на нём.
Как ведёт себя стенка трубы в зоне гиба
На изгибе металл не тянется равномерно: снаружи радиуса стенка утончается, изнутри — утолщается. Чем меньше радиус гиба относительно диаметра трубы, тем сильнее этот перепад, и именно он определяет, где труба порвётся или сомнётся первой.
Приёмка гнутой трубы: на что смотреть при получении
Гнутую трубу принимают до установки, а не после — переделка уже вваренной детали обходится в разы дороже самой гибки. Проверка занимает несколько минут и не требует ничего, кроме штангенциркуля и чертежа.
- Замерить овальность — наружный диаметр в зоне гиба штангенциркулем в двух перпендикулярных плоскостях; разница сверх допуска чертежа — повод вернуть деталь.
- Осмотреть зону гиба визуально — заломы и мелкие складки на внутренней стороне радиуса видны без инструмента, при плохом освещении — на ощупь.
- Проверить проходное сечение — на просвет через трубу или щупом: заметное сужение в зоне гиба означает потерю тяги ещё до установки на автомобиль.
- Сверить радиус и углы с чертежом — приложить шаблон или замерить хорду, особенно если гибов несколько и важно их взаимное расположение.
Если трубу нужно согнуть под конкретный автомобиль или под серию, пришлите чертёж или эскиз с диаметром, толщиной стенки и радиусом на гибку листового металла и труб — там же можно заказать сварку фланцев и хомутов после гибки. Изготовление узла от эскиза до партии — на странице изготовления деталей по чертежам, а быстро прикинуть стоимость и срок можно через форму расчёта по чертежу.