Содержание8
Инвертор для аргонодуговой сварки выбирают по паспорту, а горелку часто берут «в комплекте», не глядя на серию и охлаждение — а потом удивляются, что кабель-шланговый пакет дубеет в узком месте или что при токе 200 А ручка через пять минут работы обжигает ладонь. Разбираем, из каких узлов состоит горелка TIG, чем воздушное охлаждение отличается от водяного, как подобрать серию под ток и материал, какие цанги и сопла ставить под диаметр вольфрамового электрода — и на что смотреть, если сварочные работы ведёт подрядчик, а не собственный цех.
Коротко: горелку выбирают по трём параметрам — ток источника, тип охлаждения и диаметр электрода. До 150–180 А обычно достаточно воздушного охлаждения, выше — нужен водяной контур с охладителем. Диаметр вольфрамового электрода задаёт цангу, зажим и сопло: 1,0–1,6 мм — тонкий лист, 2,4–3,2 мм — толстая заготовка и высокий ток. Для алюминия и титана горелка не меняет ток источника, но газовая линза и герметичность подачи аргона решают качество защиты шва.
Зачем горелке TIG продуманная конструкция
В аргонодуговой сварке (TIG, международное обозначение GTAW) дугу зажигают между неплавящимся вольфрамовым электродом и заготовкой, а сварочную ванну от кислорода воздуха защищает поток аргона. Присадочный пруток при необходимости подают в ванну отдельно, вручную, — горелка в этом не участвует. Её задача проще и одновременно строже: держать электрод точно на месте, подводить к нему ток без потерь и подавать вокруг дуги равномерный ламинарный поток защитного газа.
Именно горелка для аргонодуговой сварки определяет, сколько сварщик проработает без перегрева рукоятки, насколько плотно ляжет защита шва и дотянется ли инструмент до узкого места сборки. Горелка, «горячая» для своего тока, перегревается за несколько минут непрерывной работы; турбулентный поток газа из-за неподходящего сопла затягивает в дугу воздух и даёт пористость шва; негнущийся от перегрева кабель-шланговый пакет выламывает руку при работе в трубе или коробчатой конструкции. Все три проблемы решаются на этапе выбора горелки, а не подгонкой режима на ходу.
Устройство горелки для аргонодуговой сварки
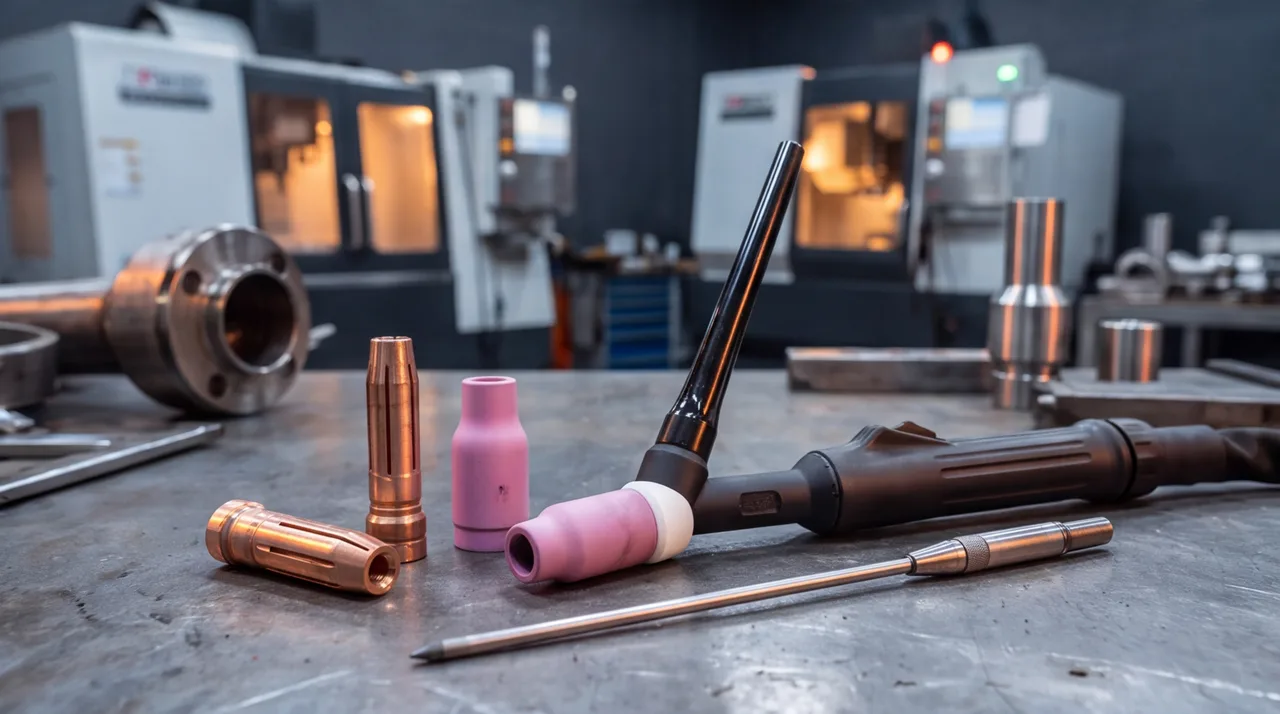
Горелка TIG — узел из шести-семи деталей, и каждая держит свою функцию отдельно от остальных. Рукоятка (изолированный корпус, на автоматических источниках — с кнопкой пуска дуги) переходит в кабель-шланговый пакет: внутри него силовой кабель и шланг подачи аргона, а на водяных моделях — ещё два шланга охлаждающей жидкости, всё в одной гибкой оплётке.
Дальше идёт головка горелки с цанговым зажимом (иногда его называют задней крышкой) — он навинчивается на корпус и своим торцом прижимает цангу, фиксируя электрод на нужном вылете. Цанга — разрезная латунная или бронзовая втулка под конкретный диаметр электрода: она проводит ток на электрод и одновременно держит его по оси. Снаружи головку закрывает сопло горелки, обычно керамическое из оксида алюминия или циркония, — оно формирует направленный поток аргона вокруг дуги. Там, где нужна более ровная и длинная газовая защита — тонкий алюминий, титан, работа с удлинённым вылетом электрода, — вместо обычного диффузора ставят газовую линзу: сетчатую вставку, которая выравнивает поток аргона перед выходом из сопла и убирает турбулентность на срезе.
Воздушное и водяное охлаждение горелки
Ток, проходящий через цангу и кабель, греет горелку — часть тепла снимает воздух через оребрение рукоятки, часть уходит с потоком аргона. Пока тока немного, этого достаточно, но с ростом силы тока и продолжительности шва тепловыделение растёт быстрее, чем успевает отводиться воздухом, и рукоятка начинает греться уже в первые минуты непрерывной работы.
| Охлаждение | Ориентировочный максимум тока | ПВ при максимуме | Кабель-шланговый пакет |
|---|---|---|---|
| Воздушное | 120–180 А | 35–60% | тоньше, легче, гибче в узких местах |
| Водяное | 200–400 А | 60–100% | толще за счёт двух шлангов ОЖ, тяжелее |
Порог, после которого воздушного охлаждения не хватает, — это не абсолютное число, а сочетание тока и времени горения дуги. Короткие прихватки на 200 А воздушная горелка выдержит, а длинный непрерывный шов на том же токе перегреет её за несколько минут. Если работа идёт сериями коротких швов с паузами, воздушного охлаждения обычно достаточно и на повышенном токе; если варится длинный непрерывный шов на токе выше 150–180 А, водяной контур с охладителем и помпой снимает вопрос перегрева, но добавляет в комплект узел, который тоже может потечь.
Как подобрать горелку по току и ПВ под задачу
У большинства производителей — Abicor Binzel, CK Worldwide, Fubag и их аналогов — горелки TIG маркируются условными сериями, унаследованными от старой номенклатуры Linde/Airco: WP-9, WP-17, WP-18, WP-20, WP-26. Цифра не говорит о токе напрямую, но за десятилетия использования диапазоны применения устоялись и достаточно совпадают у разных брендов, чтобы ориентироваться по ним при подборе цанг и сопел.
| Серия | Ориентировочный ток | Охлаждение | Типичная задача |
|---|---|---|---|
| WP-9 | до 120–150 А | воздушное | тонкий лист, труба малого диаметра, труднодоступные швы |
| WP-17 | 150–300 А | воздушное или водяное | универсальная, самая распространённая серия |
| WP-18 | до 350 А | водяное | толстая заготовка, длинные непрерывные швы |
| WP-20 | до 400 А | водяное | максимальный ток TIG, тяжёлая ручная сварка |
| WP-26 | до 200–250 А | воздушное | гибкая головка (гусиная шея) для сложных положений |
Практический порядок подбора: сначала смотрят на максимальный ток источника и толщину металла — толще заготовка, выше ток и дольше горит дуга, — затем прикидывают, нужен ли водяной контур по правилу из предыдущего раздела, и только потом выбирают конкретную модель серии: они отличаются длиной кабель-шлангового пакета, углом головки и весом рукоятки.
Горелка под материал: алюминий, нержавейка, титан, сталь
Горелка сама по себе не различает материалы — ток, полярность и AC-баланс задаёт источник питания. Но то, как горелка подаёт защитный газ и держит электрод, по-разному сказывается на шве, и здесь чаще всего ошибаются.
Алюминиевый сплав варят на переменном токе — это разрушает оксидную плёнку, которая иначе мешает дуге гореть стабильно. Полярность задаёт инвертор, а не горелка, но качество газовой защиты заметно зависит от неё: горелка с газовой линзой даёт более широкую и ровную зону аргона, чем обычный диффузор, и шов меньше «пузырится» пористостью на кромках.
Нержавеющая сталь варится на постоянном токе прямой полярности в стандартном режиме горелки, разве что на тонком листе выгоднее меньший диаметр сопла — узкий направленный поток проще удержать над швом без разбрызгивания аргона по сторонам.
Титан — самый требовательный случай: горячий металл реагирует с кислородом уже при нескольких сотнях градусов, и защиты одним соплом сверху часто не хватает. Важна герметичность всего газового тракта горелки — малейшая подсадка воздуха даёт пятна побежалости или пористость, — а нередко нужен ещё и поддув аргона с обратной стороны шва, это уже вопрос оснастки сборки. Углеродистая и низколегированная сталь особых требований к горелке не предъявляет — подходит любая модель нужной серии по току.
Цанги, цанговые зажимы и сопла под диаметр электрода
Диаметр вольфрамового электрода определяет допустимый ток, а вслед за ним подбираются цанга, цанговый зажим и сопло — они должны совпадать по размеру, иначе электрод либо болтается в цанге и «уводит» дугу, либо сопло даёт слишком турбулентный или слишком узкий поток аргона.
| Электрод, мм | Ориентировочный ток DC | Цанга и зажим | Сопло, мм |
|---|---|---|---|
| 1,0 | 15–80 А | под 1,0 мм | 6–8 |
| 1,6 | 70–150 А | под 1,6 мм | 8–10 |
| 2,4 | 150–250 А | под 2,4 мм | 10–13 |
| 3,2 | 250–400 А | под 3,2 мм | 11–16 |
Частая ошибка — подбирать сопло на глаз, не глядя на диаметр электрода: слишком широкое сопло даёт турбулентный поток и подсос воздуха в дугу, слишком узкое — пережимает аргон и не успевает защитить остывающий шов позади дуги. Цанга и зажим меняются вместе с электродом при каждой смене диаметра — это не взаимозаменяемые детали разных размеров, а комплект под конкретный диаметр.
Признаки износа при выборе б/у комплекта горелки
Если подрядчик показывает оснастку, а не только паспорт оборудования, по горелке TIG за пару минут осмотра видно, насколько аккуратно её эксплуатировали. Смотреть стоит на следующее:
- Сколы и наплавления металла на цанге. Оплавленная или деформированная цанга держит электрод неплотно, контакт нестабилен, и дуга «гуляет» даже на исправном источнике.
- Трещины в керамическом сопле. Треснувшее сопло часто держат «из экономии» до последнего, но трещина меняет форму потока аргона — защита шва становится неравномерной, хотя внешне сопло ещё на месте.
- Потемневший или деформированный газовый диффузор. Побывавший в перегреве диффузор или газовая линза теряет форму сетки и больше не выравнивает поток — эффект тот же, что и с треснувшим соплом.
- Следы течи на разъёмах водяного контура. Белый или зеленоватый налёт вокруг быстросъёмов, подсохшие подтёки на кабель-шланговом пакете — сигнал, что охладитель когда-то подтекал, и это стоит проверить сейчас, а не после того как контур зальёт рабочее место.
- Потёртая или задубевшая изоляция кабель-шлангового пакета. Трещины и открытая оплётка кабеля — риск пробоя на корпус горелки при работе, а задубевший от перегрева пакет не гнётся в узком месте — работать придётся в неудобной позе.
Ни один из этих признаков по отдельности не делает горелку непригодной, но три-четыре сразу — повод отказаться от комплекта или заранее заложить в смету замену расходников перед стартом работы.
Как способ сварки указывают на чертеже
На чертеже сварной шов задают условным знаком по ГОСТ 2.312 — линией-выноской со стрелкой к месту шва и полкой с буквенно-цифровым обозначением. Способ сварки, включая аргонодуговую, обычно прописывают отдельно в технических требованиях или спецификации — том же документе, по которому мы ведём изготовление деталей по чертежам.
Типы швов, их конструктивные элементы и размеры для дуговой сварки в защитном газе нормирует ГОСТ 14771-76 — по нему проверяют разделку кромок, катет шва и зазор в стыке. Увидев в чертеже ссылку на этот стандарт вместе с указанием способа сварки, уже понятно, какую горелку готовить: серию — по толщине металла и требуемому катету, цангу и сопло — по диаметру электрода под этот ток.
Если способ сварки в чертеже не указан явно, а толщина и материал допускают и TIG, и полуавтомат, технолог уточняет это до запуска — разница в скорости, стоимости и внешнем виде шва заметная.
Пришлите чертёж узла на сварочные работы — подберём горелку, электрод и режим под материал и толщину, а собранный узел при необходимости зачистим и подгоним на слесарных работах. Сомневаетесь, какой способ сварки закладывать в конструкцию, — отправьте чертёж на расчёт с пометкой, что нужен совет по технологии.