Содержание7
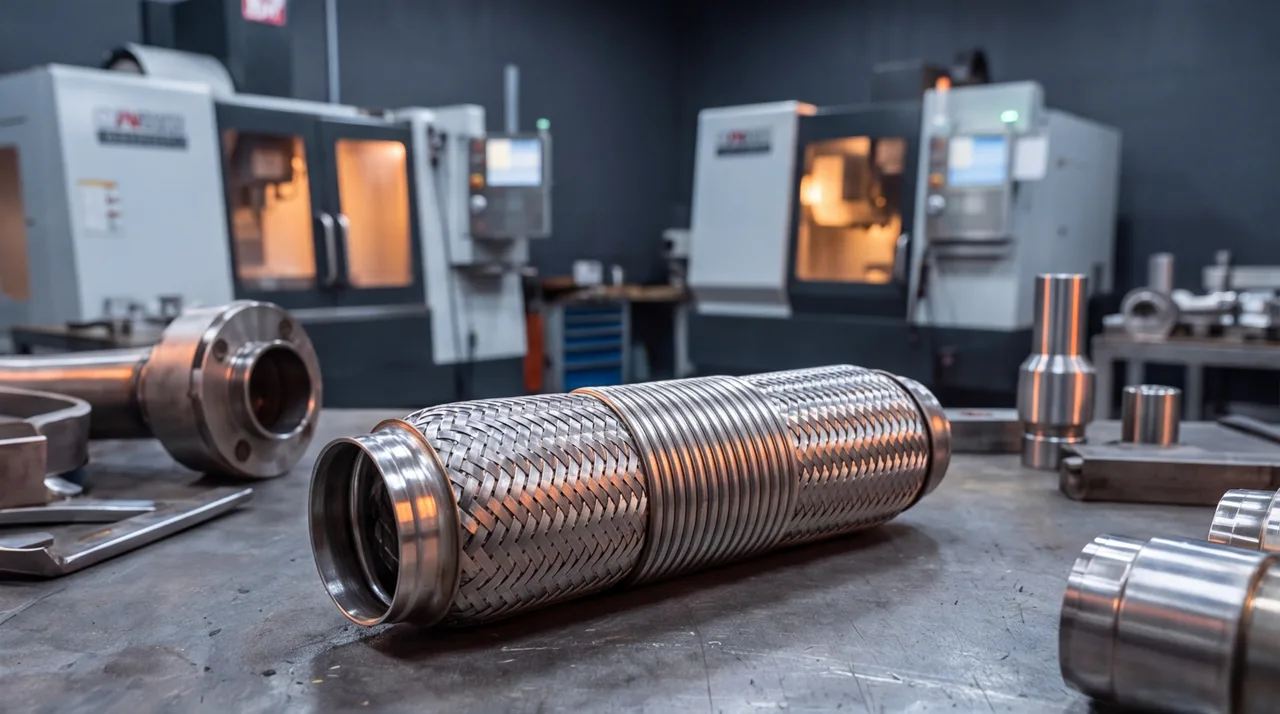
Гибкая выхлопная труба — гофрированная вставка, которую монтируют между двигателем и остальным трактом выхлопной системы, чтобы жёсткая труба не трескалась от вибрации и теплового расширения. Вопрос на производстве не «где купить», а какой материал, сколько слоёв в гофре и какой тип стыковки выдержит конкретные условия: легковой автомобиль, грузовик и спецтехника изнашивают вставку по-разному. Разберём, как устроена гофра изнутри, чем нержавеющая сталь отличается от алюминизированной по стойкости, какой диаметр и число слоёв закладывать под сегмент техники и на что смотреть при приёмке готовой детали, чтобы не получить брак под видом изделия.
Коротко: гибкую вставку ставят там, где двигатель на опорах смещается относительно кузова или рамы, — жёсткая труба здесь трескается за один-два сезона. Делают из алюминизированной стали (дешевле, ресурс ниже) или из нержавеющей — AISI 409, 439 или 304 по возрастанию стойкости к коррозии. Гофра — от одного слоя на легковых до двух-трёх на грузовой технике. Стыкуют сваркой (герметичнее, но не обслуживается без реза) или хомутом на фланце (быстрая замена, требует периодической протяжки). Диаметр подбирают строго под диаметр штатной трубы — типовой ряд 45–63 мм для легковых автомобилей, от 76 мм для грузовых.
Зачем гибкая вставка нужна в тракте
Двигатель стоит на резинометаллических или гидравлических опорах и при работе смещается относительно кузова или рамы: при старте, при резком наборе оборотов, при крутящем моменте на разгоне. Амплитуда небольшая — миллиметры, — но она повторяется сотни тысяч раз за жизнь машины. Жёсткая труба такую нагрузку не держит: металл работает на изгиб в одной и той же точке циклически, и усталостная трещина рано или поздно проходит по шву или по основному металлу рядом с фланцем.
Вторая причина — тепловое расширение. Труба нагревается от выхлопных газов на сотни градусов за секунды после пуска двигателя и так же быстро остывает после остановки. Участок длиной в полметра при таком перепаде удлиняется на заметную для жёсткой конструкции величину, и если тракт закреплён в нескольких точках без компенсатора, расширение уводит трубу в сторону и рвёт крепления или сам металл.
Гофрированная вставка решает обе задачи одним элементом: она гасит вибрацию за счёт собственной эластичности и компенсирует и осевое, и угловое смещение, оставаясь герметичной. Ставят её сразу за приёмной трубой или коллектором — на переднеприводных автомобилях с поперечным расположением двигателя это самая нагруженная зона тракта, — а на грузовой и строительной технике дополнительно на сочленениях рамы и в местах, где кабина или платформа подвижны относительно шасси.
Из чего сделана гофра и сколько в ней слоёв
Саму гофру формуют из тонкого листового металла двумя способами. Механическая гофра — витки зацепляются друг за друга без сварки, деталь получается дешевле, но герметичность держится за счёт плотности зацепа и со временем на пиках вибрации может подтравливать. Сварная гофра — каждый виток проварен по кругу, конструкция дороже в изготовлении, зато держит герметичность увереннее и меньше боится точечных перегибов при монтаже.
Число слоёв гофры — не декоративная характеристика, а прямой резерв усталостной прочности. Один слой работает на лёгком автомобиле, где амплитуда смещения невелика и ресурс детали ограничен несколькими годами эксплуатации. Два-три слоя ставят там, где вставка изгибается чаще и на большую амплитуду — грузовой транспорт, автобусы, техника с рамным сочленением: дополнительный слой держит нагрузку, если в соседнем уже пошла микротрещина, и не даёт локальному повреждению сразу превратиться в течь.
| Сегмент техники | Диаметр, мм | Типичное число слоёв гофры |
|---|---|---|
| Легковой автомобиль | 45–63 | 1 |
| Лёгкий коммерческий транспорт | 63–76 | 1–2 |
| Грузовой автомобиль, автобус | 76–102 | 2 |
| Спецтехника, тяжёлое шасси | 102–127 | 2–3 |
Помимо самой гофры в конструкции есть ещё два слоя, которые в дешёвых вставках часто отсутствуют. Внутренний перфорированный вкладыш ставят соосно гофре, чтобы поток выхлопных газов не бил прямо в витки: без него турбулентность на кромках гофры ускоряет эрозию металла и повышает шум. Наружная оплётка из нержавеющей проволоки — механическая защита от удара камнем и от истирания о соседние элементы подвески, а заодно дополнительный запас на случай, если гофра под ней даст трещину: оплётка какое-то время удерживает узел целым, пока не появится явная течь.
Нержавеющая сталь или алюминизированная — что выбрать
Материал определяет ресурс детали в условиях российской зимы с реагентами на дорогах сильнее, чем любой другой параметр конструкции. Алюминизированная сталь — это углеродистая сталь с покрытием на основе алюминия и кремния, которое защищает металл от окисления, пока покрытие целое. Стоит дешевле нержавейки и подходит как бюджетная замена штатной детали, но при сколе покрытия от камня или при резком изгибе на монтаже открытый металл начинает ржаветь именно в этой точке, и трещина чаще всего идёт оттуда.
Нержавеющая сталь в этой отрасли — это, как правило, одна из трёх марок AISI с разной стойкостью и ценой. AISI 409 — ферритная нержавейка, самая доступная из нержавеющих: заметно устойчивее алюминизированной стали к дорожным реагентам, но уступает следующим двум маркам по стойкости к точечной коррозии. AISI 439 — тоже ферритная, с более высоким содержанием хрома, стоит между 409 и 304 и держит и коррозию, и локальный нагрев увереннее. AISI 304 — аустенитная нержавейка, максимальная стойкость к коррозии среди перечисленных марок; её ставят там, где вставка работает рядом с горячей частью тракта или где экономика проекта требует минимального числа обращений на замену за весь срок службы техники.
| Материал | Класс стали | Стойкость к коррозии | Где применяют чаще |
|---|---|---|---|
| Алюминизированная сталь | конструкционная с покрытием Al-Si | средняя, теряется при повреждении покрытия | бюджетная замена штатной детали |
| Нержавеющая сталь AISI 409 | ферритная | выше алюминизированной | массовый сегмент, баланс цены и ресурса |
| Нержавеющая сталь AISI 439 | ферритная, повышенное содержание хрома | выше AISI 409 | коммерческий транспорт, средний сегмент |
| Нержавеющая сталь AISI 304 | аустенитная | максимальная среди перечисленных | горячая часть тракта, ответственные узлы |
Практическое правило снабженца: если вставка стоит рядом с приёмной трубой или коллектором и разбирать узел ради замены дорого по времени, разница в цене между 409 и 304 окупается одной несостоявшейся заменой. Если деталь стоит в холодной части тракта и доступ к ней свободный, экономически оправдана более дешёвая марка — коррозия там развивается медленнее, а замена дешевле и быстрее.
Хомут или сварка: как стыкуют гибкую вставку
Готовую вставку встраивают в тракт двумя способами, и они закладывают разную логику обслуживания на весь срок службы узла.
Сварной стык варят TIG или полуавтоматом MIG/MAG прямо по тонкостенному металлу гофры или по переходному патрубку, приваренному к её торцу. Тонкая стенка легко прожигается, если сварщик работает без опыта именно с гофрой, поэтому шов лучше доверять сварочному участку, где отработаны режимы под тонкий металл, а не переносить туда режимы для толстостенной трубы. Плюс такого соединения — герметичность держится годами без обслуживания. Минус — при выходе вставки из строя приходится вырезать участок трубы и варить новый, а не просто открутить хомуты.
Хомутовый стык собирают на фланцах: труба заходит внахлёст или упирается в проставку с прокладкой, а снаружи стягивается V-образным хомутом или парой U-образных скоб. Замена занимает минуты и не требует сварочных работ на месте — это стандарт для ремонтных мастерских и для техники, где вставка меняется по регламенту. Расплата — необходимость периодически подтягивать крепёж: вибрация ослабляет любое резьбовое соединение, и ослабленный хомут даёт течь в месте стыка раньше, чем изнашивается сама гофра.
На практике ошибка встречается в обе стороны: хомутовый стык ставят там, где узел практически недоступен для обслуживания (тогда он неизбежно потечёт раньше сварного), а сварной — там, где деталь меняется каждый сезон по регламенту (тогда каждая замена превращается в лишнюю сварочную операцию). Тип стыковки стоит закладывать на этапе чертежа, а не выбирать по инерции.
От чего зависят цена и срок
Стоимость гибкой вставки складывается не из одного параметра, а из совокупности решений по конструкции — точная цена считается по чертежу или образцу, а не выводится формулой:
- Диаметр и длина. Больше металла на гофру и оплётку — выше цена заготовки и трудоёмкость формовки.
- Материал. Алюминизированная сталь дешевле любой нержавейки; среди нержавеющих марок 409 дешевле 439, а та — дешевле 304.
- Число слоёв гофры. Каждый дополнительный слой — это дополнительный проход формовки и больше металла, но и запас усталостной прочности растёт нелинейно к цене.
- Наличие внутреннего вкладыша и наружной оплётки. Это отдельные детали и отдельные операции сборки, а не бесплатное дополнение к гофре.
- Тип стыковки. Сварной стык дороже по трудозатратам сварщика, хомутовый — по стоимости фланцев, прокладок и самих хомутов.
- Партийность. Единичный образец под конкретную машину дороже за штуку, чем серия под типовой узел парка техники.
Ставка на металлообработку и сборку узлов у нас начинается от 950 ₽ за нормо-час, точная стоимость вставки — после расчёта по чертежу или присланному образцу изношенной детали.
Частые ошибки заказчика и на что смотреть при приёмке
Разговор со снабженцем о гибкой вставке чаще всего разваливается на одних и тех же местах.
- Диаметр по памяти, а не по замеру. «Примерно 60 миллиметров» на глаз — частая причина, по которой готовая деталь не встаёт в штатное место: разница в несколько миллиметров критична и для сварного, и для хомутового стыка.
- Материал не указан явно. Заказ «трубу как была» без уточнения марки почти гарантированно означает алюминизированную сталь — исполнитель поставит то, что дешевле, если не оговорено иначе.
- Толщина стенки материала гофры не проверяется. Слишком тонкий металл теряет усталостную прочность раньше расчётного срока, слишком толстый — делает вставку жёстче и хуже гасит вибрацию, сводя саму идею гофры на нет. Толщину стоит запросить у исполнителя и сверить с образцом заводской детали, если она есть.
- Шаг гофры неравномерный. На готовой детали витки должны идти с одинаковым шагом по всей длине; сплющенный или растянутый участок — признак нарушения технологии формовки и будущей точки разрыва.
- Оплётка и вкладыш закреплены только с одного торца. Если наружная оплётка не зафиксирована на обоих концах, она сползает при работе и перестаёт защищать гофру именно там, где защита нужнее всего.
- Сварной шов с порами или непроваром. На тонкостенном металле это заметно визуально — прерывистый шов, потемнение от перегрева, наплывы. Такую деталь не стоит принимать даже при внешне ровной гофре.
Проверить эти пункты при приёмке дешевле, чем разбирать узел повторно через месяц эксплуатации: диаметр — штангенциркулем по месту стыковки, толщину стенки — микрометром на образце, шаг гофры и качество шва — визуально вдоль всей длины детали.
Как заказать гибкую вставку под чертёж
Мы делаем гибкие вставки и другие узлы выхлопного тракта по чертежу или по образцу изношенной детали: формуем элементы под нужный диаметр на участке гибки листового металла, собираем и варим фланцы и переходные патрубки на сварочном участке, подбираем материал и число слоёв гофры под условия эксплуатации конкретной техники. Пришлите чертёж, эскиз с размерами или изношенный образец на изготовление деталей по чертежам — технолог подберёт материал и тип стыковки и посчитает цену и срок. Если материал и конструкция ещё не определены, отправьте задачу на расчёт с пометкой, что нужна консультация по выбору стали и числа слоёв гофры под ваш сегмент техники.