Содержание7
Труба 50 мм с трещинами на внутренней стороне изгиба — типичный результат заказа гибки «на глазок», без расчёта радиуса под конкретную толщину стенки. Деталь после такого брака не спасти: трещина или гофра на трубопроводе — это переделка всей партии. Разберём, каким должен быть минимальный радиус изгиба для трубы 50 мм в зависимости от толщины стенки, чем дорновая гибка отличается от индукционного нагрева ТВЧ и как выбрать метод, чтобы не получить гофру или утонение стенки.
Коротко: минимальный радиус гибки трубы 50 мм зависит от толщины стенки и метода — от 1,5–2 диаметров трубы на дорновой гибке до 3,5 диаметра на индукционной ТВЧ по ГОСТ 24950-81. Дорновая гибка на оправке годится для единичных деталей и минимальных радиусов, индукционная ТВЧ — для трубопроводных партий и толстой стенки. Радиус меньше допустимого даёт гофру на внутренней стороне изгиба и утонение стенки на внешней.
Чем гибка трубы отличается от гибки листового металла
Лист при гибке меняет форму, но не толщину: материал изгибается по одной линии, а сечение вне зоны сгиба остаётся плоским. С трубой 50 мм всё сложнее — она замкнутое сечение, и на изгибе меняется не только форма, но и толщина стенки по окружности. На внешней стороне изгиба металл растягивается и стенка утоньшается, на внутренней — сжимается и, если радиус слишком мал, собирается в гофру или морщинообразование. При радиусе меньше минимального труба теряет круглое сечение целиком: получается овал, который не проходит по проходному сечению трубопровода.
Поэтому минимальный радиус изгиба для трубы 50 мм считают отдельно от листа и отдельно для каждой толщины стенки — единой цифры «радиус трубы» не существует, есть диапазон в зависимости от того, сколько металла есть в запасе на растяжение и сжатие.
Дорновая гибка трубы 50 мм: как оправка держит стенку
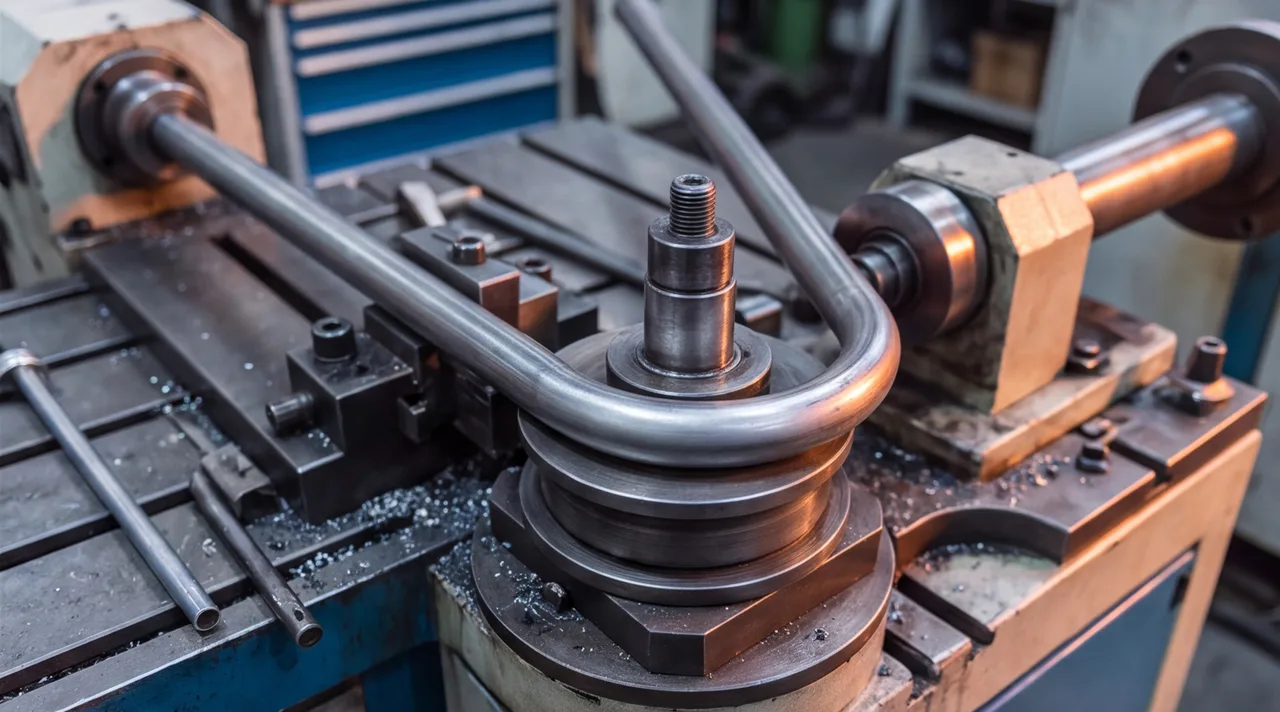
Дорновая гибка — это гибка трубы с оправкой (дорном), которая заходит внутрь на участок изгиба. Оправка изнутри подпирает стенку в зоне сжатия и не даёт ей собраться в гофру, а на растянутой стороне снижает локальное утонение стенки — металл держит форму, а не проседает под усилием гибочного ролика. Благодаря этому дорновая гибка позволяет получить меньший минимальный радиус изгиба, чем гибка без оправки на том же материале.
Оправка обязательна там, где стенка тонкая относительно диаметра трубы 50 мм и где радиус приближается к минимальному по таблице. На толстостенной трубе с запасом по радиусу можно обойтись роликовым трубогибом без дорна — но тогда минимальный радиус вырастает в полтора-два раза, и это нужно закладывать в чертёж заранее, а не выяснять на сгибе.
Индукционная гибка ТВЧ: когда нагрев выгоднее оправки
Индукционная гибка ТВЧ греет узкий поясок трубы токами высокой частоты до пластичного состояния прямо перед гибочным роликом, а сразу за зоной нагрева участок принудительно охлаждается — форма фиксируется, металл соседних участков остаётся холодным и жёстким. Оправка здесь не нужна: металл в нагретой зоне пластичен настолько, что гнётся без гофры и без критичного утонения стенки даже на толстой трубе.
Метод стандартизован: отводы, гнутые способом индукционного нагрева, по ГОСТ 24950-81 делают на радиус 3,5 наружных диаметра трубы — это норма для трубопроводной арматуры, а не произвольный выбор технолога. Индукционная гибка ТВЧ выгодна на толстостенных трубах и на партиях трубопроводных отводов, где важна повторяемость радиуса от детали к детали, а не на одной нестандартной трубе 50 мм для опытного образца.
Минимальный радиус гибки трубы 50 мм: таблица по толщине стенки
Ниже — ориентировочные диапазоны минимального радиуса в диаметрах трубы (×D, для трубы 50 мм D = 50 мм). Это справочные значения для предварительной оценки: точный радиус для конкретной марки стали, толщины стенки и партии подтверждает технолог по чертежу — здесь есть допуск на овальность, качество проката и состояние заготовки.
| Толщина стенки трубы 50 мм | Метод гибки | Минимальный радиус, ×D |
|---|---|---|
| до 2 мм | дорновая гибка (оправка обязательна) | 1,5–2 |
| 2–3 мм | дорновая гибка | 2–2,5 |
| 2–4 мм | роликовый трубогиб без оправки | 3–4 |
| от 3,5 мм | индукционная гибка ТВЧ | 3,5 (по ГОСТ 24950-81) |
Видно, что толщина стенки трубы напрямую определяет минимальный радиус изгиба: чем тоньше стенка, тем ближе радиус к нижней границе и тем строже требования к оправке. Попытка согнуть тонкостенную трубу 50 мм без дорна на радиус ниже 3×D почти всегда заканчивается гофрой на внутренней стороне сгиба.
Дорновая или индукционная гибка: что выбрать для трубы 50 мм
Оба метода закрывают гибку трубы 50 мм, но по разным сценариям заказа. Дорновая гибка выигрывает там, где нужен минимальный радиус и небольшая партия, индукционная ТВЧ — там, где партия трубопроводная и важна стабильность радиуса на всех отводах.
| Критерий | Дорновая гибка | Индукционная гибка ТВЧ |
|---|---|---|
| Минимальный радиус | от 1,5×D | от 3,5×D (по ГОСТ 24950-81) |
| Скорость | цикл на деталь, оправка заводится и извлекается вручную или на автомате | непрерывный проход трубы через индуктор, без остановки на каждый сгиб |
| Стоимость наладки | ниже — оправка и ролики под диаметр трубы | выше — индуктор, охлаждение и оснастка под диаметр и марку стали |
| Минимальная партия | от 1 шт., единичные детали и опытные образцы | от партийной серии, экономически оправдана на трубопроводных отводах |
Как марка стали трубы влияет на радиус без трещин
Минимальный радиус изгиба зависит не только от толщины стенки, но и от пластичности металла. Трубная сталь 10 и сталь 20 (по ГОСТ 10704, ГОСТ 8734) — низкоуглеродистые, пластичные стали, которые хорошо тянутся на растянутой стороне изгиба и не склонны к трещинам даже у нижней границы радиуса. Легированные и нержавеющие трубы, например из стали 12Х18Н10Т или AISI 304, наклёпываются в процессе гибки сильнее и сильнее пружинят после снятия усилия, поэтому у них меньше запас по минимальному радиусу при той же толщине стенки.
Практический вывод: для трубы 50 мм из стали 10/20 таблица минимальных радиусов работает без поправок, для нержавеющей или легированной трубы радиус берут с запасом сверх табличного значения — точную поправку под конкретную марку даёт технолог, исходя из состояния заготовки и партии.
Где применяют гнутые трубы 50 мм и как заказать расчёт
Гнутый отвод из трубы 50 мм — частый элемент трубопроводов отопления и вентиляции: он заменяет сварной стык из прямого участка и приваренного колена, снижает число соединений на трассе и, соответственно, число потенциальных мест течи. На таких системах используют и дорновую гибку под единичный радиус на объекте, и индукционную ТВЧ на серию однотипных отводов для монтажной партии. Собранные узлы с гнутыми участками и прямыми вставками соединяют через сварочные работы — гибка и сварка здесь идут в одной технологической цепочке.
Чтобы посчитать гибку трубы 50 мм, технологу нужно немного данных, и лучше прислать их сразу:
- Чертёж или эскиз детали с указанием, где именно проходит линия гиба.
- Материал и толщина стенки трубы — от этого зависит доступный минимальный радиус и метод.
- Радиус и угол гиба на каждом участке, если гибов несколько.
- Размер партии — единичная деталь или трубопроводная серия, это определяет выбор между дорновой гибкой и ТВЧ.
С этими данными расчёт занимает немного времени: пришлите чертёж на гибку металла или на изготовление деталей по чертежам, если гибка — часть более крупного узла. Если чертежа пока нет и нужен только предварительный расчёт по эскизу, отправьте данные на расчёт по чертежу — технолог подтвердит минимальный радиус для вашей толщины стенки и марки стали и подберёт метод.