Содержание8
Труба, согнутая на первом попавшемся трубогибе, часто уходит в брак не потому, что чертёж неверный, а потому, что подрядчик выбрал не тот способ гибки под радиус и материал. Холоднодеформированная бесшовная труба по ГОСТ 8734 гнётся иначе, чем тонкостенная сварная, и обе ведут себя иначе, если радиус гиба приближается к диаметру трубы. Разбираем три рабочих способа согнуть круглую трубу по радиусу — намоточную обкатку, гибку на дорне и гибку с наполнителем: что каждый делает с сечением и стенкой и что спросить у подрядчика, прежде чем отдавать чертёж в работу.
Коротко: чем ближе радиус гиба к диаметру трубы, тем сильнее круглое сечение сплющивается в овал. Намоточная гибка на ролике — самый дешёвый способ, но держит форму только на радиусах, заметно больших диаметра трубы. Дорн внутри трубы удерживает сечение круглым на малых радиусах, наполнитель — песок, канифоль или легкоплавкий сплав — не даёт стенке собраться в складку там, где дорн неудобен. Для толстостенных труб большого диаметра применяют индукционную гибку ТВЧ с местным нагревом зоны гиба.
Что происходит с трубой при гибке: овализация и складки
Круглая труба под изгибающей нагрузкой ведёт себя не как сплошной пруток: у неё есть полость, и стенка может двигаться внутрь, если её ничего не держит. На наружной стороне гиба металл растягивается, и стенка здесь утоняется; на внутренней стороне металл сжимается и стремится собраться в складку. Одновременно всё сечение теряет форму — труба слегка сплющивается поперёк оси гиба и становится похожа на овал, потому что круглая стенка без внутренней опоры — по сути свёрнутый в кольцо лист, который проще смять, чем растянуть.
Насколько заметна деформация, зависит от двух отношений: радиуса гиба к диаметру трубы и толщины стенки трубы к диаметру. Чем ближе радиус к диаметру и чем тоньше стенка, тем сильнее овализация сечения и выше риск складки на внутренней стороне. У толстостенной трубы большого диаметра запаса жёсткости стенки иногда хватает и без внутренней опоры, у тонкостенной трубы на малом радиусе — почти никогда. Отсюда и минимальный радиус гиба: у каждой комбинации диаметра, толщины стенки и материала есть радиус, ниже которого труба без дорна или наполнителя гнётся уже не чисто, а мнётся.
Намоточная гибка: обкатка на ролике для больших радиусов
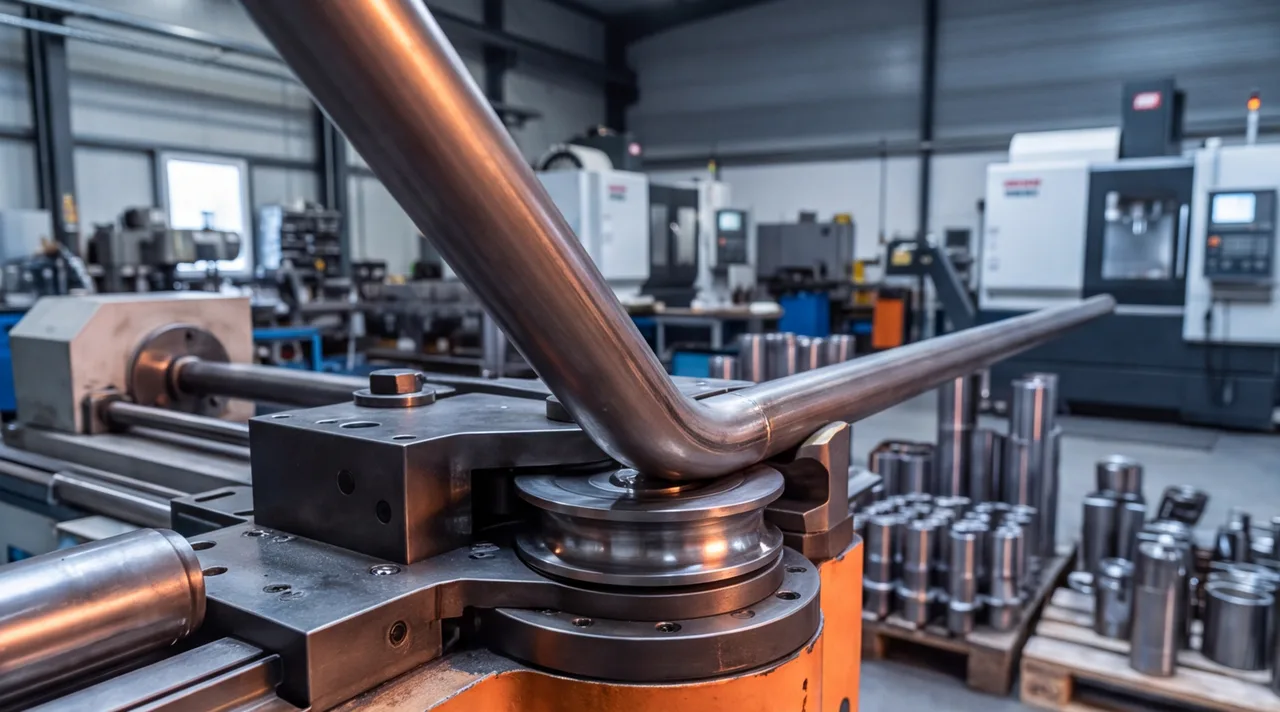
Намоточная гибка — самый распространённый и самый дешёвый способ: труба зажимается между гибочным роликом нужного радиуса и прижимным роликом, а затем обкатывается вокруг гибочного ролика без какой-либо опоры изнутри. Станок задаёт радиус формой ролика, а угол гиба — углом поворота; для серийных узлов с постоянным радиусом это самый быстрый метод из всех. Труба, например, диаметром 57 мм и стенкой 3,5 мм на радиусе, заметно большем её диаметра, обкатывается намоточным способом чисто, без всякой внутренней опоры.
Граница метода — в том же, что делает его дешёвым: стенка ничем не поддержана изнутри. Пока радиус гиба заметно больше диаметра трубы, запаса собственной жёсткости стенки хватает, и сечение остаётся близким к круглому. Но чем ближе радиус к диаметру, тем сильнее труба плющится в этом месте — сечение вытягивается в овал, а на внутренней стороне гиба может появиться лёгкая волна металла ещё до явной складки. У любой трубы есть предел, за которым намоточную гибку без потери формы сечения выполнить нельзя, и здесь в дело идут дорн или наполнитель.
Дорновая гибка: зачем внутрь трубы вводят дорн
Дорновая гибка решает ровно ту проблему, в которую упирается намоточный способ: перед гибом внутрь трубы на нужную глубину заводят дорн — жёсткий или шарнирный стержень по внутреннему диаметру трубы, который остаётся в зоне гиба на всё время обработки. Дорн подпирает стенку изнутри там, где труба обкатывается вокруг ролика, и не даёт сечению сплющиться в овал даже на радиусе, близком к диаметру трубы. После гиба дорн вытягивают из трубы вдоль оси и переставляют на следующий гиб, если их несколько.
Шарнирный дорн из нескольких сегментов гибче обычного стержня и лучше держит форму на самых острых радиусах, но требует более точной настройки станка — сегменты должны совпасть по фазе гиба, иначе на стенке останется собственный след дорна. Для конструктора важно другое: если по чертежу радиус гиба приближается к диаметру трубы, а сечение должно остаться круглым в узле стыковки с фланцем или другой трубой, дорновую гибку стоит закладывать сразу, а не рассчитывать на намоточную и переделывать после первой партии.
Гибка с наполнителем: песок, канифоль, легкоплавкий сплав
Гибка с наполнителем решает похожую задачу — не даёт стенке собраться в складку на внутренней стороне гиба, — но без дорна и без сложной настройки станка. Трубу перед гибом заполняют сыпучим или плавящимся материалом, который воспринимает часть сжимающих напряжений изнутри и работает как временная опора по всей длине заготовки, а не только в зоне ролика.
В цехе встречаются разные наполнители под разную задачу: сухой мелкий песок — самый распространённый вариант для гибки вручную или на несложном оборудовании; канифоль и её смеси — для труб малого диаметра, где нужна более плотная и текучая масса; легкоплавкий сплав — там, где важна максимальная поддержка стенки на сложном пространственном профиле гиба. После гибки наполнитель выбивают, вытапливают или вымывают в зависимости от типа.
Метод удобен там, где дорн неудобно вводить и удалять: сложная траектория гиба, несколько гибов подряд на одной заготовке, мелкая серия, где не оправдана переналадка станка под дорн. Складки на внутренней стороне наполнитель предотвращает почти так же надёжно, как дорн, но от овализации на пологих участках защищает хуже — здесь решает в первую очередь дорн.
Таблица: какой способ гибки выбрать под радиус и материал
Три способа закрывают разные сочетания радиуса, диаметра и материала, и на практике решение принимают по соотношению радиус/диаметр, толщине стенки и допуску на форму сечения в узле. Таблица ниже — не расчётная методика, а ориентир для разговора с подрядчиком: точный радиус для конкретной трубы считает технолог по чертежу.
| Способ гибки | Когда применим | Ограничения и риски |
|---|---|---|
| Намоточная | Радиус заметно больше диаметра трубы, серийные узлы с постоянным радиусом | На малых радиусах — овализация сечения и волна на внутренней стороне |
| Дорновая | Радиус близок к диаметру трубы, форма сечения критична для стыковки с фланцем или другой трубой | Дороже по переналадке станка, дорн нужно точно подобрать под внутренний диаметр |
| С наполнителем | Сложная пространственная траектория гиба, несколько гибов на одной заготовке, мелкая серия | Хуже защищает от овализации на пологих участках, чем дорн |
Индукционная гибка ТВЧ: горячий способ для толстостенных труб
Индукционная гибка ТВЧ (токами высокой частоты) — отдельный, горячий способ, который применяют там, где холодная гибка требует слишком большого усилия: толстостенные трубы большого диаметра и материалы, которые плохо гнутся в холодном состоянии. Индукционная катушка охватывает трубу перед гибочным роликом и нагревает узкую кольцевую зону металла до температуры, при которой сопротивление изгибу резко падает; сразу за катушкой зона принудительно охлаждается, чтобы гиб зафиксировался, а нагрев не распространился дальше по трубе.
Поскольку нагревается только узкая зона в момент прохождения через неё, а не вся труба целиком, метод и называют локальным горячим гибом: остальная труба остаётся холодной и не теряет свойств термообработки. Способ дороже холодной гибки по оснастке и требует отдельного оборудования, поэтому его берут не по умолчанию, а тогда, когда диаметр и толщина стенки трубы делают холодную гибку намоточным способом или на дорне физически неосуществимой без риска порвать стенку.
Гибка трубы и гибка листового металла — разное оборудование
«Гибка металла» в поисковой строке часто означает разные операции: гибку листа на кромкогибочном прессе и гибку трубы или прутка на трубогибочном станке. Оборудование, оснастка и физика процесса у них разные, и путать их стоит только в разговоре, а не в заказе на производство.
Лист гнётся по прямой линии одним движением пуансона в матрицу — деформация сосредоточена в узкой зоне сгиба, а вся остальная плоскость листа остаётся плоской. Труба гнётся по дуге на протяжённом участке, деформация распределена по длине гиба, и именно поэтому у трубы отдельно встаёт вопрос овализации сечения — у листа сечению попросту нечему сплющиваться. Станок для гибки листового металла — это листогиб или гибочный пресс с пуансоном и матрицей под толщину заготовки; трубогибочный станок для круглой трубы устроен иначе, вокруг ролика и оправки. Если в проекте есть и гнутые листовые детали — например, кожух или корпус, — и гнутые трубные узлы, оба вида гибки можно заказать у одного подрядчика: гибка листового металла идёт отдельной технологической цепочкой, но на той же площадке.
Что указать в чертеже, чтобы подрядчик выбрал способ гибки верно
Прежде чем передавать чертёж в работу, стоит свериться, какие обозначения на чертежах обязательны именно для гибки: без них подрядчик достраивает недостающее по умолчанию — обычно в пользу более дешёвого способа. Минимальный радиус гиба ограничивает то, какой радиус вообще можно указать на чертеже: ниже этого порога намоточная гибка уже не даст чистого сечения, каким бы аккуратным ни был станок.
Минимум для расчёта — материал и толщина стенки трубы, требуемый радиус гиба и угол, а также допуск на овализацию сечения там, где узел стыкуется с фланцем, другой трубой или проходит через отверстие в корпусе. Если сечение в зоне гиба критично, это стоит указать явно — иначе подрядчик по умолчанию выберет более дешёвую намоточную гибку там, где чертёж по факту требует дорна.
| Параметр | Почему важен подрядчику |
|---|---|
| Материал и толщина стенки трубы | Определяют минимальный радиус гиба и выбор между холодной и горячей гибкой |
| Радиус и угол гиба | Задают выбор ролика или дорна и число проходов на станке |
| Допуск на овализацию сечения | Если узел стыкуется с фланцем или другой трубой, нужен дорн, а не намоточная гибка |
| Требование к дорну или наполнителю | Меняет технологическую цепочку и стоимость операции |
Пришлите чертёж узла с указанными радиусами гибов на изготовление деталей по чертежам — технолог подберёт способ гибки под материал и толщину стенки, а трубные узлы, которые нужно доварить фланцами или между собой, сделаем на той же площадке через сварочные работы. Если чертежа ещё нет, а вопрос в целесообразности самого гиба, отправьте эскиз на расчёт — стоимость точно считается только по чертежу, но по эскизу уже можно понять, какой способ гибки закладывать.