Содержание8
В чертеже стоит гиб, а что за ним стоит на участке подрядчика — листогиб с ЧПУ, вальцы или слесарь с оправкой, — заказчик обычно не знает. Между тем от этого зависят допуск на угол, минимальный радиус, срок и цена партии. Разберём, чем инструменты для гибки листового металла отличаются по толщине, радиусу и точности угла, и как по этим критериям понять, подходит ли парк исполнителя под вашу деталь.
Коротко: листогиб гнёт угол на всю длину листа и держит его в серии, вальцы формируют дугу, цилиндр или конус за несколько проходов и острого угла не дают, ручной инструмент годится для единичных тонких деталей без жёсткого допуска. Минимальный радиус зависит от толщины и марки материала, а угол после гиба «уходит» из-за пружинения. Спрашивайте подрядчика не «гнёте ли вы», а «на чём и с какой оснасткой».
Инструмент для гибки листового металла: три группы и что их разделяет
Слово «гибка» на чертеже закрывает три разные операции, и инструмент под них не взаимозаменяем. Выбор определяет не предпочтение исполнителя, а форма детали. Если на чертеже линия перегиба и две плоскости под углом — это работа листогибочного пресса. Если лист должен стать дугой, обечайкой или конусом — это вальцы. Если нужна одна простая скоба из тонкой полосы, которую завтра же поставят на место, хватит ручного инструмента: тисков, оправки и ручного листогиба.
Заказчику не нужно выбирать станок самому, но логику понимать стоит. У подрядчика без вальцов круглая обечайка либо уйдёт на сторону, либо будет собрана из гнутых сегментов, и получится другая деталь — с другими швами, другой геометрией и другой ценой. Поэтому вопрос «на чём вы будете это гнуть» — первый, который стоит задать до расчёта.
Толщина листа проходит через все три ветки: она ограничивает и усилие пресса, и диаметр вальцов, и то, что вообще можно согнуть руками.
Листогибочный пресс: угол по чертежу на всю длину листа
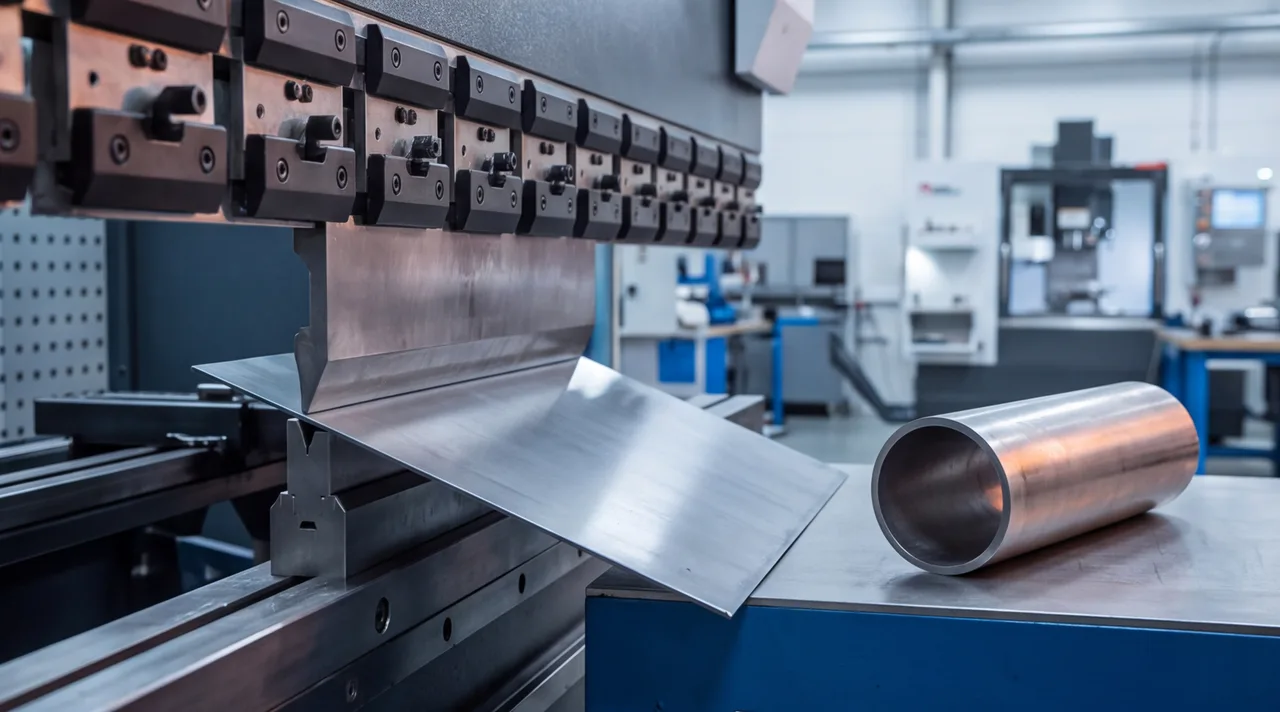
Листогибочный пресс, он же кромкогиб, работает парой инструментов: сверху пуансон, снизу матрица с V-образным ручьём. Лист ложится на матрицу, траверса с пуансоном опускается и продавливает металл в ручей сразу по всей длине линии гиба. Отсюда главное свойство станка: угол и радиус получаются одинаковыми от края до края, а не «по руке». Именно на этом оборудовании строится гибка листового металла по чертежу.
Ограничение пресса — усилие. Оно растёт пропорционально длине гиба и квадрату толщины листа и обратно пропорционально ширине ручья матрицы: лист вдвое толще при той же длине требует примерно вчетверо большего усилия. Поэтому у листогиба два предела, а не один — по толщине и по длине гиба, и они связаны между собой. Толстый лист гнут на короткой длине, а длинную деталь — из более тонкого металла. Предельные значения конкретного парка называет исполнитель; в чертеже их угадывать не нужно, а вот указать марку и толщину обязательно.
Вторая часть возможностей станка — ЧПУ и задний упор. Упор — это подвижные пальцы за матрицей, в которые лист упирается кромкой: они задают расстояние от кромки до линии гиба, то есть размер полки. ЧПУ программирует положение упора и глубину хода траверсы, а глубина хода определяет угол. Для серии это решает всё: размер полки и угол держатся за счёт упора и программы, а не аккуратности оператора в конкретную смену. Станок без ЧПУ тоже гнёт точно, но упор выставляется вручную, и повторяемость на длинной партии зависит от человека.
Допуск на угол в чертеже стоит указывать явно. Если его нет, действуют общие допуски на угловые размеры (ГОСТ 30893.1): чем короче полка, тем шире допуск в градусах, потому что на короткой полке угол физически труднее выдержать и измерить.
Вальцы: когда в чертеже дуга, цилиндр или конус
Вальцы гнут иначе, чем пресс: лист протягивают между валками, а расстояние между ними меняют так, чтобы металл изгибался плавно. Классическая схема — три валка: два нижних поддерживают лист, верхний давит сверху; в четырёхвалковых машинах дополнительный валок помогает подогнуть кромки. Радиус набирается за несколько проходов: после каждого валок сближают, пока кривизна не совпадёт с шаблоном. Так получают обечайки, короткие участки труб большого диаметра, дуговые панели и конические детали.
Острого угла вальцы не дадут по определению: они формируют кривую, а не линию перегиба. Если дуга переходит в прямую полку, как в скобе с лапками, обычно сочетают оба станка: дугу прокатывают на вальцах, полки гнут на листогибе.
Особенность, о которой часто не знают заказчики: концы заготовки остаются плоскими. Пока кромка не зашла между валками, она не изгибается, поэтому у краёв цилиндра остаётся прямой участок. Его убирают подгибкой кромок на прессе или на вальцах с четвёртым валком либо оставляют припуск и обрезают. Если обечайку потом сваривают по продольному шву, зазор в стыке зависит именно от того, как подогнуты концы.
Точность диаметра числом заранее не обещают: она зависит от толщины и марки материала, от диаметра валков и от пружинения — после вальцовки металл слегка разгибается, и радиус приходится прокатывать с запасом. Развёртку цилиндра считают по нейтральному слою: длина заготовки равна длине окружности по нейтральной линии, а не по наружной или внутренней поверхности. Если на чертеже дан только готовый диаметр, длину заготовки посчитает технолог; если развёртка уже нарисована, согласуйте, по какому диаметру она рассчитана.
Ручной инструмент: до какого предела он честен
Ручной инструмент — это тиски с уголком и киянкой, оправки для гибки по радиусу, ручной листогиб с прижимной балкой и поворотной траверсой, ручные вальцы для тонкого листа. Он честно решает три задачи: единичная деталь или прототип, слесарная доводка после станка, гибка по месту на монтаже. Для тонкого мягкого листа этого достаточно, и требовать станок с ЧПУ ради одной скобы бессмысленно.
Границы ручного инструмента упираются в человека. Усилие ограничено мускулами оператора, поэтому предел по толщине невелик: для стали, как правило, это миллиметр-два в зависимости от длины гиба, а у настольных ручных станков заметно меньше. Угол выставляется по шаблону или угломеру и от детали к детали «гуляет»; размер полки берётся по разметке. Для одной детали это незаметно, для партии превращается в сборочную проблему: отверстия не сходятся, корпуса не закрываются.
Отсюда правило заказа. Ручную гибку допустимо оговаривать, когда допуск на угол не критичен, деталей одна-две, а геометрия прощает разброс. Если деталей больше нескольких, если они сопрягаются друг с другом или на полку стоит жёсткий допуск, гибка идёт на листогибе с упором. Честный подрядчик скажет об этом сразу, а не станет «доводить» на слесарном столе то, что должна была сделать программа.
Листогиб, вальцы и ручной инструмент: сравнение по толщине, радиусу и точности угла
Ниже — свод по критериям, которые влияют на выбор подрядчика. Числовых пределов в таблице нет намеренно: их определяет конкретный станок и оснастка, и они уточняются по парку исполнителя. Даны только проверяемые качественные ориентиры.
| Инструмент | Толщина листа | Радиус гиба | Точность и повторяемость угла | Длина заготовки | Типовая деталь |
|---|---|---|---|---|---|
| Листогиб с ЧПУ | предел задают усилие пресса и длина гиба | от порядка одной толщины для мягкой стали; для нержавейки и алюминиевых сплавов больше | высокая: упор и программа держат угол и полку по всей серии | до длины стола станка | корпуса, кронштейны, короба, гнутые профили |
| Листогиб без ЧПУ | то же по усилию, настройка вручную | определяет оснастка и материал | средняя: упор выставляет оператор, повторяемость на партии зависит от него | до длины стола станка | простые детали, небольшие партии |
| Вальцы | предел задают диаметр валков и мощность | заметно больше толщины; острого угла нет | диаметр контролируют шаблоном; результат зависит от настройки и пружинения | до ширины валков | обечайки, дуговые панели, конусы |
| Ручной инструмент | тонкий мягкий лист | простые радиусы по оправке | низкая: угол и полка зависят от оператора | короткие детали | единичные скобы, прототипы, доводка |
Читать таблицу нужно вместе с чертежом. Деталь с двумя полками под 90° и жёстким допуском — это листогиб с ЧПУ, независимо от того, насколько дешевле ручной вариант. Деталь-дуга — вальцы, независимо от того, что пресс тоже «умеет гнуть». А разброс цены между подрядчиками часто объясняется не жадностью, а тем, что один считает деталь на прессе с ЧПУ, а другой — с оглядкой на ручную доводку.
Оснастка листогиба и геометрия детали: что ограничивает гиб даже на хорошем станке
Пуансон и матрица — то, что реально касается металла. При гибке «в воздух», самом распространённом способе, лист опирается на кромки ручья матрицы и не доходит до дна, а радиус гиба задаёт не радиус пуансона, а ширина ручья: ориентир — примерно шестая часть его ширины. Широкий ручей даёт больший радиус и требует меньшего усилия; узкий — меньший радиус, большее усилие и больший риск трещины. Ширину подбирают по толщине листа и марке материала, точные значения даёт каталог производителя оснастки.
От той же ширины зависит минимальная полка: слишком короткая не ложится на кромки ручья и «проваливается», гиб либо не получается, либо требует специальной оснастки. Поэтому размер полки, который на чертеже выглядит мелочью, решает, делается деталь на обычной оснастке или на нестандартной.
Ещё два физических факта. Пружинение: после снятия нагрузки металл частично разгибается, тем сильнее, чем выше его прочность и чем больше радиус относительно толщины; его компенсируют перегибом на несколько градусов и подбором оснастки, а точную поправку находят на пробной детали. Направление проката: у листа есть волокно, вдоль которого металл менее пластичен, поэтому гиб поперёк проката безопаснее, а гиб вдоль на малом радиусе даёт трещины по линии перегиба. Это учитывают при раскрое: деталь на листе поворачивают так, чтобы линии гиба шли поперёк проката. Типовые замечания технолога к чертежу и то, что за ними стоит, собраны в таблице.
| Что на чертеже | Что происходит с деталью | Что делает технолог |
|---|---|---|
| Короткая полка | не встаёт в ручей матрицы, деталь проваливается | подбирает другую матрицу, предлагает увеличить полку или гнуть иначе |
| Отверстие или паз рядом с линией гиба | отверстие вытягивается в овал, кромка идёт волной | сдвигает отверстие от гиба или выполняет его после гибки |
| Радиус меньше допустимого для материала | трещина по наружной стороне гиба | согласует больший радиус, другую марку или состояние поставки |
| Гиб вдоль проката | растёт риск излома по линии гиба | меняет раскрой, поворачивает деталь на листе |
| Нержавеющая или высокопрочная сталь | сильнее пружинит, требует большего радиуса и усилия | вводит перегиб, подбирает оснастку, делает пробную деталь |
Ориентир для отверстий: от кромки отверстия до линии гиба оставляют не меньше двух толщин листа плюс радиус гиба. Ближе металл при гибке тянется, и круглое отверстие превращается в овал, в который не встаёт крепёж. А для нержавейки и алюминиевых сплавов минимальный радиус лучше согласовать с технологом заранее: он зависит от марки и состояния поставки, и закалённые сплавы гнутся хуже отожжённых.
Как по инструменту оценить подрядчика и что положить в запрос
Сравнивать исполнителей по цене за гиб, не спросив про инструмент, — верный способ получить сорванный допуск при хорошей цене. Три вопроса дают картину: на чём будет гнуться деталь (пресс с ЧПУ, пресс без ЧПУ, вальцы, ручной инструмент), какая оснастка и какие предельные толщина и длина гиба у парка, чем проверяется угол. У нас гибка идёт на листогибах с ЧПУ, актуальные параметры парка указаны на страницах «Оборудование» и услуги гибки. По ответу видно, знает ли технолог свой участок: «сделаем» без уточнений — тревожный ответ.
Чтобы расчёт был точным, а не ориентировочным, соберите запрос по шагам:
- Соберите данные: марка и толщина листа, радиусы, углы и размеры полок, количество деталей.
- Приложите чертёж и файл развёртки: 3D-модель или DXF, если есть. Нет развёртки — технолог рассчитает её сам, но укажите, по какому радиусу задумана деталь.
- Спросите, на чём деталь будет гнуться, и совпадает ли это с её формой: угол — пресс, дуга — вальцы.
- Уточните допуск на угол и на размер полки: «по общим допускам» или жёстче.
- Для серии согласуйте пробную деталь: по ней подбирается перегиб на пружинение, и только после этого идёт партия.
Чем полнее запрос, тем точнее срок и цена — ориентир по стоимости даётся «от N ₽», точная сумма считается по чертежу. Отправить данные можно через форму расчёта по чертежу: технолог посмотрит развёртку, радиусы и допуски и сразу скажет, на каком станке и с какой оснасткой пойдёт деталь.
Если деталь не укладывается в один инструмент: связка гибки с резкой и сваркой
Большинство листовых деталей — цепочка операций, где гибка стоит посередине. Лазерная резка даёт заготовку с отверстиями и пазами, листогиб формирует полки, сварка собирает короб из гнутых элементов, порошковая окраска закрывает готовое изделие. Каждый переход сдвигает допуски: развёртка определяет размер после гиба, гиб — положение отверстий относительно кромок, сварка — геометрию сборки.
Три типовые цепочки:
- Корпус или короб: лазерный раскрой → гибка на прессе → сварка стыков → окраска. Последовательность гибов и инструмент фиксируются в карте гиба до запуска.
- Обечайка с фланцами: раскрой заготовки и фланцев → вальцовка → сварка продольного шва → приварка фланцев.
- Кронштейн из полосы: раскрой → гибка на прессе, других операций нет.
Практическое правило для чертежа: отверстия и пазы в плоской заготовке вырезает лазер до гиба, а позиции, которые должны быть точными относительно линии гиба, лучше согласовать заранее или выполнять после гибки. Покрытие добавляет слой, поэтому посадочные поверхности перед окраской маскируют. Если деталь сложная и вы не уверены, какие операции нужны, отправьте чертёж на изготовление деталей по чертежам — технолог соберёт маршрут и назовёт, что уйдёт на пресс, а что нужно сделать иначе.