Содержание8
Заказчик присылает эскиз короба или отбортованной панели с фразой «просто загните кромку» — и первый вопрос технолога не про чертёж, а про то, чем эту кромку будут гнуть: слесарь плоскогубцами на верстаке или пресс на производстве. От ответа зависит и цена, и то, повторится ли угол загиба на второй, десятой и сотой детали одинаково. Разбираем, чем плоскогубцы для отбортовки отличаются от клещей для фальца, какую толщину листа и радиус загиба держит каждый инструмент, и в какой момент ручная гибка листового металла перестаёт быть экономически оправданной.
Коротко: плоскогубцы для отбортовки загибают кромку одного листа, клещи для фальца формируют двойной шов для соединения двух листов. Губки ручного инструмента такого класса обычно шириной 25–120 мм и держат тонкий-средний лист в пределах паспорта модели; радиус и угол загиба заданы профилем губок и не регулируются на ходу. Совпали серийность, длина шва больше длины губок и жёсткий допуск на угол — ручной инструмент уже проигрывает гибке на листогибочном прессе по деньгам и времени.
Одна деталь или партия: с чего начинается выбор инструмента
В цеху вопрос выбора инструмента редко звучит как «плоскогубцы или клещи» — обычно это «гнуть руками или отдавать на пресс». Если нужно отбортовать кромку одной панели корпуса или один короб вентиляции, слесарь берёт ручной инструмент прямо у верстака: настройка листогибочного пресса под единичную деталь съест больше времени, чем сама операция. Другое дело — партия из полусотни одинаковых панелей с одинаковым углом загиба: здесь ручной труд превращается в риск, потому что от детали к детали угол и радиус будут плавать, а на приёмке это увидят сразу.
Развилка на практике выглядит так: серийность, требуемая точность угла и толщина листа определяют, хватит ли плоскогубцев для отбортовки или клещей для фальца, или деталь пора отправлять на гибку листового металла на заказ. Плоскогубцы и клещи — не взаимозаменяемые инструменты, у них разное назначение, и путать их — типичная ошибка человека, который берёт первый попавшийся инструмент под руку. Дальше разберём, что умеет каждый из них, а затем — где проходит граница, за которой ручной труд экономически не оправдан.
Плоскогубцы для отбортовки: как устроены и что дают
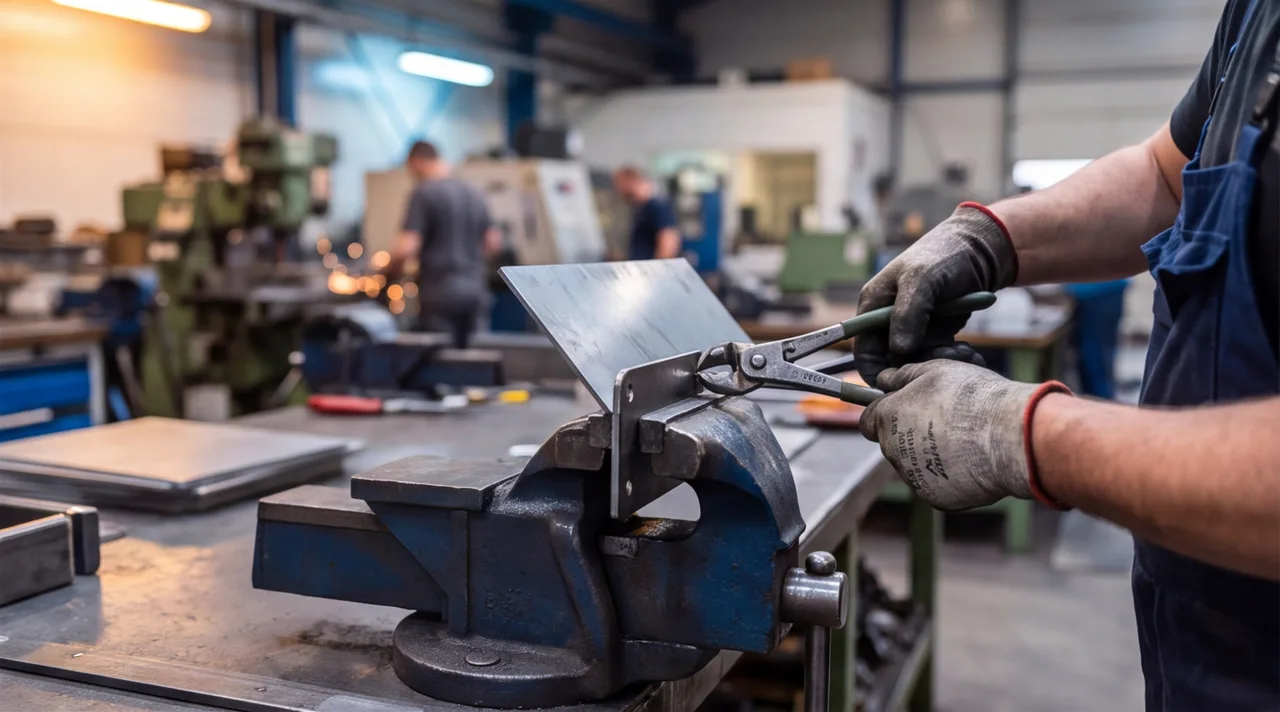
Плоскогубцы для отбортовки — инструмент с прямыми плоскими губками увеличенной длины и жёстким параллельным смыканием: в отличие от обычных плоскогубцев, губки у них не сужаются к кромке, а идут вдоль всей рабочей длины одинаковой ширины, чтобы прижать лист без локальных вмятин. Работают они одним движением: захватывают кромку листа на глубину загиба, затем рукоятками отгибают её на угол, заданный конструкцией шарнира и упором губок. Именно так плоскогубцы для отбортовки выполняют отбортовку кромки — формируют ровный подогнутый край без шва и без соединения со вторым листом.
Ширина губок у лёгких моделей обычно около 25–50 мм, у усиленных — до 100 мм: чем шире захват, тем длиннее участок кромки можно загнуть за один проход и тем меньше стыков остаётся на длинной линии загиба. Радиус загиба задан профилем самих губок и не меняется в процессе работы — у одних плоскогубцев кромка выходит с острым, почти прямым сгибом, у других со скруглением, и это заводская характеристика конкретной модели, а не настройка, которую можно подкрутить под чертёж. Глубина захвата, то есть на сколько лист входит в губки, тоже фиксирована и определяет высоту получившегося борта.
Отбортовка нужна там, где кромку нужно усилить — убрать острый край листа, который иначе травмоопасен или рвёт уплотнитель, подготовить кромку под фальцевое соединение или сделать жёсткое ребро по контуру панели. Сами по себе плоскогубцы для отбортовки два листа не соединяют — для этого нужен второй инструмент.
Клещи для фальца: чем формирование шва отличается от отбортовки
Клещи для фальца внешне похожи на плоскогубцы для отбортовки, но решают другую задачу: не подгибают кромку одного листа, а соединяют два листа в шов. Клещи для фальца формируют фальцевый шов — двойной встречный загиб, при котором кромка одного листа заводится в загнутую кромку другого и затем прижимается вторым проходом клещей до плотного замка. Одного движения здесь недостаточно: сначала на обеих деталях делают предварительный загиб — часто теми же клещами или на отбортовочном инструменте, — затем детали состыковывают и прокатывают шов клещами уже начисто, добиваясь плотного механического соединения без сварки и заклёпок.
Фальцевый шов — стандартное решение там, где сварка нежелательна или невозможна: кровельные примыкания, воздуховоды систем вентиляции, короба и обечайки из тонкой листовой стали. Чаще всего фальц делают на оцинкованной стали — цинковое покрытие не переносит сварочный нагрев без разрушения защитного слоя, а фальцевое соединение сохраняет антикоррозийные свойства кромки по всей длине шва.
От клещей для фальца требуется больше точности по геометрии, чем от плоскогубцев для отбортовки: губки должны одинаково ровно держать оба слоя металла в шве, а профиль замка — совпадать по всей длине стыка, иначе шов травит воду или воздух в отдельных точках. Именно поэтому длинный фальцевый шов на партии одинаковых коробов почти всегда размечают и подгибают по шаблону, а не на глаз — ошибка в один проход клещами на длинной линии шва означает переделку всего шва целиком.
Сравнение по толщине листа, ширине губок и радиусу загиба
Прямого способа купить инструмент «на любую толщину» нет: толщина листа ограничивает и плоскогубцы для отбортовки, и клещи для фальца — за пределами паспортного диапазона рычага рук уже не хватает, а губки начинают проскальзывать или сминать кромку вместо ровного загиба. Ниже — ориентировочная градация по классам ручного инструмента такого назначения (Bessey, Wiha и отечественные аналоги для листового металла).
| Инструмент | Толщина листа | Ширина губок | Радиус загиба |
|---|---|---|---|
| Плоскогубцы для отбортовки, лёгкие | тонкий лист — кровельная оцинковка, вентиляционная сталь | 25–50 мм | острый, почти без скругления |
| Плоскогубцы для отбортовки, усиленные | средний лист — корпуса, короба, тонкостенные панели | 50–100 мм | скруглённый, задан профилем губок |
| Клещи для фальца, ручные | тонкий и средний лист под фальцевый шов | 30–70 мм | задан профилем замка шва |
| Клещи для фальца, кровельные | кровельная сталь, включая двойной слой в шве | 70–120 мм | задан профилем замка шва |
Радиус загиба у обоих типов инструмента задаётся профилем губок и не регулируется в процессе работы: он одинаков для тонкого и среднего листа в паспортном диапазоне модели, но отличается от модели к модели. Если чертёж требует конкретный радиус — сначала проверяют паспорт инструмента, а не пробуют подогнать угол на глаз.
Критерии выбора: материал, серийность, требуемая точность угла
Прежде чем брать в руки плоскогубцы или заказывать пресс, стоит пройтись по трём критериям — обычно двух из трёх уже достаточно, чтобы понять, куда качнётся решение.
- Материал и толщина листа. Мягкая оцинковка и тонкий алюминий гнутся руками почти без усилия; нержавеющая сталь и лист потолще требуют больше нагрузки на кисть и чаще оставляют заломы на кромке.
- Серийность. Одна-две детали — ручной инструмент оправдан почти всегда. Мелкосерийное производство от полусотни одинаковых деталей уже требует повторяемости, которую плоскогубцы не гарантируют от детали к детали.
- Требуемая точность угла загиба. Если чертёж допускает свободный угол или диапазон в несколько градусов, рука справится. Если указан жёсткий допуск на угол загиба, нужен упор и контроль, которых у ручного инструмента нет.
Совпали два критерия из трёх — материал потолще, партия больше десятка деталей и жёсткий допуск на угол — ручной инструмент уже не лучший выбор, и дешевле сразу считать гибку на производстве, чем терять время на брак и пересдачу партии.
Когда пора переходить на листогиб
Лимиты у ручного инструмента не абстрактные — их можно свести в одну таблицу принятия решения. Как только хотя бы один параметр детали выходит за пределы столбца «ручной инструмент», разумнее закладывать в смету гибку листового металла на заказ: там угол и радиус контролируются оснасткой, а не рукой.
| Параметр | Ручной инструмент | Листогибочный пресс |
|---|---|---|
| Толщина листа | тонкий и средний лист в пределах паспорта инструмента | любая толщина в диапазоне пресса, включая толстый прокат |
| Длина линии загиба | ограничена длиной губок за один проход | вся длина листа за одну операцию |
| Допуск на угол загиба | угол плавает от детали к детали | листогиб обеспечивает угол загиба по упору, повторяемый на всей партии |
| Объём партии | единичные детали и мелкий ремонт | мелкосерийное производство и серия любого объёма |
На практике решение редко упирается в один параметр — обычно совпадают сразу два: партия из пары десятков коробов с одинаковым фальцевым швом, где вдобавок чертёж требует угол загиба с конкретным допуском. Пытаться держать такую партию клещами означает пересдавать часть деталей на приёмке и терять время, которое пресс отработал бы за одну наладку.
Путь детали от разметки до контроля угла
Даже для одной детали ручная гибка — не один взмах клещами, а последовательность из четырёх шагов, и пропуск любого из них почти гарантированно даёт кривую кромку или нестабильный фальцевый шов.
Разметка обычно делается чертилкой или маркером по угольнику, а не на глаз — отклонение в пару миллиметров на линии загиба видно уже на готовой детали. Фиксация в тисках или струбцинами предотвращает главную ошибку новичка: лист начинает гулять в момент, когда усилие рук прикладывается неравномерно, и загиб уходит винтом по длине кромки. Отбортовку кромки или формирование фальцевого шва делают одним движением на всю длину губок, без остановки на середине — иначе на стыке проходов остаётся заметная ступенька. Финальный контроль угла и радиуса шаблоном — не формальность: без него отклонение вскрывается только на сборке, когда переделывать уже дороже.
Частые ошибки при ручной гибке и когда её лучше не делать самому
Пять ошибок, которые чаще всего портят деталь при ручной гибке:
- Инструмент взят не под задачу. Плоскогубцами для отбортовки пытаются сформировать фальцевый шов — шов получается неплотным, потому что профиль губок для этого не предназначен.
- Лист не зафиксирован по всей линии загиба. Кромка гуляет, угол загиба на одном конце детали отличается от угла на другом.
- Загиб делают в несколько заходов вместо одного. На стыке проходов остаётся ступенька, которая видна невооружённым глазом и не убирается повторным проходом клещей.
- Радиус подбирают на глаз под чертёж. Радиус загиба — паспортная характеристика конкретного инструмента, а не то, что можно скорректировать нажимом руки.
- Партию гнут вручную из экономии на первой детали. Первая деталь действительно дешевле сделать плоскогубцами, но пересчитанная на всю партию цена брака и переделок обычно выше стоимости наладки листогиба.
Если по итогам критериев выше на детали совпали серийность и жёсткий допуск угла — переход на производство логичен уже на этапе технического задания, а не после первой забракованной партии. Гибка листового металла на заказ закрывает именно этот случай: угол и радиус задаёт оснастка листогибочного пресса, а не рука мастера, и результат одинаков что на пятой, что на пятидесятой детали. Если перед гибкой нужен точный контур заготовки, его вырезают лазерной резкой, а собрать готовый узел с гибкой, сваркой и покраской можно через изготовление деталей по чертежам. Пришлите чертёж или эскиз на расчёт — технолог скажет, хватит ли ручного инструмента на вашей партии или сразу заложить операцию на листогибе.