Содержание8
Пуансон из Х12МФ, закалённый до 58–62 HRC, с окном сложного контура; твёрдосплавная вставка ВК8 толщиной 20 мм с пазом шириной 1 мм и допуском ±0,01 мм — с такими деталями фреза не справляется, а лазер портит кромку. Здесь нужна электроэрозионная обработка металла: она вырезает контур независимо от твёрдости, но берёт только электропроводные материалы и работает медленнее любого резания. Разберём, где ЭЭО объективно выгоднее фрезеровки и лазерной резки, где нет, и как понять до запроса, нужен ли вам такой подрядчик.
Коротко: электроэрозия выгодна, когда материал твёрдый (закалённая сталь, твёрдый сплав ВК), контур внутренний и сложный, а кромка не должна перегреваться. Проволочная схема вырезает сквозные контуры, прожиговая выжигает глухие полости по форме электрода. Для мягких материалов, простых наружных контуров и единичных деталей без жёстких допусков дешевле фрезеровка, лазер или гидроабразив. Зона термического влияния у ЭЭО малая, но не нулевая: на кромке остаётся тонкий переплавленный слой.
Как работает электроэрозионная обработка и что это значит для вашего чертежа
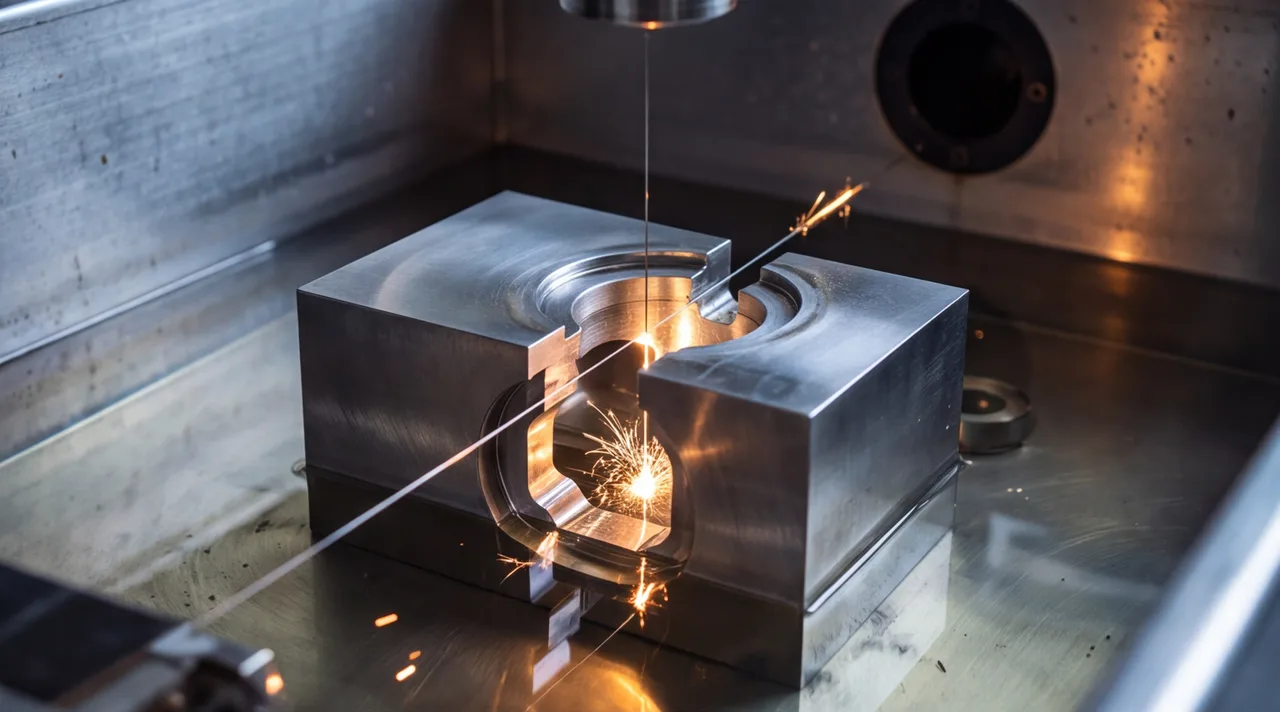
Электроэрозионная обработка (ЭЭО, электроэрозионная резка) снимает металл не режущей кромкой, а электрическими разрядами. Между инструментом-электродом и деталью держат зазор в доли миллиметра и подают импульсы напряжения. В зазоре проскакивают искры, в точке разряда металл плавится и частично испаряется, а поток диэлектрической жидкости уносит микроскопические частицы. Электрод детали не касается, поэтому усилия резания нет вовсе.
Для конструктора из этого следуют три практических вывода. Первый: закалённую деталь можно вырезать после термообработки, не боясь потери размера при закалке. Второй: тонкая стенка не гнётся под инструментом, потому что давления на неё нет. Третий: проверять надо не твёрдость, а проводимость и остаточные напряжения заготовки — вырезка контура их перераспределяет, и деталь может «повести».
Проволочная и прожиговая ЭЭО: какая схема под какую деталь
У технологии два основных исполнения, и путать их нельзя: они решают разные задачи и считаются по-разному.
- Проволочная ЭЭО вырезает контур проволокой-электродом. Обычно это латунная проволока диаметром от 0,1 до 0,3 мм, которая непрерывно перематывается, чтобы в зоне резания всегда был свежий участок. Чем занимается: сквозные окна и пазы, штампы, матрицы и пуансоны, шаблоны, зубчатые профили, детали из закалённого листа и плиты. Диэлектрик — как правило, деионизированная вода.
- Прожиговая ЭЭО выжигает в заготовке форму электрода-инструмента, чаще всего медного или графитового. Так делают глухие полости, рельеф, ребра и карманы, куда не заходит фреза. Диэлектрик — масляная жидкость, электрод изнашивается и делается на каждую форму отдельно.
Разница в логике проста: проволока режет то, что проходит насквозь, электрод оставляет в металле свой «негатив». Сквозной паз в закалённой плите — проволочная схема. Гравюра в форме под литьё или сложная полость с недоступными для фрезы углами — прожиг. Электрод для прожига, кстати, обычно фрезеруют, то есть прожиговая ЭЭО без механики не живёт (см. детали пресс-форм).
Электроэрозионные станки — отдельный класс оборудования, не приложение к фрезерному парку. Поэтому при выборе подрядчика сверяйте, что именно есть в его цехе: смотрите раздел оборудования и спрашивайте, проволочный станок или прожиговый, какая высота реза и какая точность заявлена.
Материалы: что ЭЭО берёт лучше фрезеровки и лазера, а что не берёт совсем
Первый фильтр для инженера — материал. ЭЭО не зависит от твёрдости, поэтому её главная ниша — то, что режущий инструмент берёт плохо или не берёт вовсе. Обратная сторона: неметаллы без проводящей добавки обрабатывать нельзя совсем, а для простых мягких металлов эрозия избыточна.
| Материал | ЭЭО | Фрезерование | Лазерная резка |
|---|---|---|---|
| Закалённая инструментальная сталь (Х12МФ, 58–62 HRC) | основной способ: твёрдость не мешает | возможно: только твердосплавным инструментом, малые подачи | возможно: кромка теряет твёрдость, толстая плита плохо |
| Твёрдый сплав ВК | основной способ: режет проводящий сплав без контакта | неприменимо: инструмент не мягче материала | неприменимо: перегрев и трещины на кромке |
| Нержавеющая сталь | возможно: проводит ток, но идёт медленно | основной способ, если геометрия позволяет | основной способ для листа |
| Титановый сплав | возможно: оправдано сложным контуром или дорогой заготовкой | основной способ, если геометрия позволяет | возможно: кромка чувствительна к защитному газу |
| Алюминиевые сплавы | возможно: обычно не имеет смысла | основной способ | возможно: тонкий лист |
| Медь и латунь | возможно: проводят ток, электроды делают из меди | основной способ | возможно: металл сильно отражает излучение |
| Керамика и пластик | неприменимо: не проводят ток без проводящей добавки | возможно: пластик и часть керамики | зависит от материала |
Твёрдый сплав ВК (например, ВК8 по ГОСТ 3882) — типичный случай, когда эрозия почти безальтернативна: сплав тверже любого лезвийного инструмента, и его обычно шлифуют алмазным кругом, а сложный контур вырезают именно проволокой. Закалённые Х12МФ и подобные штамповые стали вырезают после закалки: не нужно закладывать припуск на деформацию и потом править.
С титаном и нержавейкой картина честнее: оба материала проводят ток, но если геометрия позволяет, фрезерование обычно быстрее и дешевле. Смотрите варианты на страницах фрезерной обработки титана и нержавеющей стали. ЭЭО оправдана, когда внутренний контур не берётся фрезой или деталь уже закалена.
Геометрия: внутренние контуры, узкие пазы и тонкие стенки
Второй фильтр — форма. Есть элементы, где эрозия единственный разумный способ, и есть те, где она ничего не выигрывает.
Главный факт для конструктора: внутренний радиус у фрезы не может быть меньше радиуса инструмента. У проволочной ЭЭО он определяется диаметром проволоки и зазором разряда, поэтому получается заметно меньше, чем у фрезы. Но идеально острого внутреннего угла нет ни в каком способе: радиус всегда остаётся, и допустимое значение стоит указать на чертеже прямо, а не оставлять на усмотрение технолога.
| Элемент геометрии | Предпочтительный способ | Ограничение |
|---|---|---|
| Внутренний контур с малым радиусом | проволочная ЭЭО | радиус не меньше радиуса проволоки плюс зазор; острый угол невозможен |
| Узкий глубокий паз | проволочная ЭЭО | паз должен быть сквозным; глухой вырезается только прожигом |
| Сквозное окно в закалённой заготовке | проволочная ЭЭО | для замкнутого контура нужно стартовое отверстие под проволоку |
| Глухая полость сложной формы | прожиговая ЭЭО | нужен электрод под форму; его износ и изготовление входят в цену |
| Тонкая стенка | проволочная ЭЭО | стенка не гнётся при резе, но остаточные напряжения могут увести деталь |
| Коническое окно | проволочная ЭЭО с наклоном проволоки | угол ограничен ходом наклона и толщиной заготовки |
| Простой наружный контур из листа | лазер, плазма или гидроабразив | ЭЭО избыточна: дольше и дороже без выигрыша в качестве |
Стартовое отверстие для замкнутого окна — частая и малозаметная деталь маршрута. Его сверлят до закалки, если материал закаливается, либо прошивают электродом. Если на чертеже окно есть, а отверстия под проволоку нет, технолог вернёт его с вопросом. Отдельного внимания заслуживает и тонкая стенка: проволочная резка не давит на неё, но снятие внутренних напряжений после вырезки бывает заметным на длинных узких деталях.
Зона термического влияния и состояние кромки после ЭЭО
Расхожая формулировка «ЭЭО без термического влияния» неточна, и на ней стоит остановиться. Разряд локально плавит металл, поэтому нагрев есть. Но он сосредоточен в микроскопическом объёме и снимается жидкостью, поэтому зона термического влияния у ЭЭО заметно меньше, чем при лазерной резке. Нулевой она не бывает.
- ЭЭО. Тепловое воздействие локальное и малое. На кромке остаётся тонкий переплавленный слой (иногда его называют «белым»): он твёрже и хрупче основного металла, в нём возможны микротрещины. Остаточные напряжения на поверхности невелики.
- Лазерная резка. Нагрев глубже и шире: кромка теряет твёрдость на закалённых сталях, появляются окалина, окисная плёнка и заметная ЗТВ. Для листа под сварку это допустимо, для точной закалённой детали — нет.
- Фрезерование. Нагрев уходит в стружку и СОЖ, ЗТВ практически нет, но есть силовое воздействие: наклёп поверхности и возможный прогиб тонких элементов.
Для большинства деталей переплавленный слой ничему не мешает. Но если деталь работает на усталость, износ или ударную нагрузку — штампы, матрицы, инструмент, — его убирают чистовыми проходами или доводкой (шлифовкой, полировкой). Об этом лучше сказать в запросе прямо: чем выше требования к кромке, тем больше проходов и тем дороже операция.
Точность, шероховатость и скорость: чего ждать от ЭЭО
Электроэрозия точнее большинства видов резания, но не бесплатная по времени. Допуски в сотые доли миллиметра достижимы штатно; точнее — на прецизионном оборудовании и с зачистными проходами. Шероховатость поверхности (параметр Ra по ГОСТ 2789) определяется числом проходов и энергией разряда: с каждым проходом энергия ниже, кромка чище, а времени уходит больше.
- Черновой проход. Вырезает контур на максимальной энергии. Быстро, но кромка грубая, с самым толстым переплавленным слоем и отклонением по размеру.
- Первый зачистной проход. Снимает небольшой припуск на пониженной энергии, выправляет размер и заметно улучшает кромку.
- Последующие зачистные проходы. Каждый снимает всё более тонкий слой; растут точность и чистота, переплавленный слой становится тоньше.
- Доводка, если нужна. Шлифовка или полировка, когда чистоты кромки после проходов не хватает для работы детали.
Скорость съёма у ЭЭО ниже, чем у фрезерования, и качество кромки покупается временем. Поэтому Ra и допуск на чертеже стоит ставить по функции поверхности, а не «на всякий случай»: строгое требование ко всему контуру превращает один проход в три-четыре и заметно поднимает цену.
Когда ЭЭО не нужна: ограничения, цена и разумные альтернативы
Электроэрозия оправдана там, где нет других способов. Признаки, что она избыточна:
- Мягкий материал — алюминий, латунь, конструкционная сталь без закалки: фреза справляется быстрее и дешевле.
- Простой контур. Наружный контур из листа режет лазер, плазма или гидроабразив.
- Единичная деталь без жёстких допусков. Наладка электроэрозии и проходы не окупаются на одной шайбе.
- Большие габариты и толщины. Скорость съёма конечна, и время на очень толстой заготовке растёт непропорционально.
Цена ЭЭО складывается из длины контура и толщины заготовки (это и есть объём реза), требуемой кромки — то есть числа проходов, — а также подготовки: стартовые отверстия, электроды для прожига, закрепление. Сумму в статье называть нечестно: она зависит от чертежа. Ориентир один: чем проще контур и мягче материал, тем меньше выигрыш от эрозии над фрезой.
Если нужна холодная резка без ЗТВ, но твёрдость материала не предельная, посмотрите гидроабразивную резку: она не греет кромку и берёт толстые заготовки, хотя по точности контура уступает эрозии. Собственных электроэрозионных станков в нашем парке нет: мы делаем механическую часть маршрута — заготовки, базы, медные электроды для прожига — и прямо скажем, если ваш контур придётся отдавать на эрозию.
Что приложить к запросу, чтобы подрядчик посчитал ЭЭО без уточнений
Расчёт зависит от нескольких параметров, и без них любой ответ будет ориентиром. Соберите заранее:
- Материал и его состояние: марка, закалена ли заготовка и до какой твёрдости.
- Толщина и габариты заготовки; для листа и плиты — толщина по реза.
- Допуски и Ra на кромках. Отдельно отметьте контуры, где требования жёсткие, чтобы не платить за зачистные проходы на всём периметре.
- Внутренние радиусы углов и минимально допустимый радиус, если есть ограничения по сопряжению.
- Количество деталей и партийность: наладка делится на серию.
- Файлы: контур в DXF или модель в STEP плюс чертёж с размерами и техническими требованиями.
Загрузите чертёж в форму расчёта и напишите, что рассматриваете ЭЭО: технолог подскажет, не выгоднее ли ваш контур сделать иначе. Посмотреть, какие детали мы берём по чертежам, можно на странице изготовления деталей по чертежам.