Содержание8
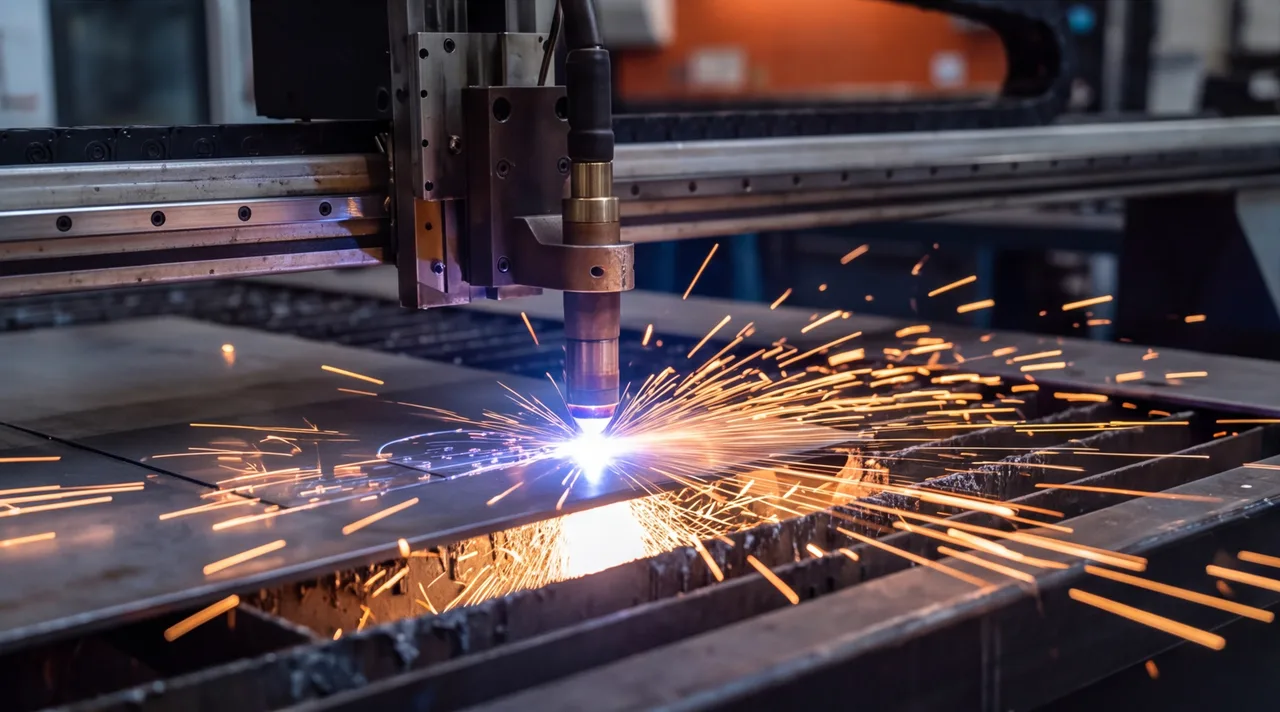
Выбирая подрядчика на резку металла, заказчик редко спрашивает про станок — обсуждают материал, толщину и срок. Но именно параметры станка плазменной резки определяют, что придёт на приёмку: ровная кромка под сварку без доработки или заготовка с конусностью и наплывами, которую нужно везти на дополнительную обработку. Разберём, какие характеристики станка плазменной резки металла реально влияют на готовую деталь, чем ручная резка отличается от резки на станке с ЧПУ и с какой партии переход на ЧПУ окупается.
Коротко: класс ЧПУ станка плазменной резки задаёт повторяемость и допуск детали, толщина металла — источник питания и скорость реза. Плазма берёт металл от 1 до 80 мм и выигрывает у лазера на толщине от 12–15 мм, но оставляет зону термического влияния и конусность кромки. Ручная резка оправдана на единичных деталях, резка на станке с ЧПУ — от нескольких десятков одинаковых деталей в партии.
Почему параметры станка важны, даже если вы не покупаете его
Снабженец или конструктор, который ищет исполнителя на резку металла, не выбирает станок плазменной резки — он выбирает результат: кромку, допуск и срок. Но эти три вещи целиком определяются оборудованием подрядчика. Станок с простым релейным ЧПУ и станок с современным контроллером дадут одну и ту же толщину реза с разной повторяемостью размера от детали к детали — а именно повторяемость решает, соберётся ли партия без подгонки по месту.
Поэтому вопрос «какой у вас станок плазменной резки металла» — не праздное любопытство, а способ быстро понять, справится ли цех с вашей серийностью заказа и допуском по чертежу. Дальше — какие конкретно параметры смотреть и что они дают детали.
Тип ЧПУ и точность позиционирования: что за этим стоит
ЧПУ станка плазменной резки — это контроллер, который ведёт плазмотрон по контуру детали из чертежа (обычно из DXF) и держит скорость реза постоянной на углах и дугах. От класса контроллера зависит не толщина металла, которую берёт станок, а то, насколько одна деталь партии похожа на другую.
Бюджетные контроллеры держат позиционирование с повторяемостью около ±0,2–0,3 мм и заметно теряют скорость на резких поворотах контура — там, где скорость падает, кромка оплавляется сильнее. Промышленные ЧПУ с сервоприводами и адаптивным управлением высотой резака (THC) держат повторяемость ±0,05–0,1 мм и автоматически компенсируют неровность листа, из-за которой плазмотрон иначе то зарывается в металл, то отходит слишком далеко.
| Класс ЧПУ | Тип управления | Повторяемость позиционирования, мм | Типовой допуск на деталь, мм |
|---|---|---|---|
| Начальный | шаговые двигатели, без THC | ±0,2–0,3 | ±0,5–0,8 |
| Средний | сервоприводы, THC по датчику дуги | ±0,1–0,15 | ±0,3–0,5 |
| Промышленный | сервоприводы, адаптивный THC, компенсация раскроя | ±0,05–0,1 | ±0,2–0,3 |
Для детали, которая пойдёт в сварной узел и получит финишную механическую обработку по посадочным местам, допуск ±0,5 мм часто не критичен. Для детали, встающей в сборку без доработки кромки, разница между классами ЧПУ — это разница между «подошло сразу» и «подгоняли болгаркой».
Диапазон толщин металла: где плазма выигрывает у лазера и гидроабразива
Толщина металла — первый фильтр при выборе метода резки. У каждого способа есть диапазон, где он экономически и технически оправдан, и зоны, где выгоднее взять соседний метод.
| Метод резки | Диапазон толщин, мм | Ориентировочная скорость на 10 мм стали |
|---|---|---|
| Лазерная резка | 0,5–20 | 1,5–2,5 м/мин |
| Плазменная резка | 1–80 | 0,8–1,5 м/мин |
| Гидроабразивная резка | 1–200 | 0,1–0,3 м/мин |
На тонком металле, до 10–12 мм, лазерная резка обычно даёт более чистую кромку и меньший допуск при сопоставимой скорости. С ростом толщины лазер теряет скорость быстрее плазмы, и уже на 15–20 мм резак с ЧПУ на плазме почти всегда быстрее и дешевле в пересчёте на метр реза. На металле толще 30–40 мм плазма остаётся практически безальтернативной по скорости — гидроабразивная резка на таких толщинах работает, но проигрывает по времени в разы и применяется там, где важна геометрия без термического воздействия, а не производительность.
Итог простой: плазма — рабочая лошадка среднего и толстого металла, где не критична кромка лазерного качества, но важны скорость и цена реза.
Ширина реза и зона термического влияния
Плазменная струя — это не тонкий луч, а поток ионизированного газа температурой 20 000–30 000 °C, который расплавляет и выдувает металл. Отсюда два физических следствия, которые не убрать выбором станка, только смягчить настройкой режима: ширина реза и зона термического влияния (ЗТВ) — полоса металла у кромки, структура которой изменена нагревом.
Конусность означает, что верхняя и нижняя кромки реза не совпадают по контуру — деталь получается слегка «клином» по толщине. На декоративных и невидимых кромках это не мешает, на посадочных и стыкуемых под сварку — закладывается в припуск на последующую обработку либо снимается фаской. ЗТВ у плазмы шире, чем у лазера, и на закалённых или нагартованных материалах может снижать твёрдость кромки на несколько десятых миллиметра вглубь — для большинства конструкционных задач это не критично, для деталей с требованием к поверхностной твёрдости кромки — повод согласовать припуск заранее.
Ручная плазменная резка против резки на станке с ЧПУ: что выбрать под серийность
Ручная плазменная резка — это резак в руках оператора, который ведёт линию по разметке или по шаблону. Резка на станке с ЧПУ — тот же принцип плазмы, но контур ведёт контроллер по файлу чертежа, без разметки и без дрожания руки.
Для единичной детали или монтажной резки на объекте ручная резка почти всегда быстрее и дешевле: не нужно готовить программу, разрешение по контуру не так критично, а мобильный аппарат можно привезти на площадку. Разница в точности — допуск ручной резки редко лучше ±1–2 мм — на одной детали никого не волнует.
Порог, где ситуация переворачивается, — партия одинаковых деталей. Практический критерий: от 15–20 одинаковых деталей время на подготовку программы для ЧПУ окупается экономией на разметке и повторяемостью результата. На партии в 50 и больше деталей резка на станке с ЧПУ дешевле уже не только по трудозатратам, но и по проценту брака — оператор с резаком неизбежно накапливает отклонение к концу смены, контроллер — нет. Дополнительный довод в пользу ЧПУ — сложный контур: вырезать вручную ровный круг диаметром 40 мм или фигурный паз практически невозможно, а для станка это рядовая программа.
Обратная ситуация тоже встречается: одна крупная деталь простого контура, где важнее скорость подачи заготовки на резку, чем идеальная повторяемость, — здесь ручная резка или резка полуавтоматом остаётся разумным выбором даже в условиях цеха с ЧПУ-станком в парке оборудования.
Мощность источника и скорость резки: как они сказываются на сроке заказа
Источник питания плазмы определяет, какую толщину металла станок режет с приемлемым качеством кромки и на какой скорости. Маломощный источник на 40–60 А уверенно берёт металл до 10–12 мм; для стабильной резки 25–30 мм нужны уже 100–130 А, для 50 мм и выше — 200 А и больше. Попытка «дорезать» толстый металл маломощным источником даёт медленный рез с большим наплывом окалины на нижней кромке и последующей зачисткой, которая съедает всю экономию по времени.
На срок заказа мощность источника влияет напрямую: скорость реза на предельной для источника толщине падает нелинейно, а не пропорционально. Резка листа 30 мм на источнике, рассчитанном на 30 мм, займёт в разы больше времени, чем резка того же листа на источнике с запасом до 60–80 мм — запас мощности даёт скорости в 1,5–2 раза выше номинальной для этой толщины. Поэтому при заказе партии из толстого металла стоит уточнять у подрядчика не факт наличия плазменной резки, а мощность конкретного источника — это прямо переводится в срок изготовления.
Какие металлы режут плазмой без потери качества кромки
Плазменная резка работает по любому электропроводному металлу, но качество кромки и потребность в доп. обработке заметно различаются по материалам.
- Углеродистая и низколегированная сталь — базовый и самый чистый случай для плазмы: минимум окалины, предсказуемая ЗТВ, для большинства применений кромка идёт в дело без доработки.
- Нержавеющая сталь — режется штатно, но на кромке остаётся тёмная плёнка окислов из-за высокой температуры процесса; для видимых или контактирующих с агрессивной средой поверхностей нужна дополнительная зачистка или пассивация.
- Алюминий — режется на азоте или воздушно-плазменным способом; кромка более рыхлая, чем у стали, из-за высокой теплопроводности металла, поэтому на тонком алюминии (до 3–4 мм) чаще оправдана лазерная резка, а плазма — с толщины, где лазер уже теряет скорость.
Цветные металлы вроде меди и латуни плазмой режут редко — высокая теплопроводность требует большой мощности источника при скромном экономическом эффекте по сравнению с механической резкой.
На что смотреть при выборе исполнителя, а не станка
Собрав всё вместе, вопрос сводится не к марке станка плазменной резки, а к четырём вещам, которые стоит спросить у подрядчика до размещения заказа. Мощность источника питания относительно толщины вашего металла — не работает ли станок на пределе. Класс ЧПУ и наличие адаптивного THC — насколько повторяем результат на серии. Есть ли в парке оборудования лазерная или гидроабразивная резка как альтернатива — цех, где решение о методе принимает технолог по вашей толщине и требованиям к кромке, а не единственный доступный станок. И готовность обсуждать припуск на ЗТВ и конусность там, где кромка идёт в сборку без доработки.
Дальше это уже вопрос конкретного чертежа: пришлите его на расчёт — технолог подберёт метод резки под материал, толщину и серийность заказа и назовёт срок и стоимость.