Содержание9
Труба, сплющенная в зоне гиба до состояния эллипса, — типичный повод для спора с подрядчиком: снаружи гиб выглядит аккуратно, а расходомер, датчик или ответная деталь потом не встают, потому что внутреннее сечение просело на глаз заметнее, чем допускает чертёж. С обычной стальной трубой такое почти не случается — стенка толще, металл прощает ошибку оснастки. Нержавеющая труба ошибок не прощает: тонкая стенка, склонность к наклёпу и продольный сварной шов делают гибку отдельной технологической задачей, а не операцией «на глазок» на обычном трубогибе. Разбираем, когда без дорна не обойтись, как оценить минимальный радиус по диаметру и толщине стенки, чем отличаются AISI 304 и AISI 316 с точки зрения гибки, и как принять готовую деталь у подрядчика, не имея под рукой лаборатории металлов.
Коротко: без дорна тонкостенная нержавеющая труба на малом радиусе сплющивается и теряет сечение. Дорн — оправка, которая держит форму трубы изнутри в момент гиба. Минимальный радиус зависит от диаметра, толщины стенки и наличия дорна: чем тоньше стенка относительно диаметра, тем больше радиус нужен без оправки. Продольный сварной шов на гибе надо ориентировать вне зоны максимального растяжения и сжатия, иначе растёт риск трещины. На чертеже для подрядчика обязательны радиус по осевой линии, плоскость гиба, допуск на угол и положение шва.
Чем гибка нержавеющей трубы отличается от гибки чёрной стали
Стальная труба для отопления обычно гнётся без специальной оснастки: стенка 2,5–3,5 мм на трубе среднего диаметра держит форму сама, а небольшая овальность в месте гиба никого не смущает — трубопровод скрыт в стене или под изоляцией. У нержавеющей трубы задача другая. Стенка тоньше (для декоративных и технологических конструкций типично 0,8–1,5 мм), материал дороже, а деталь почти всегда на виду: перила, элементы кухонного оборудования, трубопроводы пищевого и медицинского назначения. Гнуть нержавеющую трубу без учёта этой разницы не получится: тонкая стенка без опоры сплющивается изнутри, и круглое сечение превращается в эллипс. Для сравнения, трубы из алюминиевых сплавов гнутся легче нержавейки — они пластичнее и меньше склонны к наклёпу, но на тонкостенных профилях действует та же логика: чем тоньше стенка относительно диаметра, тем выше риск потери сечения. У нержавеющей трубы к этому добавляется собственная жёсткость сплава и, если труба сварная, продольный шов, который в зоне гиба ведёт себя иначе, чем основной металл. Проблему решает дорн — оправка, поддерживающая стенку изнутри в зоне деформации.
Что происходит с сечением трубы в месте гиба без дорна
При гибе труба деформируется одновременно с двух сторон. Наружная стенка (внешняя дуга гиба) растягивается и утоньшается. Внутренняя стенка (внутренняя дуга) сжимается — и именно здесь без опоры возникает проблема: сжатая зона теряет устойчивость, стенка заваливается внутрь, и труба вместо окружности получает эллипс. Чем меньше радиус гиба относительно диаметра и чем тоньше стенка, тем раньше наступает потеря сечения. На толстостенной трубе запас жёсткости стенки компенсирует деформацию, поэтому небольшую овальность допускают без оправки. На тонкостенной нержавеющей трубе такого запаса нет.
Минимальный радиус гиба по диаметру и толщине стенки
Точный минимальный радиус для конкретной трубы даёт только пробный гиб на оснастке подрядчика — на него влияют марка стали, состояние поставки и геометрия ролика трубогиба. Но для прикидки на этапе проектирования есть практическое соотношение: минимальный радиус растёт по мере уменьшения относительной толщины стенки (отношения толщины стенки к наружному диаметру трубы) и падает, если применён дорн.
| Относительная толщина стенки | Без дорна, минимальный радиус | С дорном, минимальный радиус |
|---|---|---|
| Тонкостенная, менее 3% D | практически не гнётся без риска | от 1,5D |
| Средняя, 3–6% D | от 4D | от 1,2D |
| Толстостенная, более 6% D | от 2,5D | от 1D |
Если реальная толщина стенки в партии оказалась ниже расчётной (обычный разброс проката), безопаснее увеличить радиус или заложить дорн там, где по таблице можно было обойтись без него — пересчитывать в меньшую сторону «на глаз» не стоит: разница в доли миллиметра стенки заметно двигает порог потери сечения.
Марки нержавеющей стали для гнутых труб: AISI 304, AISI 316 и их поведение при гибке
Выбор марки нержавеющей стали и технология гибки — два разных вопроса, и их часто путают. Состав нержавеющей стали определяет коррозионную стойкость и область применения, а не то, как труба ведёт себя под роликами трубогиба. AISI 304 и AISI 316 близки по составу: обе — хромоникелевые аустенитные стали, но в 316 добавлен молибден, который повышает стойкость к точечной коррозии в хлоридных и агрессивных средах. По пластичности при холодной гибке разница между ними небольшая — обе гнутся штатно на одинаковой оснастке, отличие проявляется в эксплуатации готовой детали, а не на трубогибе.
| Марка AISI | Аналог по ГОСТ (ориентировочно) | Типичное применение | Особенность при холодной гибке |
|---|---|---|---|
| AISI 304 | 08Х18Н10, близко 12Х18Н10Т | перила, кухонное оборудование, общее назначение | базовая пластичность, умеренный наклёп |
| AISI 316 | 03Х17Н14М3 (ориентировочно) | пищевые и химические среды, медицина | пластичность близка к 304, отличие — в стойкости, не в гибке |
| AISI 321 | 12Х18Н10Т | узлы под сварку после гиба | стабилизация титаном снижает риск межкристаллитной коррозии шва |
Отдельно стоит сказать про марку материала нержавеющей стали 201 — она заметно дешевле 304 за счёт пониженного содержания никеля (частично заменён марганцем), но при холодной деформации, включая гибку, наклёпывается быстрее и ведёт себя жёстче: риск трещины на малом радиусе выше, чем у 304 при том же диаметре и толщине стенки. Если в спецификации от поставщика не указана марка явно, а стоит общее «нержавеющая сталь», уточняйте её отдельно до заказа гибки — это одна из марок нержавеющей стали aisi, которую путают с 304 чаще всего.
Сварной шов трубы в зоне гиба: как не получить трещину
Большинство нержавеющих труб на рынке — сварные, с продольным швом (ЭШВ — электросварные швы, полученные высокочастотной или аргонодуговой сваркой продольной кромки листа в трубу). Металл шва и зона термического влияния рядом с ним отличаются от основного металла трубы структурой и остаточными напряжениями, а после гибки к этому добавляется наклёп от холодной деформации. Если шов попадает в зону максимального растяжения или максимального сжатия гиба, риск трещины по шву заметно выше, чем на основном металле в том же месте.
Правило простое: шов ориентируют ближе к нейтральной оси гиба — плоскости, где деформация растяжения и сжатия минимальна, обычно это боковая часть трубы относительно плоскости гиба, а не наружная или внутренняя дуга. При заказе гибки достаточно указать подрядчику это требование в спецификации или на чертеже; технолог развернёт трубу в оснастке нужной стороной перед началом операции. Для узлов, которые после гиба ещё варят (например, стыкуют с фитингом), это особенно важно — сварочные работы по уже наклёпанному металлу рядом со старым швом требуют более аккуратного подбора режима, чем по свежей трубе.
Технологии гибки: дорновый трубогиб, гибка ТВЧ и маточная труба для серийных отводов
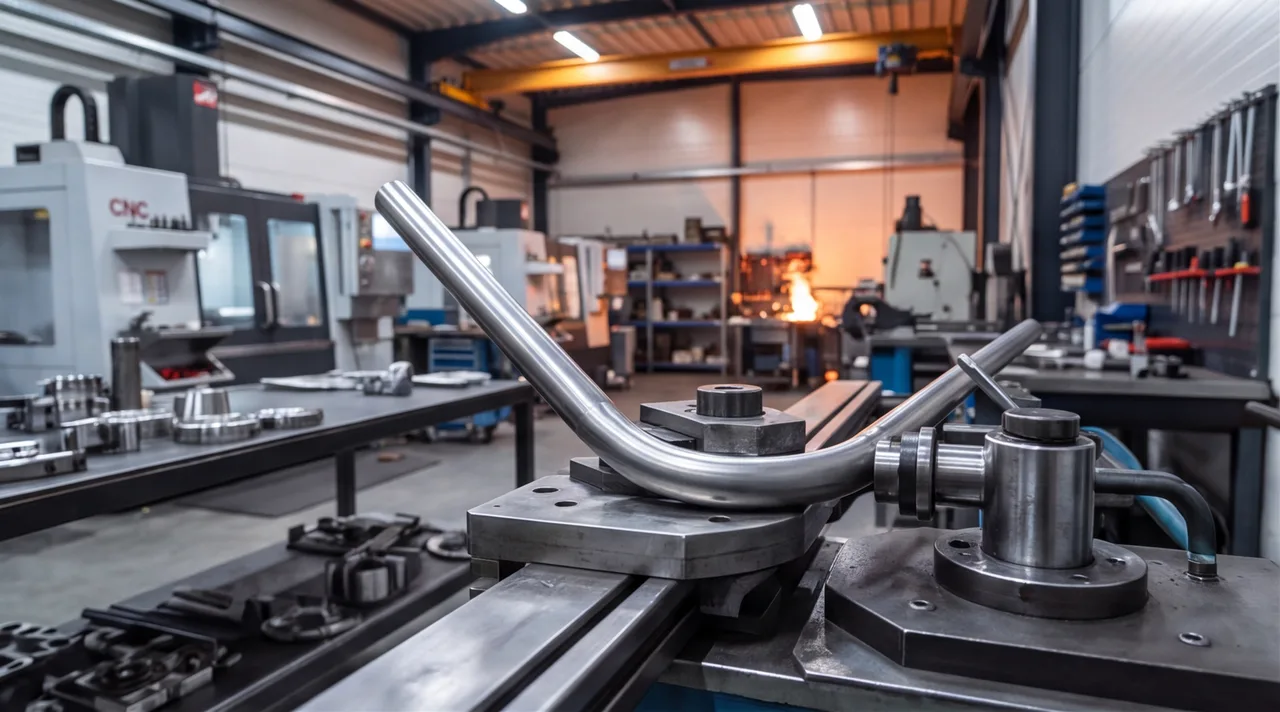
На практике нержавеющую трубу гнут тремя способами. Дорновый трубогиб — основной метод для деталей с малым и средним радиусом: труба зажимается в ролик, гиб идёт с оправкой внутри, металл остаётся холодным. Это тот же класс оборудования, что используют для листа, — станки для гибки листового металла и трубогибы конструктивно разные, но логика ЧПУ-управления углом и повторяемость по партии у них общая. Гибка ТВЧ (нагрев токами высокой частоты) применяется на больших радиусах и толстостенных трубах, где холодная гибка потребовала бы избыточного усилия: локальный нагрев зоны гиба индуктором снижает сопротивление металла деформации, труба гнётся с меньшим риском потери сечения даже без дорна, но метод дороже и оправдан не на каждой детали.
Для серийного выпуска одинаковых отводов используют маточную трубу: заготовку гнут по спирали на трубогибе на большую длину, а затем разрезают на отдельные отводы одного радиуса. Это ускоряет серию, потому что оснастка настраивается один раз, а не перезаряжается под каждую деталь. Метод оправдан, когда нужно много одинаковых отводов одного диаметра и радиуса — например, коллекторные узлы или партия фитингов под один проект.
Как обозначить гиб нержавеющей трубы на чертеже для заказа
Снабженец, который пересылает чертёж от заказчика подрядчику, не всегда сам его составлял и может не заметить пропуски. Проверьте перед отправкой в производство, что на чертеже указано:
- Радиус гиба — по осевой линии трубы, а не по наружной или внутренней кромке;
- Угол гиба — в градусах, с точкой отсчёта, понятной без дополнительных пояснений;
- Плоскость гиба — особенно если гибов несколько и они в разных плоскостях;
- Допуск на угол — без него подрядчик выберет собственный, обычно шире, чем нужно для сборки;
- Положение сварного шва относительно плоскости гиба, если труба сварная и шов должен уйти от зоны максимальной деформации.
Отдельно стоит указать обозначение сечения на чертеже самой трубы — наружный диаметр и толщину стенки текстом, а не только позицией в спецификации: при работе с несколькими похожими позициями в заказе это снижает риск перепутать трубу с более тонкой стенкой при подборе материала на складе подрядчика.
Критерии приёмки гнутой трубы у подрядчика
Принимать готовую деталь стоит с конкретным набором инструментов и проверок, а не «на глаз»:
- Овальность. Замерьте штангенциркулем наружный диаметр в двух взаимно перпендикулярных плоскостях в самой узкой точке гиба — разница между ними и есть потеря сечения. Сравните с допуском в чертеже или ТЗ на заказ.
- Радиус гиба. Приложите шаблон нужного радиуса или проверьте по угловым точкам — заметное отклонение от чертежа означает, что подрядчик работал не по вашей спецификации, а по своей ближайшей оснастке.
- Состояние шва в зоне гиба. Визуально осмотрите продольный шов (если труба сварная) на предмет трещин, особенно если шов оказался близко к зоне максимальной деформации — при плохой ориентации трещина может быть микроскопической и не видна без увеличения.
- Следы от дорна. На внутренней поверхности гиба не должно быть глубоких рисок от оправки — небольшая полировка от дорна нормальна, задиры говорят о неправильно подобранном инструменте или его износе.
Где применяют гнутую нержавеющую трубу
Чаще всего гиб критичен там, где деталь на виду или встроена в систему с жёсткими допусками. Перила из нержавеющей стали и поручни — здесь любая овальность заметна визуально, а место соединения с фитингом требует точного совпадения диаметра. Кухни из нержавеющей стали — вытяжные короба, поручни оборудования, элементы мебели, где гиб одновременно декоративный и функциональный элемент. Технологические трубопроводы вентиляции и малого диаметра также часто требуют гиба вместо сварных отводов — это дешевле и без лишнего шва в системе. Отдельная категория — изделия из нержавеющей стали и сетка из нержавеющей стали в обрамлении из гнутой трубы, где рамка держит форму и служит несущим каркасом.
Пришлите чертёж на гибку листового металла и трубы — технолог подберёт радиус, оснастку и, если нужно, дорн под вашу марку и толщину стенки, посчитает срок и стоимость. Если труба идёт в узел с точёными фланцами или переходниками, эти детали можно заказать той же партией на токарной обработке нержавейки. А если гиб вызывает сомнения ещё на этапе проектирования, отправьте чертёж на расчёт с пометкой, что нужна консультация по технологии — дешевле уточнить радиус и допуск до запуска партии, чем переделывать её после.