Содержание8
Труба, пришедшая назад после гибки с гофрой на внутренней стороне или овальным сечением в месте изгиба, — типовой результат неверно выбранного метода. Диаметр и толщина стенки трубы диктуют, чем её вообще можно гнуть без брака: намоткой, на дорне или на трубогибочном ЧПУ, — а не наоборот, когда подрядчик подстраивает деталь под тот единственный станок, что у него есть. Разберём минимальный радиус гиба по диаметру, три метода гибки труб и на что смотреть в портфолио исполнителя перед заказом.
Коротко: минимальный радиус гиба зависит от диаметра трубы и толщины стенки, а не только от материала. Намотка — самый дешёвый способ, но на тонкостенных трубах и малых радиусах даёт гофру. Гибка на дорне держит сечение почти без овализации ценой оснастки под конкретный диаметр. Трубогиб с ЧПУ окупается на партии от 20–30 деталей. Оцинкованную трубу гнут с оглядкой на зону растяжения — там покрытие повреждается первым.
Зачем разделять методы гибки труб по диаметру
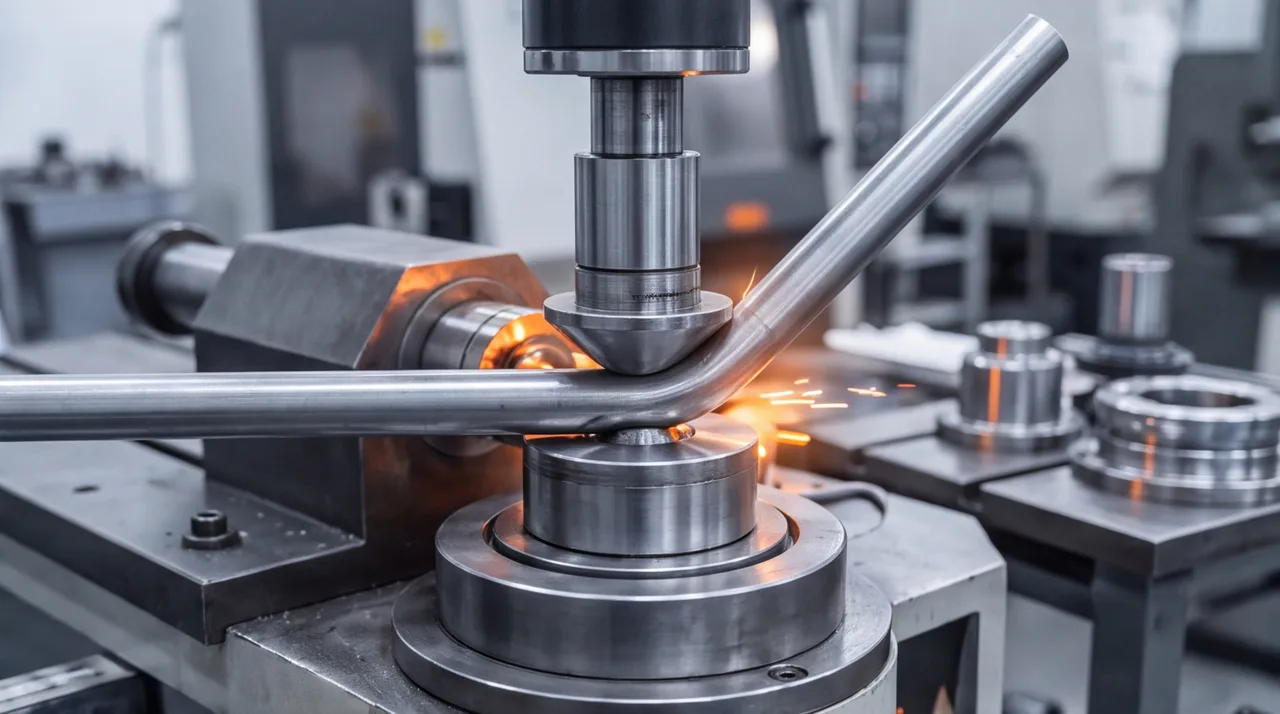
Гибка трубы — это не универсальная операция «согнуть металл», а выбор из трёх принципиально разных способов деформации сечения, и каждый способ имеет свой предел по диаметру и толщине стенки. Тонкостенная труба диаметром 20 мм и толстостенная диаметром 100 мм ведут себя под нагрузкой изгиба по-разному: у первой стенка теряет устойчивость и сминается изнутри радиуса раньше, чем труба вообще согнётся на нужный угол, у второй запас по стенке позволяет гнуть почти любым методом.
Отсюда рабочее правило: сначала считают минимальный радиус гиба для конкретного диаметра и толщины стенки, и только потом выбирают метод, который этот радиус способен дать без гофры на сжатой стороне и без критической овальности сечения. Обратный порядок — сначала выбрать станок, потом подгонять под него деталь — и есть причина большей части рекламаций по гибке труб.
Минимальный радиус гиба: таблица по диаметру и толщине стенки
Единого ГОСТа, жёстко фиксирующего минимальный радиус гиба трубы, в отрасли нет — цеха ориентируются на кратность диаметра, проверенную опытом конкретного оборудования и материала. Для конструкционной стали справочный ориентир таков: гибка намоткой держит радиус не менее 3–4 диаметров трубы без потери качества, гибка на дорне — вплоть до 1,5–2 диаметров благодаря поддержке сечения изнутри.
| Диаметр трубы, мм | Толщина стенки, мм | Мин. радиус, намотка | Мин. радиус, дорн | Овальность, ориентир |
|---|---|---|---|---|
| 16–20 | 1,0–1,5 | 4D | 2D | до 8% |
| 25–32 | 1,5–2,0 | 3,5D | 1,8D | до 7% |
| 40–57 | 2,0–3,0 | 3D | 1,5D | до 6% |
| 76–108 | 2,5–4,0 | 3D | 1,5D | до 5% |
| 133–159 | 3,5–5,0 | 2,5D | 1,5D | до 5% |
Чем тоньше стенка относительно диаметра, тем ближе труба к пределу устойчивости на сжатой стороне гиба — и тем жёстче ограничение по радиусу. Тонкостенная труба с отношением диаметра к толщине стенки выше 20–25 почти всегда требует дорна или ЧПУ с оправкой: намотка на таком соотношении даёт заметную гофру уже на радиусах, которые формально считаются допустимыми по таблице.
Гибка намоткой: когда её достаточно
Гибка намоткой — труба фиксируется в гибочном ролике и обкатывается вокруг неподвижного или вращающегося сегмента заданного радиуса. Метод простой, не требует оснастки под конкретный внутренний диаметр и потому самый дешёвый и быстрый способ гибки труб из существующих.
Граница метода честная и узкая: на толстостенных трубах и радиусах от 3–4 диаметров намотка даёт приемлемое сечение. На тонкостенных трубах, малых радиусах и там, где важна геометрия просвета (воздуховоды, декоративные перила), металл на внутренней стороне гиба сжимается без опоры и собирается в гофру — волнообразные складки, которые не убираются последующей рихтовкой. Подавать намотку как универсальный метод для любого диаметра — вводить заказчика в брак на этапе выбора технологии, а не производства.
Гибка на дорне: тонкостенные трубы без потери сечения
Гибка на дорне решает ту же задачу иначе: внутрь трубы на время гиба вводится дорн — жёсткий или шарнирный стержень, повторяющий внутренний профиль. Он поддерживает стенку изнутри в зоне изгиба и не даёт сечению схлопнуться в овал или собраться в гофру на сжатой стороне.
Результат — минимальный радиус гиба у дорна в полтора-два раза меньше, чем у намотки на том же диаметре и той же стенке, а овальность сечения после гиба минимальна: круглое сечение остаётся круглым, что критично для трубопроводов с точной посадкой фитингов и для деталей, где просвет трубы работает как канал.
Компромисс — оснастка. Дорн подбирается под конкретный внутренний диаметр трубы и толщину стенки, изготовление или подбор комплекта дорнов под редкий типоразмер стоит денег и времени. На разовой детали одного диаметра это может оказаться дороже, чем сам гиб намоткой с чуть большим запасом по радиусу; на серии с фиксированным диаметром — оправдано полностью.
Гибка на трубогибочном ЧПУ: точность для серии
Трубогиб с ЧПУ автоматизирует те же принципы — гибку с поддержкой сечения (дорном или без него, в зависимости от диаметра и стенки), но программирует угол, радиус и положение каждого гиба по управляющей программе, а не по разметке оператора. Это даёт то, чего не даёт ручная намотка и единичная гибка на дорне: повторяемость партии деталей — сотая труба выходит с теми же углами и радиусом, что первая.
ЧПУ не универсально лучший метод — он оправдан там, где повторяемость окупает наладку программы и подбор оснастки. На единичной детали или партии в 2–3 штуки время программирования и настройки съедает всю экономию. Порог, после которого трубогиб с ЧПУ начинает выигрывать по себестоимости единицы, — партия примерно от 20–30 деталей одного типоразмера; ниже этого порога разумнее гибка на дорне вручную или намотка, если радиус позволяет.
Как материал трубы меняет выбор метода: сталь, нержавейка, оцинковка
Марка стали и наличие покрытия сужают выбор метода ещё до того, как в расчёт войдёт диаметр. Конструкционная сталь (Ст3, 09Г2С) ведёт себя предсказуемо на всех трёх методах — ограничение только по радиусу и стенке. Нержавеющая сталь (12Х18Н10Т, AISI 304) наклёпывается при деформации сильнее углеродистой — то же усилие даёт больший наклёп и выше риск трещин на сжатой стороне при радиусах у нижней границы таблицы, поэтому для нержавейки радиус обычно берут на 10–15% больше справочного минимума.
| Материал трубы | Рекомендуемый метод | Риск |
|---|---|---|
| Конструкционная сталь | намотка / дорн / ЧПУ — по диаметру и партии | стандартный, по таблице радиусов |
| Нержавеющая сталь | дорн или ЧПУ, радиус с запасом 10–15% | наклёп и микротрещины при малом радиусе |
| Оцинкованная сталь | дорн или ЧПУ, намотка — только на больших радиусах | повреждение цинкового покрытия в зоне растяжения |
Оцинкованная сталь — отдельный частый вопрос снабженцев, заказывающих воздуховоды из оцинкованной стали и трубную обвязку с цинковым покрытием. Само покрытие металл гиба не портит — риск в зоне максимального растяжения на внешней стороне изгиба, где цинковый слой тонкого класса покрытия может дать микротрещины или локальное истончение при радиусах у нижней границы. На больших радиусах (от 4D и выше) намотка по оцинкованной трубе не проблема; на малых радиусах для воздуховодов разумнее дорн или заводской гнутый отвод вместо гибки готовой трубы.
Гофра и овальность: где проходит граница брака
Оба дефекта — гофра и овальность — растут по одной и той же причине: стенка трубы деформируется без внутренней опоры, и чем меньше радиус относительно диаметра, тем сильнее эффект. Разница в том, где именно проявляется проблема: гофра — это локальные складки на сжатой (внутренней) стороне гиба, овальность — общее искажение круглого сечения в эллипс по всей дуге изгиба.
Практическая граница брака — не абсолютное число, а привязка к назначению трубы. Для декоративного ограждения овальность в 8–10% визуально незаметна и не критична. Для трубопровода под фитинг с точной посадкой или для воздуховода, где просвет сечения определяет расход воздуха, порог гораздо жёстче — обычно не выше 5%, и это нужно проговаривать с подрядчиком до гиба, а не принимать по факту готовой детали.
Что проверить в портфолио подрядчика перед заказом
Общие фразы про «опыт и качество» в портфолио гибки труб ничего не говорят о том, справится ли конкретный подрядчик с конкретным диаметром и радиусом. Проверить стоит конкретные вещи:
- Фото среза гиба в разрезе на похожем диаметре — это единственный способ увидеть овальность и внутреннюю поверхность на гофру, а не поверить на слово.
- Протокол замера овальности — если подрядчик работает с точными трубопроводами, у него должен быть инструмент и практика измерения (штангенциркуль по двум осям сечения), а не оценка на глаз.
- Тип оборудования — намотка, дорн или трубогиб с ЧПУ, и на каком диапазоне диаметров и радиусов он реально работал, а не общий список услуг.
- Наличие дорнов под ваш типоразмер — если нужен малый радиус на тонкостенной трубе, а дорна под этот диаметр у подрядчика нет, его придётся заказывать отдельно, и это время и деньги стоит обсудить заранее.
- Опыт с вашим материалом — нержавейка и оцинковка требуют других режимов и допусков по радиусу, чем углеродистая сталь; спросите примеры именно по нужному материалу.
Стоимость гибки труб зависит от диаметра, толщины стенки, требуемого радиуса, материала и партии — точную цифру считают по чертежу или эскизу с указанием всех углов и радиусов. Отправьте чертёж или эскиз на расчёт по чертежу — технолог подберёт метод под диаметр и материал и укажет достижимый радиус без брака. Смежная операция для листовых деталей узла — гибка листового металла на прессах с ЧПУ.