Содержание8
Насадка для шлифовки металла на дрель стоит в разы дешевле угловой шлифмашины и тем более станка, и на бытовом ремонте это работает: зачистить сварной шов калитки или снять ржавчину с уголка можно и дрелью. Проблема начинается там, где деталь идёт в производство — партией, с чертежом и допуском по шероховатости. Разберём, по каким параметрам дрель проигрывает УШМ и станку, какая насадка для какой задачи годится и где экономия на инструменте оборачивается переделкой партии.
Коротко: насадка на дрель годится для разовой зачистки, снятия окалины и мелкого косметического ремонта. На серии деталей с заданной шероховатостью она проигрывает — обороты и хват дрели не держат стабильный результат от детали к детали. УШМ снимает металл быстрее и увереннее держит насадку, но тоже не даёт повторяемости станка. Лепестковый круг — рабочая насадка для чёрного металла, войлочный — для полировки, для нержавейки нужен отдельный абразив без частиц обычной стали.
Когда насадка на дрель для шлифовки металла оправдана, а когда нет
Насадка для шлифовки металла на дрель оправдана, если деталь одна или их несколько единиц, а требования к поверхности не выходят за рамки «убрать окалину», «снять заусенец», «подготовить под покраску». Дрель держит патрон и насадку, но не держит обороты и усилие так стабильно, как УШМ или шлифовальный станок — а именно от стабильности зависит, получит ли деталь заданную шероховатость.
Критерий выбора — не цена насадки и не то, что дрель уже есть под рукой. Критерий — сколько деталей в партии и какая шероховатость поверхности указана в чертеже. Одна деталь без чертежа — насадка на дрель годится, а если объём ручной доводки заметный, проще отдать это как слесарные работы, чем тратить время на неспециализированную операцию своими силами. Партия из 20–50 одинаковых деталей с допуском по Ra — дрель не годится в принципе, здесь нужен процесс промышленной шлифовки, который держит один и тот же режим на каждой заготовке. Между этими крайностями — зона, где решает не инструмент сам по себе, а операция: снимаете крупный слой металла — ближе к УШМ, доводите поверхность до финишного вида — без станка результат непредсказуем.
Какие насадки на дрель существуют: лепестковые, войлочные, проволочные щётки
К металлу применимы три типа насадок на дрель — остальное, вроде насадок для дерева или полировальных насадок с пастой ГОИ для заточки ножей, к этой задаче не относится.
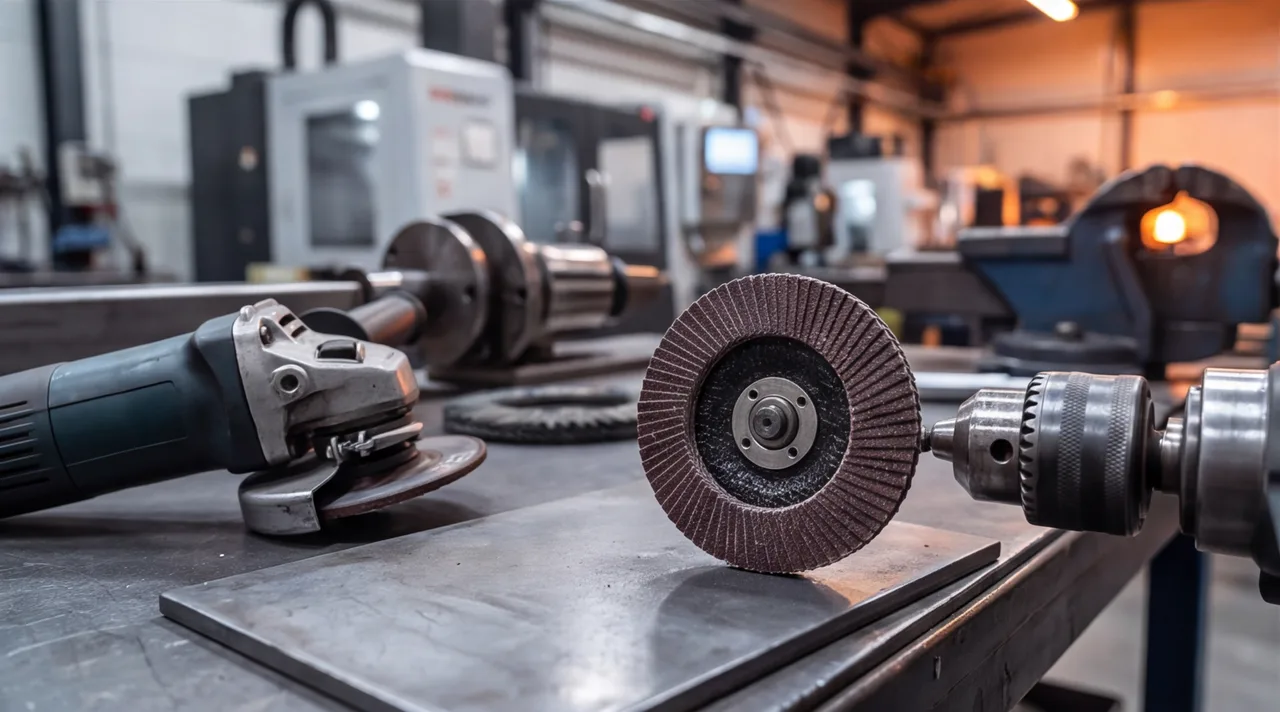
Лепестковый круг — набор наклеенных внахлёст лепестков абразивной ткани на пластиковой или войлочной подложке. Это основная рабочая насадка: снимает окалину после сварки, зачищает ржавчину, убирает заусенец. Зернистость абразива определяет шероховатость поверхности Ra после обработки — крупное зерно снимает металл быстро, но оставляет глубокие риски, мелкое работает медленнее, зато ближе подводит поверхность к финишной.
Войлочный круг без абразива или с нанесённой полировальной пастой — финишная операция после лепесткового круга: снимает не металл, а микронеровности, придаёт блеск. На шероховатую поверхность его ставить бессмысленно — он не выравнивает, а полирует уже ровную.
Проволочная щётка — крученая или гофрированная стальная проволока на оправке. Снимает окалину, ржавчину и старую краску, но не выравнивает поверхность и не годится там, где важна геометрия: щётка режет неравномерно и оставляет характерную ворсистую фактуру.
| Насадка | Зернистость | Задача |
|---|---|---|
| Лепестковый круг | P40–P60 | снятие окалины, грубая зачистка |
| Лепестковый круг | P80–P120 | зачистка сварного шва, подготовка под покраску |
| Лепестковый круг | P150–P240 | доводка перед полировкой |
| Войлочный круг | без абразива / паста | финишная полировка |
| Проволочная щётка | — | снятие окалины, ржавчины, старой краски |
Дрель против УШМ: обороты, устойчивость, качество поверхности
У дрели и УШМ разная кинематика, и это определяет результат больше, чем марка насадки.
Обороты и стабильность. Дрель держит переменные обороты и заметно проседает под нагрузкой — там, где насадка вошла в контакт с металлом плотнее, обороты падают. УШМ вращает диск с постоянной скоростью независимо от нажима, поэтому съём металла равномернее от начала до конца операции.
Устойчивость хвата. У УШМ два упора — основная рукоятка и боковая, диск идёт к поверхности предсказуемо. У дрели с насадкой одна рукоятка, ось насадки часто не совпадает точно с плоскостью детали, и оператор компенсирует это углом наклона — а это уже неравномерный съём и риск завала кромки.
Риск перегрева. Раз обороты дрели ниже и хват менее устойчив, оператор компенсирует нажимом и временем на одном участке. Металл греется, зерно круга забивается стружкой быстрее, и насадка требует более частой замены, чем аналогичный круг на УШМ.
Достижимая шероховатость. УШМ с лепестковым кругом мелкой зернистости устойчивее держит однородную Ra на одной детали, чем дрель, — просто потому что обороты и угол атаки стабильнее. На серии деталей разброс между УШМ и дрелью растёт ещё сильнее: у дрели каждая следующая деталь получает свою комбинацию нажима и времени обработки.
| Параметр | Дрель с насадкой | УШМ |
|---|---|---|
| Устойчивость хвата | одна рукоятка, насадка «гуляет» | двуручный хват, диск фиксирован по плоскости |
| Равномерность съёма | зависит от руки оператора | стабильнее за счёт постоянных оборотов |
| Риск перегрева детали | выше при работе с нажимом | ниже, круг режет, а не давит |
| Разброс между деталями партии | растёт с числом деталей | заметно меньше, но не нулевой |
Дрель против шлифовального станка: когда точность решает
УШМ и дрель — ручной инструмент, и даже опытный оператор не повторяет одно и то же движение с одинаковым нажимом и скоростью от детали к детали. Шлифовальный станок держит режим резания заданным — скорость подачи, усилие прижима, число проходов — и именно поэтому даёт одну и ту же шероховатость поверхности Ra на первой и на сотой детали партии.
Разница проявляется не на одной детали, а именно на партии. Одну заготовку можно довести вручную до нужного вида, потратив время и внимание. Двадцать заготовок с тем же требованием — уже не вопрос мастерства, а вопрос повторяемости: станок держит допуск по всей партии, ручной инструмент — нет, сколько бы времени на него ни потратили.
Серийное производство поэтому не обходится без станка не из-за «более высокого качества» станочной обработки как таковой — хороший специалист руками способен довести отдельную деталь до сравнимого результата. Дело в том, что серия требует одинакового результата на каждой единице, а это способен дать только процесс, не зависящий от усталости и внимания оператора на двадцатой детали за смену. Если деталь идёт в серию с финишной обработкой поверхности, дешевле сразу заложить это в маршрут — как часть изготовления детали по чертежу, а не как результат ручной доводки после факта.
Таблица «задача → инструмент»: как выбрать без проб и ошибок
Дальше — не абстрактные категории вроде «мелкий ремонт», а конкретные задачи, с которых обычно начинается выбор инструмента.
| Задача | Инструмент | Почему |
|---|---|---|
| Снять окалину со сварного шва на одной раме | Дрель с лепестковым кругом или проволочной щёткой | Разовая операция, точность поверхности не нормирована |
| Подготовить единичную деталь под покраску | УШМ с лепестковым кругом среднего зерна | Нужен равномерный съём по всей плоскости, дрель здесь медленнее и неровнее |
| Довести партию 50 деталей под допуск по Ra | Шлифовальный станок | Только станок держит одну и ту же шероховатость на каждой детали партии |
| Отполировать единичный декоративный образец | УШМ или дрель с войлочным кругом и пастой | Финишная операция без съёма металла, ручной инструмент справляется |
Когда насадка на дрель — ложная экономия для серийной детали
Насадка на дрель стоит в цеху копейки по сравнению со станком, и первое движение — сэкономить именно на инструменте, если партия небольшая. Экономия ложная там, где к детали предъявлено требование по шероховатости или где партия идёт дальше по маршруту — под покраску, гальванику или сборку с сопрягаемой деталью.
Первая скрытая статья расходов — трудозатраты. На дрели каждую деталь партии оператор шлифует «с нуля»: приноравливается к обороту, компенсирует хват, следит за перегревом. На станке настройка режима — разовая операция, дальше идёт повторяемый цикл. На партии от десятка деталей суммарное ручное время на дрели обгоняет станочное с запасом.
Вторая статья — брак и переделка. Если часть деталей партии получила шероховатость грубее нормы, а часть — в норме, разбраковка и доводка отклонившихся деталей съедает выигрыш от дешёвого инструмента. Хуже, если отклонение проявляется не сразу, а на следующей операции — например, покрытие держится неравномерно на неровно подготовленной поверхности, и брак всплывает уже после гальваники, когда деталь стоит дороже.
Насадка на дрель окупает себя там, где партия маленькая, а требования к поверхности не выходят за рамки визуальной чистоты. На всём, что дальше, — станок или как минимум УШМ с контролем режима обходится дешевле, даже если стартовая цена самого инструмента выше. Присылайте чертёж с указанием шероховатости на расчёт — сориентируем по инструменту и способу обработки под вашу партию.
Типичные ошибки и риски при шлифовке дрелью
У дрели нет предохранительной муфты и защитного кожуха, которые есть у УШМ, а обороты и крутящий момент рассчитаны на сверление, а не на шлифование — отсюда типичные проблемы.
- Заклинивание насадки. На низких оборотах и с нажимом лепестковый круг «хватает» кромку металла и резко останавливается вместе с патроном — дрель выкручивается из рук, а насадка часто рвётся.
- Перегрев и оплавление лепестков. Дрель работает медленнее УШМ, оператор компенсирует это нажимом и временем на одном участке — зерно круга забивается стружкой, лепестки оплавляются от трения, а металл в этом месте синеет от локального перегрева.
- Разрыв круга на несоосной оправке. Насадки на дрель часто идут с оправкой, у которой есть люфт в патроне. Круг, зажатый с перекосом, бьёт при вращении, зерно осыпается неравномерно, а на высоких для дрели оборотах может треснуть.
- Заваленная кромка. Одна рукоятка и отсутствие второй точки опоры означают, что угол насадки к поверхности плывёт в процессе работы — там, где нужна плоскость, дрель почти всегда даёт лёгкий завал по краю детали.
Это не аргумент против дрели как инструмента вообще — это ограничения, с которыми приходится считаться, если задача выходит за рамки разовой зачистки.
Как выбрать насадку под материал: сталь, алюминий, нержавеющая сталь
Материал детали определяет зерно и тип насадки не меньше, чем сама операция.
Сталь — самый терпимый к выбору насадки материал: подходит лепестковый круг любой типовой зернистости, проволочная щётка для окалины, войлочный круг для финишной полировки без ограничений по составу абразива.
Алюминий мягкий, и крупное зерно на нём забивается металлом почти сразу — насадка «размазывает» алюминий по кругу, а не режет. Нужно зерно мельче, чем для стали при той же задаче, и чаще менять насадку либо чистить её металлической щёткой прямо в процессе работы.
Нержавеющая сталь — отдельный случай. Абразив, которым до этого обрабатывали чёрный металл, оставляет на нержавейке частицы железа — они въедаются в поверхность и со временем дают ржавые точки прямо на коррозионностойкой детали. Для нержавейки нужен отдельный, никогда не соприкасавшийся с чёрным металлом абразив, и лучше — со связкой без содержания железа. Обороты для нержавейки берут ниже: металл сильнее греется и наклёпывается, обычный лепестковый круг на высоких оборотах забивается заметно быстрее, чем на стали.