Содержание8
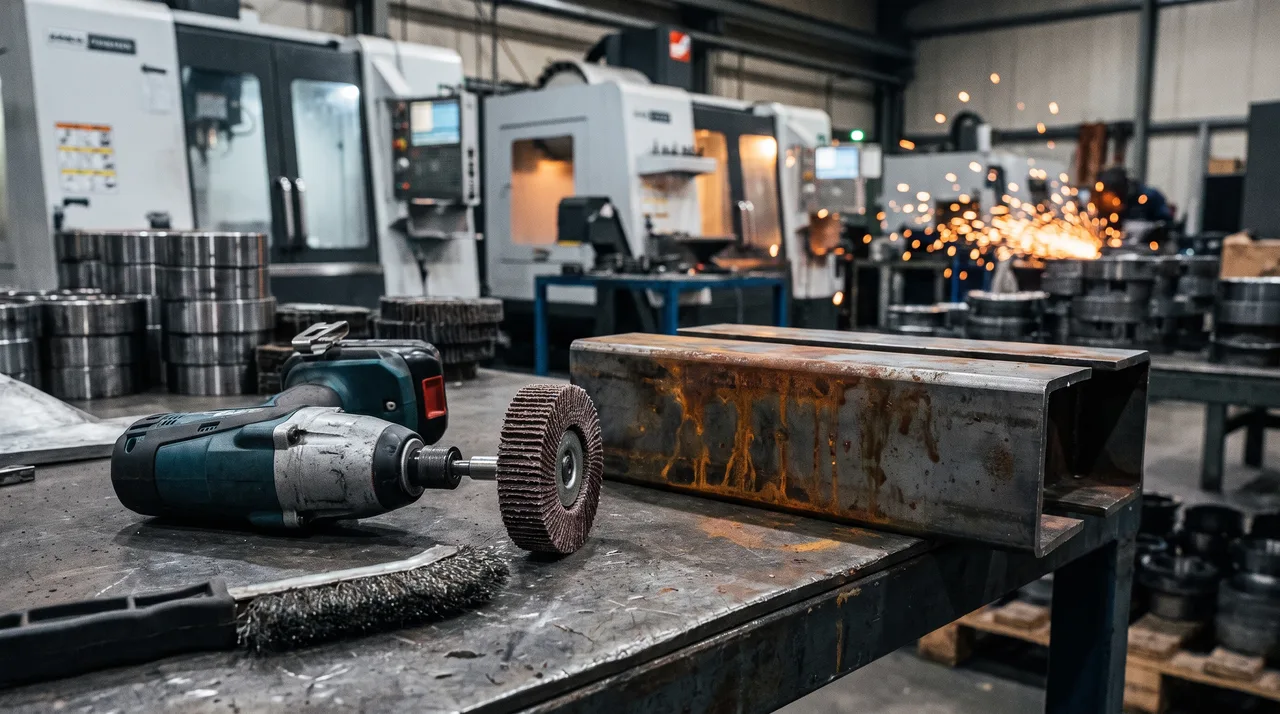
Шуруповёрт есть в каждой мастерской и на каждом объекте, поэтому рука сама тянется поставить в него лепестковый круг или щётку и зачистить ржавчину. Иногда это работает, а иногда через десять минут двигатель горячий, патрон люфтит, а на детали появились цвета побежалости. Разберём, какие насадки на шуруповёрт для шлифовки металла действительно годятся, где проходит граница его возможностей и чем заменить его, когда задача выходит за эту границу.
Коротко: шуруповёрт годится для лёгкой зачистки небольших участков — налёт ржавчины, заусенцы, матирование под покраску, полировка мелких деталей. Насадки берут на цилиндрическом хвостовике 6 мм. Съём заметного слоя, сварные швы, большие площади и поверхности с заданной шероховатостью — работа для УШМ, прямой шлифовальной машины или станка. Круги от болгарки в патрон шуруповёрта не ставят.
Можно ли шлифовать металл шуруповёртом: короткий ответ
Можно, но в узком диапазоне задач. Шуруповёрт рассчитан на крутящий момент и осевое давление при закручивании крепежа. Шлифовка создаёт другой режим: длительную боковую нагрузку на патрон, постоянный нагрев и требование к частоте вращения, которое задаёт насадка, а не привод. Поэтому шлифовка металла шуруповёртом — это зачистка, а не обработка поверхности: убрать налёт ржавчины, притупить заусенец, подготовить небольшой участок под краску.
Сам инструмент при этом не плохой, он просто работает в другом режиме, и знать границу полезнее, чем спорить о ней. Её удобно держать в голове в виде трёх строк:
- Делает нормально: ржавчина на небольшом участке, заусенцы на мелких деталях, полировка войлоком с пастой.
- Делает с оговорками: зачистка сварного шва, матирование под покраску, шлифовка мелких отверстий и пазов.
- Не делает: съём заметного слоя, большие площади, заданная шероховатость и плоскостность, заточка. Здесь нужны УШМ (болгарка), прямая шлифовальная машина или станок.
Какие насадки ставятся в патрон шуруповёрта и для чего они годятся
В быстрозажимной патрон шуруповёрта зажимается всё, что имеет цилиндрический или шестигранный хвостовик. Для шлифовки это в основном насадки со стержнем 6 мм: три кулачка держат такой хвостовик по всей длине. Круги с посадочным отверстием под шпиндель УШМ сюда не относятся, о них речь пойдёт ниже. Вылет насадки из патрона делают минимальным: чем длиннее плечо, тем больше биение и нагрузка на патрон.
| Насадка | Хвостовик и крепление | Для чего годится на металле | Ограничение |
|---|---|---|---|
| Лепестковый круг на штифте | Штифт 6 мм, зажим в патроне | Ржавчина, заусенцы, матирование под покраску | Не снимает заметный слой; предел задаёт маркировка скорости |
| Абразивная головка на стержне | Стержень 6 мм | Кромки, мелкие отверстия и пазы | Рассчитана на обороты прямой шлифмашины; на низких оборотах лощит и забивается |
| Проволочная щётка (крацовка) на стержне | Стержень 6 мм | Налёт ржавчины, старая краска, окалина | Проволока выбрасывается при превышении скорости; на нержавейке нужна нержавеющая проволока |
| Шлифовальный барабан с абразивной лентой | Стержень 6 мм, лента на резиновом барабане | Выравнивание следов, скругление на небольшой площади | Малая площадь контакта, лента быстро срабатывается |
| Диск на липучке с оправкой | Оправка со стержнем 6 мм | Матирование и доводка небольших плоских участков | Биение оправки даёт волну на поверхности |
| Войлочный круг с полировальной пастой | Стержень или оправка | Полировка мелких деталей, наведение блеска | Только финиш: исходную шероховатость не исправляет |
Две позиции из таблицы требуют пояснения. Абразивная головка на стержне рассчитана на обороты прямой шлифовальной машины: при меньшей частоте вращения зерно не режет, а трёт, и поверхность лощится, а головка забивается. Лепестковый круг на штифте для шуруповёрта самый уместный: он мягкий, при износе лепестков открывает свежее зерно и допускает лёгкую зачистку даже на невысоких оборотах.
Где шуруповёрт упирается в предел: обороты, патрон, нагрев
У шуруповёрта три предела, и все они связаны с режимом работы, а не с качеством конкретной модели. Числа оборотов и мощности здесь не приводим: они зависят от модели, ищите их в паспорте инструмента и в маркировке на насадке.
Отдельно о маркировке. На каждой насадке указана максимально допустимая рабочая скорость — частота вращения, выше которой её использовать нельзя: при превышении абразив или проволока разрываются центробежной силой. Обороты шуруповёрта, как правило, ниже этой границы, поэтому разрыв насадки маловероятен, зато появляется обратная проблема — недобор скорости. Насадки для шлифовки металла на дрель ставят по тем же правилам: сетевая дрель дольше терпит нагрузку, но патрон и обороты у неё того же класса.
Так что «шуруповёрт вместо болгарки» — не вопрос запрета, а вопрос класса задачи. УШМ имеет жёсткий шпиндель, высокие обороты и рассчитана на длительную работу, шуруповёрт — нет.
Как подобрать зернистость и материал насадки под металл
Зернистость абразива обозначают по шкале P: чем больше число, тем мельче зерно и чище поверхность, но тем меньше съём. Достижимая шероховатость Ra (ГОСТ 2789-73) определяется в первую очередь зерном, но при ручной обработке конкретное значение Ra не гарантируется: оно зависит от нажима, времени и опыта оператора. Диапазоны ниже — ориентировочные:
- Грубая зачистка ржавчины и окалины — P40–P80. Лепестковый круг или проволочная щётка.
- Выравнивание следов после грубой зачистки — P80–P120.
- Подготовка под покраску — P120–P180. Цель — чистая матовая поверхность с равномерной риской, а не зеркало. Если деталь пойдёт на порошковую покраску, требования к подготовке лучше уточнить заранее.
- Доводка — P220 и мельче, а для блеска затем войлочный круг с пастой.
Для удаления ржавчины обычно берут лепестковый круг P60–P80 или щётку. Насадка должна дойти до основного металла, но не резать его. Щётка снимает налёт и старую краску, а глубокие раковины ржавчины не вычищает: там нужен абразив.
Отдельно о нержавеющей стали. Абразив и щётка, которые работали по углеродистой стали, оставляют на нержавейке частицы железа: они начинают ржаветь и портят стойкость поверхности. Для нержавеющей стали держат отдельные насадки и щётку с проволокой из нержавеющей стали, а не берут «что под рукой».
Задача, шуруповёрт, альтернатива: что чем делать
Это главный раздел статьи. В каждой строке — вердикт без «зависит от ситуации» и причина в нескольких словах.
| Задача | Шуруповёртом? | Причина | Чем заменить |
|---|---|---|---|
| Ржавчина на небольшом участке | Можно | Малая площадь, лёгкая нагрузка | При росте площади — УШМ с лепестковым кругом |
| Заусенцы на мелких деталях | Можно | Снимается тонкий слой | Надфиль или шабер; для партии — станок |
| Зачистка сварного шва | С оговорками | Нужен съём валика, нагрузка длительная | УШМ с лепестковым или зачистным кругом |
| Окалина и ржавчина на больших площадях | Нет | Перегрев, низкая производительность | УШМ с щёткой или лепестковым кругом |
| Матирование под покраску | С оговорками | Участок небольшой — можно, ровность на площади не держится | Эксцентриковая или ленточная шлифмашина |
| Полировка мелких деталей войлоком с пастой | Можно | Финиш, малая нагрузка | Прямая шлифмашина при регулярной работе |
| Шлифовка плоскости под заданную Ra | Нет | Ни Ra, ни плоскостность вручную не гарантируются | Плоскошлифовальный станок |
| Шлифовка мелких отверстий и пазов | С оговорками | Головка не выходит на рабочие обороты | Прямая шлифовальная машина |
| Заточка инструмента | Нет | Нужны жёсткая опора и контроль нагрева | Заточной станок |
Общая логика простая: шуруповёрт хорош там, где нагрузка малая, площадь небольшая, а требований к результату нет. Как только в задаче появляются площадь, ровность или числа на чертеже, инструмент меняют. Отдельно про заусенцы: если деталей много, снятие фаски и заусенцев на станке выходит дешевле и даёт одинаковый результат от детали к детали.
Безопасность и качество: искры, прижоги, маркировка скорости
Ручная шлифовка опасна для оператора и для самой поверхности. Перегрев металла может менять поверхностный слой и оставлять цвета побежалости — радужные пятна, поэтому на ответственных деталях ручную зачистку без контроля не применяют. Правила для оператора короткие:
- Защитные очки и плотно прилегающая одежда без свободных манжет; при работе с лепестковым кругом и щёткой — респиратор от пыли.
- Деталь закреплена в тисках или струбцине, а не удерживается рукой.
- Перед работой проверить маркировку максимальной скорости на насадке. Насадку без маркировки не ставить.
- Муфту ограничения момента перевести в режим сверления, иначе она будет проскальзывать.
- Делать паузы: двигателю нужно остывать, детали тоже. Нажим умеренный, без упора «до упора».
- Убрать горючее из зоны искр: искры от стали летят на несколько метров.
- Не ставить круги от УШМ через самодельные оправки. Тяжёлый круг большого диаметра на слабом креплении с биением может разрушиться.
Оснащение небольшого подрядчика: что закладывать в парк инструмента
Владелец небольшой мастерской или монтажной бригады обычно считает, что дешевле: универсальный шуруповёрт с набором насадок или специализированная машина и один комплект расходников. Считать нужно не цену инструмента, а часы оператора и брак. Насадки дёшевы, но производительность шуруповёртом низкая, и если шлифовка становится ежедневной операцией, машина окупается быстрее набора насадок. Ориентир по уровням оснащения:
- Минимум для зачистки на объекте: аккумуляторный шуруповёрт, набор лепестковых кругов на штифте P60–P120, щётка на стержне, отдельная щётка с нержавеющей проволокой, очки. Закрывает ржавчину, заусенцы и локальную подготовку под покраску.
- Расширенный набор для мастерской: добавляется УШМ с лепестковыми кругами и щётками, ленточная или эксцентриковая шлифмашина. Закрывает швы, большие площади и подготовку под покраску.
- Серийная шлифовка: прямая шлифовальная машина с абразивными головками, стационарный станок или заказ на производстве. Расходники покупают комплектами под материал, чтобы не смешивать нержавейку и углеродистую сталь.
Когда шлифовку лучше отдать на производство
Ручной способ перестаёт работать, когда результат нужно доказать, а не просто получить. Признаки того, что нужен станок:
- на чертеже задана шероховатость Ra или допуск на размер;
- нужна плоскостность или параллельность поверхностей;
- партия одинаковых деталей, где недопустим разброс от детали к детали;
- закалённая сталь: перегрев при ручной шлифовке отпускает поверхностный слой;
- нужен контроль размеров после обработки.
Шлифовку деталей по чертежу мы выполняем на станках с контролем размеров после обработки: подробности и требования — на странице шлифовки металла. Стоимость и срок зависят от материала, площади обработки, требований к Ra и размера партии, точную цену считаем по чертежу. Пришлите его на расчёт, и технолог подскажет, где хватит ручной зачистки, а где нужен станок.