Содержание8
Резьбу на токарном станке принимают не по внешнему виду, а по калибру: у М30×2-6g допуск по среднему диаметру измеряется десятыми долями миллиметра, а полная глубина профиля наружной резьбы составляет 1,22 мм, то есть 8–10 проходов резца. Лишний проход — и гайка болтается, недобранный — и болт не наворачивается. Разберём, что такое резьба и чем определяются её диаметры, какой резец и какая подача нужны, как считать число проходов, что задаёт программист в цикле G76, как проверять резьбу калибром по ГОСТ 16093-2004 и когда её выгоднее не резать, а накатывать.
Коротко: подача за оборот шпинделя равна ходу резьбы — для однозаходной это шаг P. Метрическая резьба имеет профиль 60°, поэтому нужна пластина 60°. Глубина профиля наружной метрической резьбы около 0,61·P: для М30×2 это 1,22 мм и 8–10 проходов, для внутренней — около 0,54·P. На ЧПУ проходы распределяет цикл G76, на приёмке резьбу проверяют калибром ПР/НЕ по полю допуска 6g (наружная) или 6H (внутренняя). На серии деталей из пластичной стали или цветного сплава резьбу выгоднее накатывать.
Что такое резьба и какие у неё параметры
Резьба — это винтовая поверхность с профилем в виде выступа и канавки на цилиндре или конусе, по которой детали свинчиваются между собой или передают движение. Наружная резьба нарезается на валу или стержне, внутренняя — в отверстии, и работают они только в паре, поэтому у обеих один и тот же набор параметров.
Самая распространённая в машиностроении — метрическая резьба. Её профиль — равносторонний треугольник с углом 60° между боковыми сторонами, у которого срезаны вершина и впадина. Основные параметры:
- Шаг P — расстояние между соседними витками вдоль оси. Для однозаходной резьбы он же ход: на столько деталь сдвигается за один оборот. У многозаходной ход равен шагу, умноженному на число заходов.
- Наружный диаметр d — по вершинам наружной резьбы, то самое число после буквы М.
- Средний диаметр d2 — диаметр воображаемого цилиндра, на котором ширина выступа равна ширине канавки. По нему витки реально контактируют, и именно от него зависит, свинтятся ли детали. Для метрической резьбы d2 = d − 0,65·P.
- Внутренний диаметр d1 — по вершинам внутренней резьбы, d1 = d − 1,08·P.
У наружной резьбы дно впадины по стандарту выполняют чуть глубже d1, поэтому полная глубина её профиля — около 0,61·P, а у внутренней — около 0,54·P. Это различие пригодится ниже, когда дойдём до числа проходов.
Резьбовые резцы и пластины 60°: что взять под наружную и внутреннюю резьбу
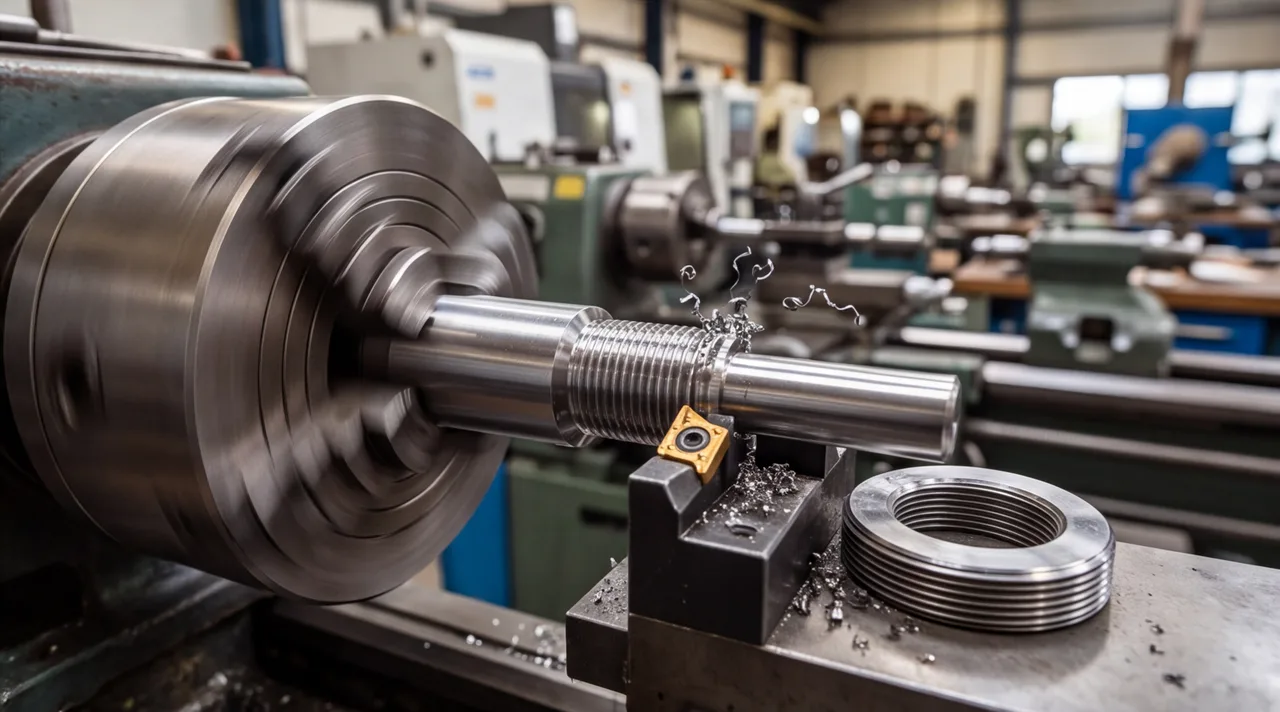
Метрическая резьба с углом профиля 60° требует резьбового резца с таким же углом при вершине. На токарных станках, в том числе с ЧПУ, сегодня работают в основном сменными твердосплавными пластинами в специальном держателе, а не цельными резцами, заточенными вручную: геометрия пластины стабильна, а смена вершины занимает минуты.
Пластины бывают двух типов, и выбор между ними — вопрос экономики партии, а не качества.
- Полный профиль. Пластина формирует и боковые грани, и вершину, и впадину. Резьба получается за один инструмент без доводки наружного диаметра, но пластина рассчитана на один шаг: на каждый шаг нужна своя.
- Неполный профиль. Пластина формирует только грани и впадину, диапазон шагов у одной пластины шире. Зато вершину резьбы формирует предыдущее точение, и наружный диаметр заготовки нужно выдержать заранее.
Отдельно выбирают исполнение под наружную или внутреннюю резьбу, правую или левую: у держателя и пластины есть правое и левое исполнения. Пластину в держателе наклоняют на угол подъёма винтовой линии, чтобы боковые кромки резали симметрично, — у многих держателей для этого предусмотрены подкладки.
Установка резца определяет профиль не меньше, чем сам инструмент. Вершина должна стоять строго на высоте оси детали: выше или ниже искажается половинный угол профиля. Ось резца должна быть перпендикулярна оси детали — это проверяют по резьбовому шаблону, прикладывая его к торцу пластины. У внутреннего резца вылет держим минимальным: оправка изгибается под нагрузкой, и резьба выходит конусной или с вибрационной рябью. Марки твёрдых сплавов и покрытий подбираем по материалу заготовки — для этого инструментальные каталоги, а не универсальная цифра. Если резьба нужна на детали, которая и так проходит токарную обработку, её нарезают за тот же установ: так соосность резьбы и посадочных шеек сохраняется без отдельной базы.
Подача, обороты и число проходов: как выстроить нарезание
Первое правило нарезания: подача за оборот шпинделя равна ходу резьбы. Шаг резьбы P напрямую задаёт подачу резца: для однозаходной резьбы она равна шагу, для двухзаходной — двум шагам. Станок связывает подачу суппорта с вращением шпинделя, поэтому резец каждый раз входит точно в ту же винтовую канавку, и проходов можно делать сколько нужно.
Из этого следует ограничение по оборотам. Подача в миллиметрах в минуту равна шагу, умноженному на обороты: для шага 2 мм при 500 об/мин суппорт должен идти 1000 мм/мин. Чем крупнее шаг, тем ниже оборотов допускает привод, поэтому у крупных шагов обороты берут ощутимо меньше, чем при обычном точении. На ЧПУ при нарезании резьбы отключают режим постоянной скорости резания и задают постоянные обороты, иначе при изменении диаметра подача «поплывёт» и шаг нарушится.
Второе — глубина. Шаг определяет и полную глубину профиля: у наружной метрической резьбы около 0,61·P, у внутренней около 0,54·P. Снять эту глубину за один проход нельзя: резец режет обеими боковыми кромками сразу, стружка зажата в узкой впадине, и пластина ломается. Поэтому глубину делят на проходы. Каждый следующий проход делают чуть мельче предыдущего: по мере того как впадина углубляется, длина режущей кромки в работе растёт, и чтобы нагрузка оставалась примерно постоянной, глубину снимаемого слоя уменьшают. Первый проход — самый глубокий, последние — самые лёгкие. Завершают нарезание одним-двумя зачистными проходами на ту же глубину без подачи вглубь: они снимают то, что резец недорезал из-за упругого отжима.
Третье — заход и выход. Перед началом резьбы суппорту нужен участок разгона в несколько шагов, чтобы подача успела выйти на заданную скорость. В конце резцу нужно куда-то выйти. Если резьба идёт до буртика, в чертеже нужен недорез или проточка: без неё резец упрётся в уступ и резьба на этом участке останется неполной. Ширину проточки задают в несколько шагов, а её глубину — не меньше глубины профиля.
Таблица: шаг, глубина профиля и число проходов для метрической резьбы
Ниже — справочный ориентир, с которого технолог начинает отладку режима. Глубина посчитана как 0,61·P и округлена до сотых.
| Шаг P, мм | Глубина наружного профиля 0,61·P, мм | Ориентировочное число проходов | Где встречается и что учесть |
|---|---|---|---|
| 1,0 | 0,61 | 5–6 | Мелкий шаг у М8–М12; проходов мало, поэтому жёсткость вылета важнее числа проходов |
| 1,25 | 0,76 | 6–7 | Крупный у М8, мелкий у М10 и М12; последний проход зачистной |
| 1,5 | 0,92 | 6–8 | Крупный у М10, мелкий у многих диаметров до М30 и выше |
| 2,0 | 1,22 | 8–10 | Крупный у М14 и М16; для М30×2 первый проход самый глубокий, последние — почти зачистные |
| 2,5 | 1,53 | 9–11 | Крупный у М18–М22; резцу нужна проточка на выходе |
| 3,0 | 1,83 | 10–12 | Крупный у М24; после чернового ряда обязательно 1–2 зачистных |
Число проходов в таблице — ориентир: оно меняется с материалом, вылетом, жёсткостью детали и типом пластины. У нержавеющей стали и титана проходов делают больше при меньшей глубине каждого — материал упрочняется под резцом, и слишком глубокий проход даёт вибрацию и наклёп. Окончательный режим берут из каталога производителя пластин и подтверждают на образце: первую резьбу проверяют калибром и только потом запускают партию.
Цикл G76 на станке с ЧПУ: что задаёт программист
Чтобы не писать каждый проход отдельным блоком, на токарных станках с ЧПУ пользуются циклом G76. Он берёт на себя разбивку глубины по проходам, то есть реализует ту самую логику убывающих проходов, а программист задаёт исходные данные. Запись цикла зависит от стойки: в системах, совместимых с Fanuc, это двухблочная запись G76, у Siemens и Haas она иная, поэтому параметры всегда сверяют с руководством конкретной стойки. По смыслу же набор одинаков:
- число чистовых проходов — сколько зачистных проходов без подачи вглубь сделать в конце;
- выход резца — длина скоса на выходе, если недореза нет;
- угол при вершине инструмента — 60° для метрической резьбы;
- минимальная глубина прохода — ниже неё цикл не опускается, чтобы последние проходы не превращались в трение резца о металл;
- припуск на чистовой проход — сколько оставить под зачистку;
- конечный диаметр по X и длина резьбы по Z — где резьба заканчивается по диаметру и по оси;
- глубина профиля — около 0,61·P для наружной резьбы;
- глубина первого прохода — самый глубокий из проходов;
- шаг резьбы — он же подача за оборот.
Покажем расчёт для наружной резьбы М30×2, без кода. Глубина профиля 0,61 × 2 = 1,22 мм, а диаметр по дну впадины — 30 − 2 × 1,22 = 27,56 мм. Именно эти два числа, плюс глубина первого прохода и число зачистных, программист вносит в цикл. Остальное разложит по проходам стойка.
Важная деталь — способ врезания. При радиальной подаче резец режет обеими боковыми кромками сразу, стружка сворачивается в узкую канавку, а нагрузка на пластину максимальна. Поэтому в цикле задают врезание по боковой кромке: резец идёт под углом чуть меньше половины угла профиля, и стружку снимает в основном одна сторона пластины. Нагрузка падает, стружка выходит свободно, ресурс пластины растёт. Такие программы обычно пишет технолог-программист на токарно-фрезерных станках с ЧПУ, где резьба, шейки и лыски делаются за один установ.
Контроль калибром: проходной и непроходной для 6g и 6H
Резьбу проверяют не штангенциркулем: он показывает наружный диаметр, а свинчиваемость определяет средний диаметр d2. Основной способ приёмки — предельные резьбовые калибры: у каждого две стороны, проходная ПР и непроходная НЕ. Допуски на метрическую резьбу нормирует ГОСТ 16093-2004: обычная точность — поле 6g для наружной и 6H для внутренней резьбы.
| Тип резьбы | Поле допуска | Калибр | Проходная сторона ПР | Непроходная сторона НЕ |
|---|---|---|---|---|
| Наружная (болт, шпилька, вал) | 6g | кольцо | наворачивается на всю длину резьбы от руки, без усилия | не наворачивается дальше первых оборотов |
| Внутренняя (гайка, отверстие) | 6H | пробка | ввинчивается на всю длину от руки | не ввинчивается дальше первых ниток |
Смысл двух сторон разный. Проходная сторона ПР проверяет комплексно: она наворачивается только на резьбу, у которой профиль, шаг и средний диаметр в сумме не выходят за проходной предел. Если ПР не идёт, резьба «толстая» по среднему диаметру или ошибочна по шагу. Непроходная сторона НЕ ограничивает средний диаметр с другой стороны: она отсекает «тощую» резьбу, которая свинчивается, но держит плохо. Годной считается резьба, на которую ПР идёт, а НЕ не идёт дальше первых оборотов.
Когда калибра нужного типоразмера нет, средний диаметр измеряют резьбовым микрометром либо методом трёх проволочек: две проволочки кладут во впадины с одной стороны, одну — с другой, и по размеру микрометра над ними вычисляют d2. Диаметр проволочек подбирают около 0,577·P — тогда они касаются боковых граней на среднем диаметре. Для серийных деталей калибр быстрее и не требует расчётов, для единичных и нестандартных резьб чаще берут микрометр. Контроль с протоколом — отдельная услуга, подробнее в разделе контроля размеров.
Накатка вместо резания: когда она выгоднее
Накатка резьбы — не снятие металла, а его пластическая деформация: ролики накатной головки вдавливают профиль в поверхность заготовки. Металл перетекает из впадин в вершины, стружки нет, волокна не перерезаны, а поверхность уплотняется и получается гладкой. Поэтому накатанная резьба обычно прочнее и чище нарезанной. Ради этого её и ставят на сериях. При этом накатка не отменяет резец: он остаётся для случаев, которые ниже.
Заготовку под накатку точат не в наружный диаметр резьбы, а в размер, близкий к среднему диаметру: часть металла при накатке выдавливается вверх и формирует вершины. Поэтому диаметр заготовки нужно выдержать точнее, чем при нарезании резцом.
Накатка выгоднее, когда:
- деталей много, и время на резьбу в серии складывается в существенную сумму;
- материал пластичный: низкоуглеродистая и конструкционная сталь, нержавеющая аустенитная, латунь, алюминиевые сплавы;
- нужна прочная и гладкая нить: резьба работает на усталость или на многократное свинчивание;
- стружка мешает: закрытые полости, гидравлические корпуса.
Лучше нарезать резцом, когда:
- деталь единичная или партия мала — оснастка под накатку не окупается;
- материал твёрдый или хрупкий: закалённая сталь, чугун, некоторые бронзы;
- деталь тонкостенная и деформируется под усилием накатки;
- резьба идёт вплотную к буртику: накатной головке тоже нужен выход;
- профиль нестандартный — трапецеидальный, упорный или другой шаг, под который нет роликов.
Сравнивать способы по стоимости абстрактно не стоит: здесь решает не цена операции, а размер партии, материал и геометрия детали. Если в чертеже резьба ответственная, вопрос о способе лучше обсудить с технологом до запуска: так дешевле, чем менять способ после первой партии.
Что передать исполнителю при заказе детали с резьбой
Резьбу нельзя ни нарезать, ни принять, если не хватает нескольких данных. Чем полнее заявка, тем точнее срок и цена — и тем меньше уточняющих звонков.
- Чертёж с обозначением резьбы и полем допуска. Резьбу указывают так, как её читает станок и калибр: например, М30×2-6g. Как расшифровывается обозначение, разбирают отдельные материалы — здесь достаточно, чтобы оно было в чертеже.
- Длина резьбы и наличие недореза. Если резьба идёт до буртика, без проточки резец не выйдет.
- Материал и твёрдость. От них зависит и пластина, и число проходов, и возможность накатки.
- Размер партии. Единичная резьба режется резцом, серию рассматривают под накатку.
- Способ контроля. Калибр на приёмке, протокол измерений или оба варианта.
Цену и срок резьбовой операции определяют шаг и длина резьбы, число проходов, материал, размер партии и требования к контролю. Нержавеющая сталь и жаропрочные сплавы идут медленнее конструкционной стали и быстрее съедают пластины. Резьба с протоколом контроля стоит дороже резьбы «под болт», а точная стоимость всегда считается по чертежу.
Три ошибки заказчика встречаются чаще прочих. Резьбу назначают после закалки: закалённую сталь резцом не нарезать, и порядок операций нужно менять. Резьбу оставляют без недореза до самого буртика. Резьбу под покрытие делают в номинальный размер: цинкование и другая гальваника «утолщают» её на толщину слоя, и допуск нужно закладывать заранее. Если нужна деталь с резьбой, пришлите чертёж на изготовление деталей по чертежам или сразу на расчёт по чертежу: технолог определит способ, назовёт срок и стоимость и отметит места, где чертёж лучше поправить до запуска.