Содержание8
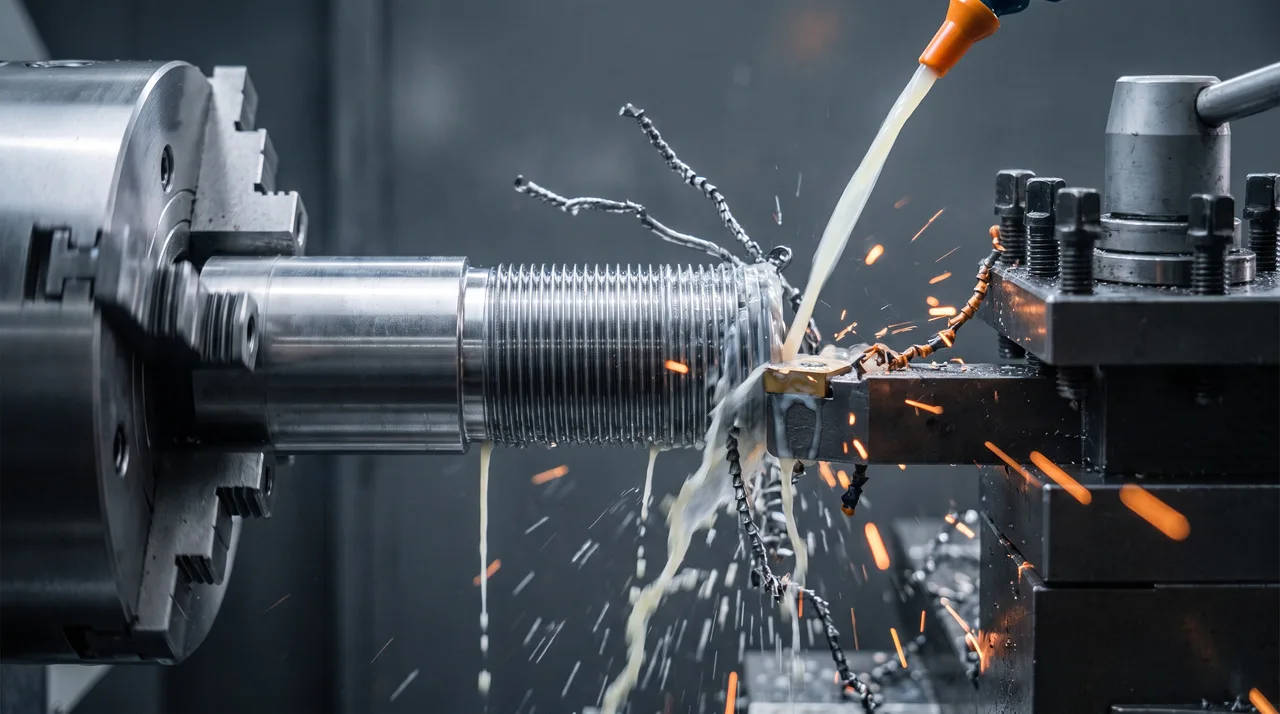
В чертеже стоит «М20×1,5-6g», а на станке надо решить, каким резцом, с какой подачей и за сколько проходов это получить. Резьба на токарном станке — не одна операция, а цепочка настроек: шаг превращается в подачу, угол профиля — в форму пластины, допуск на средний диаметр — в число проходов и способ контроля. Разберём, что такое резьба и какими параметрами она задаётся, чем метрическая отличается от трубной и трапецеидальной, как выбрать резьбовой резец и схему врезания и что меняется при нарезании в стали, нержавейке и алюминии.
Коротко: каждый параметр резьбы на токарном станке — это конкретная настройка. Подача за оборот шпинделя равна ходу (у однозаходной резьбы — шагу), угол при вершине резца равен углу профиля (60° у метрической, 55° у трубной G, 30° у трапецеидальной), глубина врезания считается по высоте профиля. Годность резьбы решает средний диаметр: его проверяют калибрами ПР/НЕ, а не измерением наружного диаметра.
Резьба — что это такое и какие параметры её задают
Резьба — это винтовая поверхность на цилиндре или конусе, образованная выступом и канавкой постоянного профиля. На наружной поверхности получается болт, шпилька или конец вала, во внутренней — гайка или резьбовое отверстие. Основные размеры метрической резьбы заданы ГОСТ 24705, профиль — ГОСТ 9150. В обозначении технолог читает несколько параметров, и каждый на станке превращается в действие:
- Наружный диаметр d (у внутренней резьбы — D): число после буквы М. На станке это диаметр заготовки под нарезание; его точат в поле допуска, не выходя за номинал.
- Внутренний диаметр d1 — по впадинам. Для метрической внутренней резьбы D1 ≈ D − 1,0825·P; в отверстие такого диаметра растачивают заготовку до нарезания.
- Средний диаметр d2 ≈ d − 0,6495·P — диаметр условного цилиндра, на котором ширина выступа равна ширине впадины. Витки контактируют именно по нему, поэтому глубину врезания подгоняют под этот размер.
- Шаг P — расстояние между соседними витками вдоль оси. На станке это подача на один оборот шпинделя.
- Ход Ph — осевое перемещение за один оборот винта; равен шагу, умноженному на число заходов.
- Угол профиля — 60° у метрической резьбы. Столько же должен быть угол при вершине резца.
- Направление и число заходов — правая или левая, один заход или несколько. Левая режется с обратным направлением подачи, у многозаходной начало каждого захода смещают.
Метрическая, трубная, трапецеидальная: угол профиля, допуск, контроль
| Резьба | Угол профиля | Нормативы | Типовые поля допуска | Чем контролируют |
|---|---|---|---|---|
| Метрическая М | 60° | профиль и размеры — ГОСТ 9150 и 24705, допуски — ГОСТ 16093 | 6g (наружная), 6H (внутренняя) | калибры-пробки и кольца ПР/НЕ, резьбомер, резьбовой микрометр, метод трёх проволочек |
| Трубная цилиндрическая G | 55° | ГОСТ 6357 | классы A и B для наружной резьбы | калибры ПР/НЕ, резьбомер |
| Трапецеидальная Tr | 30° | профиль — ГОСТ 9484, допуски — ГОСТ 9562 | 7e (наружная), 7H (внутренняя) | калибры ПР/НЕ, метод трёх проволочек |
Угол профиля определяет форму резца: пластина 60° не нарежет трубную резьбу, а резец под 55° испортит метрическую. Поэтому метрическая и трубная резьбы не взаимозаменяемы, даже если диаметр и число витков на бумаге похожи. Трапецеидальная резьба работает как ходовой винт: широкий профиль 30° выдерживает осевую нагрузку и износ, но требует другого резца и более медленного режима.
Шаг, ход и диаметры: как параметр превращается в настройку станка
Главная мысль: подача суппорта за один оборот шпинделя равна ходу резьбы. У однозаходной резьбы ход совпадает с шагом, у многозаходной он больше: Tr40×14 (P7) — это двухзаходная резьба с шагом 7 мм и ходом 14 мм, и станок настраивают именно по ходу. Второй заход начинают со смещением на один шаг: на станке с ЧПУ это сдвиг стартового угла шпинделя или начальной точки по оси. Порядок настройки для наружной метрической резьбы:
- Заточить заготовку под наружный диаметр в поле допуска и снять фаску под начало резьбы.
- Выбрать шаг на коробке подач универсального станка или задать его в цикле нарезания на токарном станке с ЧПУ (в системах типа Fanuc — цикл G76).
- Синхронизировать подачу с оборотами шпинделя: резец должен выйти на рабочую подачу до входа в резьбу, поэтому перед началом оставляют разгонный участок.
- Рассчитать глубину врезания по высоте профиля: у наружной метрической резьбы это около 0,6134·P на сторону.
- Проверить средний диаметр калибром или по трём проволочкам и довести на зачистных проходах.
| Резьба | Шаг P, мм | Средний диаметр d2, мм | Диаметр отверстия D1, мм | Глубина профиля наружной, мм на сторону |
|---|---|---|---|---|
| М10×1,5 | 1,5 | 9,026 | 8,376 | 0,92 |
| М12×1,75 | 1,75 | 10,863 | 10,106 | 1,07 |
| М16×2 | 2 | 14,701 | 13,835 | 1,23 |
| М20×1,5 | 1,5 | 19,026 | 18,376 | 0,92 |
| М20×2,5 | 2,5 | 18,376 | 17,294 | 1,53 |
| М30×2 | 2 | 28,701 | 27,835 | 1,23 |
Внутреннюю резьбу режут в заранее расточенном отверстии, и глубину врезания считают от D1 к номинальному диаметру. Расточной резец на длинном вылете упруго отжимается, поэтому внутренняя резьба всегда требует больше зачистных проходов, чем наружная.
Какой резьбовой резец выбрать: наружная, внутренняя, канавка
Резец переносит на деталь свою форму: угол при вершине равен углу профиля резьбы, а радиус вершины формирует дно впадины. Поэтому тип инструмента выбирают по профилю, шагу, серии и материалу:
- Цельные быстрорежущие резцы с заточенным профилем. Подходят для единичных деталей и нестандартных профилей, но теряют форму при переточке и работают на низких скоростях.
- Резцы с напайной твердосплавной пластиной. Жёстче и стойче быстрореза, но профиль по-прежнему заточен вручную, серию с точным шагом на них делать неудобно.
- Резцы со сменными полнопрофильными пластинами. Формируют и вершину, и впадину за один проход, дают стабильный профиль по всей партии. Ограничение: пластина рассчитана на один шаг и один профиль.
- Сменные неполнопрофильные (V-образные) пластины. Режут диапазон шагов одним углом профиля, но вершину не формируют — заготовку приходится готовить точно по диаметру.
- Расточные резцы для внутренней резьбы. Вылет ограничивает диаметр и длину нарезаемого участка: при большом вылете резец вибрирует, и резьба получается рваной.
- Канавочные резцы. Не режут саму резьбу, а делают проточку под сбег, чтобы резец имел куда выйти и не упирался в буртик.
Вершина резца должна стоять строго на оси заготовки, а его ось — перпендикулярно оси детали. Угол проверяют по шаблону: перекос даёт наклонный профиль, при котором витки выглядят целыми, но калибр не идёт. Парк станков и инструмента, на которых мы нарезаем резьбу, входит в токарную обработку: резьбу делают в одном установе с точением детали.
Как подавать резец за проходы: радиально, по боковой кромке, комбинированно
Резьбу не нарезают за один проход: вся глубина профиля разбивается на несколько порций. Схема врезания определяет, какие кромки резца режут и как ведёт себя стружка.
Каждый следующий проход делают меньше предыдущего. Чем глубже резец, тем длиннее режущая кромка в контакте с металлом, шире стружка и выше нагрузка. Если снимать на каждом проходе одинаковую глубину, к концу нагрузка вырастет в разы, кромка выкрошится, а витки начнут рваться. Популярная схема — постоянная площадь среза: глубина n-го прохода пропорциональна корню из его номера.
Радиальная подача проще всего, но обе кромки режут одновременно, стружка получается широкой и плохо отводится, поэтому её выбирают для малых шагов. Подача по боковой кромке под углом примерно половины угла профиля нагружает только одну кромку, и стружка отходит свободно, — это основной способ на средних и крупных шагах. Комбинированная схема выравнивает износ обеих кромок и применяется на трапецеидальной резьбе. В цикле ЧПУ схему и число проходов задаёт программа, на универсальном станке оператор ведёт врезание по лимбу поперечной подачи.
Режимы нарезания в стали, нержавейке и алюминии
| Материал | Пластина | Скорость резания | Число проходов | СОЖ | Главный риск |
|---|---|---|---|---|---|
| Конструкционная сталь | твердосплавная с покрытием | средняя | стандартное | обильная эмульсия | задир и вырыв витка на тупой кромке |
| Нержавеющая сталь | твердосплавная с покрытием | ниже | больше зачистных | обильная, важна для отвода стружки | наклёп и налипание |
| Алюминиевые сплавы | острая без покрытия или полированная | выше | меньше | обильная, против налипания | налипание на кромку и рваный виток |
В нержавеющей стали аустенитного класса металл упрочняется прямо под резцом. Если на зачистном проходе снимать слишком тонкий слой, кромка скользит по наклёпанной поверхности и быстро изнашивается, поэтому нужны острая кромка и стабильная подача без остановок в резе. Алюминий допускает высокую скорость, но налипает на кромку и портит боковую поверхность витка, здесь работают острая полированная пластина и обильное охлаждение.
Как это устроено у нас: резьбу в нержавейке и алюминии нарезаем на тех же станках, что и точение, с отдельной настройкой режима под материал. Подробнее о материалах — на страницах токарной обработки нержавейки и токарной обработки алюминия.
Брак при нарезании резьбы: причины и как его увидеть
Типовые дефекты резьбы, их причины и что с ними делать:
- Рваная поверхность витка. Причина — затупленная кромка, налипание материала, вибрация на длинном вылете. Действие: заменить пластину, проверить вылет, скорректировать СОЖ.
- Калибр не проходит. Причина — средний диаметр вне поля допуска, чаще всего слишком глубокое или слишком мелкое врезание. Действие: скорректировать корректор инструмента и дорезать на зачистном проходе.
- Искажённый шаг. Причина — неверная настройка коробки подач, износ винта подачи или проскальзывание синхронизации шпинделя. Действие: проверить шаг резьбомером и перенастроить цикл.
- Нет сбега на выходе. Причина — резец не успел выйти из резьбы и врезался в буртик. Действие: добавить проточку или сместить конец резьбы, если это допускает чертёж.
- Наклонный профиль. Причина — вершина резца не на оси или резец повёрнут. Действие: выставить по центру и перепроверить угол по шаблону.
Калибр ПР/НЕ ловит именно выход среднего диаметра за поле допуска. Проходной калибр ПР должен свинчиваться по всей длине резьбы, непроходной НЕ — не должен пройти дальше первых витков. Резьбомер проверяет только шаг и форму профиля, но не средний диаметр. Для точных резьб применяют метод трёх проволочек: по размеру над проволочками через формулу вычисляют d2. Для метрической резьбы M = d2 + 3·dw − 0,866·P, оптимальный диаметр проволочки dw = 0,57735·P. Для М20×1,5 это проволочка 0,866 мм и размер над ними около 20,325 мм.
Что указать в чертеже, чтобы резьбу нарезали с первого раза
Чем полнее описана резьба, тем меньше вопросов на этапе расчёта. Порядок описания:
- Обозначение резьбы целиком: тип, диаметр, шаг и поле допуска, например М20×1,5-6g, а не просто «М20».
- Длина нарезаемого участка и глубина, если резьба внутренняя и глухая.
- Сбег, недорез, проточка или фаска: где резец выходит из резьбы и куда ему уходить.
- Направление и число заходов, если резьба левая или многозаходная.
- Способ контроля и класс точности: калибры ПР/НЕ, протокол на партию или выборочная проверка.
- Материал заготовки и размер партии.
Цену резьбы больше всего меняют мелкий шаг и допуск на средний диаметр, а не диаметр: мелкий шаг означает больше проходов и более чистую настройку, узкое поле допуска — больше зачистных проходов и полный контроль калибром. Оценить стоимость и срок по вашему чертежу можно через расчёт, а для заказа деталей с резьбой — изготовление деталей по чертежам: технолог подберёт способ нарезания под материал, серию и класс точности.