Содержание7
Деталь из Д16Т с посадкой H7 и шероховатостью Ra 1,6 на настольном ЧПУ-фрезере получается не всегда, а такая же деталь из 12Х18Н10Т — почти никогда. Допуск H7 на диаметре 20 мм — это 21 мкм, и такой размер держит не мощность шпинделя, а масса станины и жёсткость всей цепочки от стола до фрезы. Разберём, чем настольный ЧПУ-фрезер отличается от обрабатывающего центра, где у малого станка кончается запас точности и по каким признакам чертёж стоит сразу отдавать на промышленное оборудование.
Коротко: настольный ЧПУ-фрезер годится для формы, сборки и свободных размеров в алюминии, пластике и дереве. Посадки по IT7–IT9, Ra 1,6 и ниже, нержавеющая сталь, титан, глубокие карманы и партия от десятка штук — это задача вертикального обрабатывающего центра. Промежуточный прототип на малом станке экономит время только тогда, когда его результат не зависит от допусков и материала.
Чем настольный ЧПУ-фрезер отличается от промышленного обрабатывающего центра
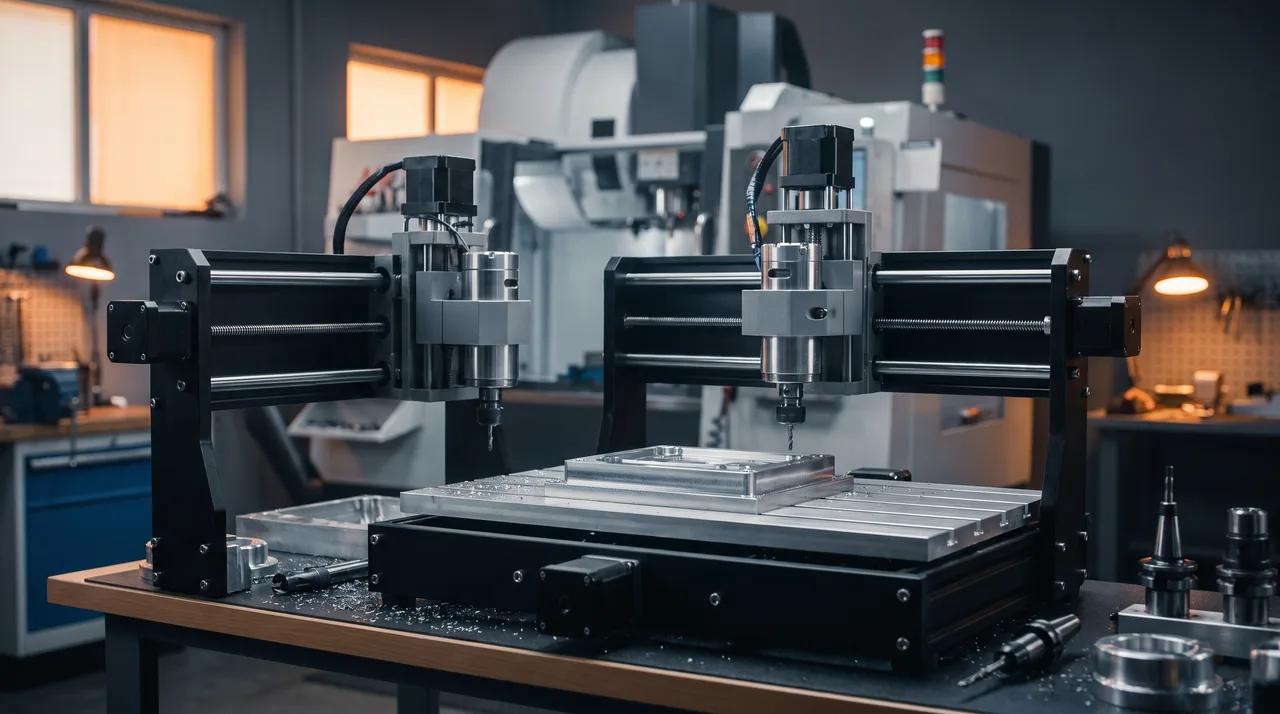
Гравировальный станок и обрабатывающий центр в поисковых запросах называют одним словом — «чпу фрезер», хотя инструмент, нагрузка и результат у них разные. Класс станка определяется не ценой и не размером стола, а физическими признаками, по которым можно оценить, какое усилие резания он выдержит без упругой деформации.
- Станина и масса. Настольный станок — это лёгкая рама из алюминиевого профиля или сварная сталь, десятки килограммов, иногда сотни. Вертикальный обрабатывающий центр стоит на литой чугунной станине массой в несколько тонн: масса гасит вибрации, которые на лёгкой раме превращаются в рваную поверхность.
- Привод подач. На гравировальных станках встречаются зубчатый ремень и трапецеидальный винт с бронзовой гайкой. На центре стоит шарико-винтовая пара (ШВП) с преднатягом: люфт практически выбран, позиционирование повторяется от прохода к проходу.
- Шпиндель. Малые станки комплектуют высокооборотными шпинделями небольшой мощности: они хорошо режут на больших оборотах и слабо тянут на малых. Шпиндель центра рассчитан на большой крутящий момент и держит инструмент в стандартном конусе.
- Охлаждение и стружка. На центре есть подача СОЖ, закрытая рабочая зона и отвод стружки. На настольном станке стружку обычно сдувают воздухом или собирают пылесосом.
- Смена инструмента. Центр оснащён магазином и автосменой, поэтому деталь обрабатывается за один установ разными фрезами. На малом станке инструмент меняют вручную, а это потеря нулевой точки и лишняя погрешность.
Обработка деталей по чертежу на такой технике описана на странице фрезеровки на станках с ЧПУ. Для сравнения важно другое: настольный станок не «слабее в разы» по одному параметру, он уступает по совокупности признаков, и слабейший из них определяет итоговую точность.
Жёсткость: почему станина решает больше, чем мощность шпинделя
Усилие резания одно и то же для любого станка, если режим и материал одинаковы. Разница в том, сколько упругой деформации накопится в цепи станок — шпиндель — инструмент — деталь. Каждое звено прогибается под нагрузкой, деформации складываются, и итог виден как размер вне допуска или волны на поверхности.
Самое тонкое звено — сама фреза. Концевая фреза работает как консольная балка: её прогиб растёт пропорционально кубу вылета и падает пропорционально четвёртой степени диаметра. Увеличили вылет вдвое — прогиб вырос в восемь раз. Взяли фрезу диаметром 6 мм вместо 12 мм при том же вылете — прогиб вырос в шестнадцать раз. Поэтому на малом станке, где работают тонкими фрезами и глубоко, поверхность «плывёт» даже при хорошей точности приводов.
Мощный шпиндель на лёгкой раме ничего не решает: он повышает усилие, которое рама не в состоянии воспринять, и вибрации только нарастают. Жёсткая станина с умеренным шпинделем даёт лучший размер и лучшую поверхность, чем лёгкая рама с шпинделем вдвое мощнее. Отсюда и практическое правило технолога: при выборе станка под точную деталь смотрим сначала на массу и конструкцию станины, потом на привод, и только потом на кВт.
Шпиндель, инструмент и глубина реза: алюминий и сталь на малом станке
Режимы на настольном станке ограничивает не только жёсткость, но и характер самого шпинделя. Малые шпиндели — высокооборотные, с малым моментом на низких оборотах, а оптимальная скорость резания для стали требует именно момента, а не оборотов. К тому же малый диаметр фрезы, который приходится ставить, не даёт нужной подачи на зуб при допустимых оборотах.
- Алюминиевые сплавы. Материал мягкий, усилие резания невелико, высокие обороты как раз кстати. Малый станок берёт Д16Т, АМг6, АД31 лёгкими проходами, но алюминий склонен налипать на фрезу, а без отвода стружки и смазки залипшая стружка портит поверхность и ломает инструмент.
- Конструкционная сталь. Ст3, Ст45 режутся, но при малом моменте шпинделя работа идёт несколькими лёгкими проходами вместо одного, малым диаметром фрезы и низкой производительностью. Один проход, который центр делает за минуты, настольный станок растягивает на часы.
- Нержавеющая сталь. 12Х18Н10Т и AISI 304 упрочняются при резании: если фреза скользит по поверхности вместо того, чтобы снимать стружку, слой твердеет и следующий проход идёт по наклёпанному металлу. Для этого нужна жёсткая система станок — инструмент — деталь, и лёгкая рама её не даёт.
- Стружка и охлаждение. Без подачи СОЖ и нормального отвода стружки нагревается зона резания, а вместе с ней растёт износ фрезы и уходит размер.
Конкретные глубины и подачи здесь не приводятся сознательно: они определяются паспортом станка, диаметром и геометрией фрезы, вылетом и способом закрепления. Для одного и того же станка разница между «режет» и «сломал фрезу» лежит в этих деталях.
Класс станка, материал, допуск: что можно поручить каждому
Чтобы не разбирать станки по моделям, сведём типовые классы фрезерного станка с ЧПУ в одну справочную таблицу. Значения — ориентиры для типового класса, а не гарантия для любой конкретной модели.
| Класс станка | Материалы | Допуск на размер | Пригодность |
|---|---|---|---|
| Гравировальный, настольный (лёгкая рама, ремень или трапецеидальный винт) | Пластик, дерево, композиты, тонкий алюминий | Свободные размеры, квалитеты IT12 и грубее | Эскиз, макет формы, простая оснастка |
| Усиленный настольный или лёгкий портальный (ШВП, стальная рама) | Алюминий, латунь, мягкая конструкционная сталь малыми проходами | Средние квалитеты, порядка IT10–IT11; посадки не гарантируются | Прототип формы и сборки, единичные детали без ответственных посадок |
| Промышленный вертикальный обрабатывающий центр | Алюминиевые сплавы, углеродистая и легированная сталь, нержавейка, титан | Квалитеты IT7–IT9 на посадочных поверхностях при контроле измерением | Функциональный прототип, мелкосерийное производство, серия |
Из таблицы следует простая вещь. Нижние классы решают задачу формы, средний закрывает большинство прототипов, а всё, что содержит посадки и ответственные сопряжения, лежит на верхней строке. Мелкосерийное производство почти всегда упирается в тот же верхний класс: серия требует повторяемости, а её даёт масса станины, автосмена инструмента и стабильная привязка от детали к детали.
Допуск и шероховатость: что реально получается на малом станке
Инженер читает в паспорте станка «точность позиционирования» и ждёт такой же точности на детали. Это разные величины. Позиционирование — это то, насколько точно ось приходит в заданную точку без нагрузки. Размер детали — это результат позиционирования, прогиба инструмента, нагрева, износа фрезы и закрепления. Паспортное число на детали не получается никогда, и разрыв на малом станке больше, чем на центре.
- Люфт привода. Ремень и трапецеидальная пара дают мёртвый ход при реверсе, из-за которого размеры «по кругу» отличаются от размеров «по прямой».
- Биение шпинделя. Оно превращается в разбиение размера: фреза бьёт и режет шире номинала, а стенка получается с волной.
- Прогиб фрезы. Стенка после прохода получается конической: внизу толще, чем вверху.
- Нагрев. Алюминий расширяется около 23 мкм на метр на каждый градус. Деталь длиной 100 мм, нагретая на 10 °C, увеличивается примерно на 23 мкм — больше, чем допуск H7 на диаметре 20 мм.
- Повторное закрепление. Каждый переустанов — новая привязка, новая погрешность базы, а на малом станке это неизбежно при смене инструмента вручную.
- Износ инструмента. Затупившаяся фреза увеличивает усилие резания и уводит размер, особенно в стали.
По шероховатости по ГОСТ 2789 картина такая же. Ra 3,2 — обычный результат чистового фрезерования и в целом достижимая планка для малого станка при жёсткой обработке алюминия. Ra 1,6 требует чистового прохода с малым припуском на жёстком оборудовании и корректно подобранной фрезе. Ra 0,8 и ниже — отдельная операция: либо специальные режимы на центре, либо шлифовка, а не фрезерование по умолчанию.
Когда прототип можно сделать на малом станке
Малые станки хороши для того, для чего они созданы: быстро получить физическую форму. Если прототип отвечает на вопрос «помещается ли деталь в корпус» или «удобно ли её держать в руке», то настольный станок справляется с ним быстрее и дешевле, чем заказ на производстве. Проблемы начинаются, когда по прототипу пытаются судить о работоспособности серийной детали.
Перед тем как делать прототип на малом станке, проверьте пять пунктов:
- Цель прототипа. Форма, сборка или функция. Для формы и сборки малый станок подходит; для проверки функции под нагрузкой — только если материал и допуски совпадают с серийными.
- Материал. Прототип из алюминия или пластика не доказывает, что деталь из нержавеющей стали или титана можно изготовить в тех же размерах: обрабатываемость и усилие резания разные.
- Размер. Деталь помещается в рабочую зону с запасом на зажим и вылет инструмента. Если приходится увеличивать вылет, точность падает.
- Критичные допуски. Выпишите размеры с посадками и шероховатостью. Если такие есть, их проверку на малом станке нельзя считать проверкой серийной технологии.
- Что изменится в серии. Другие базы, другое закрепление, другой инструмент, а часто и другая последовательность операций. Чертёж перед серией пересматривают, и малый станок этот этап не заменяет.
Малый станок — рабочий инструмент для проверки формы. Он не заменяет проверку технологичности детали на том оборудовании, где её будут делать серийно.
Когда чертёж сразу отдают на промышленный обрабатывающий центр
Есть детали, для которых промежуточный этап на настольном станке — потеря времени: прототип не докажет ничего из того, что нужно проверить, а результат придётся переделывать. Признаки таких деталей собраны в таблице.
| Признак чертежа | Решение | Почему |
|---|---|---|
| Посадки по IT7 (H7/h6) и жёстче | Сразу ОЦ | Допуск 21 мкм на диаметре 20 мм лежит за пределами возможностей лёгкой рамы |
| Шероховатость Ra 1,6 и ниже | Сразу ОЦ | Нужен жёсткий чистовой проход, стабильные обороты и подача СОЖ |
| Нержавеющая сталь, титан, закалённые заготовки | Сразу ОЦ | Упрочнение при резании требует момента и жёсткости, которых у малого станка нет |
| Глубокие карманы, глубина заметно больше диаметра фрезы | Лучше ОЦ | Большой вылет даёт прогиб и вибрации, а стружку из глубины без СОЖ не вывести |
| Соосность и перпендикулярность нескольких поверхностей | Лучше ОЦ | Обработка за один установ с автосменой инструмента исключает накопление погрешности базы |
| Партия от десятка штук | Сразу ОЦ | Серия требует повторяемости и стабильного размера от детали к детали |
| Алюминий, свободные размеры, 1–3 шт., нужна форма | Малый станок допустим | Ответственных посадок нет, риск брака небольшой |
Если в вашем чертеже сошлось несколько признаков, шаг на малом станке пропускают. Для деталей из конструкционных и нержавеющих сталей есть отдельная страница фрезерной обработки стали, а для партий — мелкосерийное производство. Парк оборудования, на котором мы это делаем, описан на странице оборудования.
Для расчёта пришлите чертёж с допусками и шероховатостью в PDF и 3D-модель в STEP, укажите материал и количество. Технолог посмотрит признаки из таблицы, назовёт способ обработки, срок и стоимость — самый быстрый путь описан на странице расчёта по чертежу. Цена — от N ₽ за деталь, точная стоимость — по чертежу.