Содержание8
Чертёж на вал, втулку или ось готов, а вопрос «из чего точить» остаётся открытым. Возьмёте круг на размер больше, чем нужно, и заплатите за металл, который уйдёт в стружку. Возьмёте впритык, и после чернового прохода деталь окажется с чернотой на поверхности или изогнётся. Разберём, как выбирают заготовку под токарную обработку, как считается припуск на сторону и коэффициент использования металла и почему от заготовки зависит цена детали.
Коротко: припуск на сторону = (диаметр заготовки − диаметр детали) / 2, а диаметр заготовки берут ближайший больший из стандартного сортамента. Горячекатаный круг (ГОСТ 2590) дешевле за килограмм, но требует большего припуска. Калиброванный пруток (ГОСТ 7417) точнее и чище, поэтому черновой проход короче. Поковку или отливку выбирают, когда форма детали далека от цилиндра. Доля металла, дошедшая до детали, называется коэффициентом использования металла (КИМ), и чем он ниже, тем больше вы платите за стружку.
Из чего точат деталь: четыре типа заготовки и когда какой брать
На токарной обработке деталь получается из заготовки, которая по форме и размерам заведомо больше готовой. Разница между ними и есть припуск: слой металла, который снимет резец. Чем ближе заготовка к контуру детали, тем меньше стружки, но тем дороже и дольше её получить. Поэтому выбор всегда компромисс между ценой металла, машинным временем и сроком.
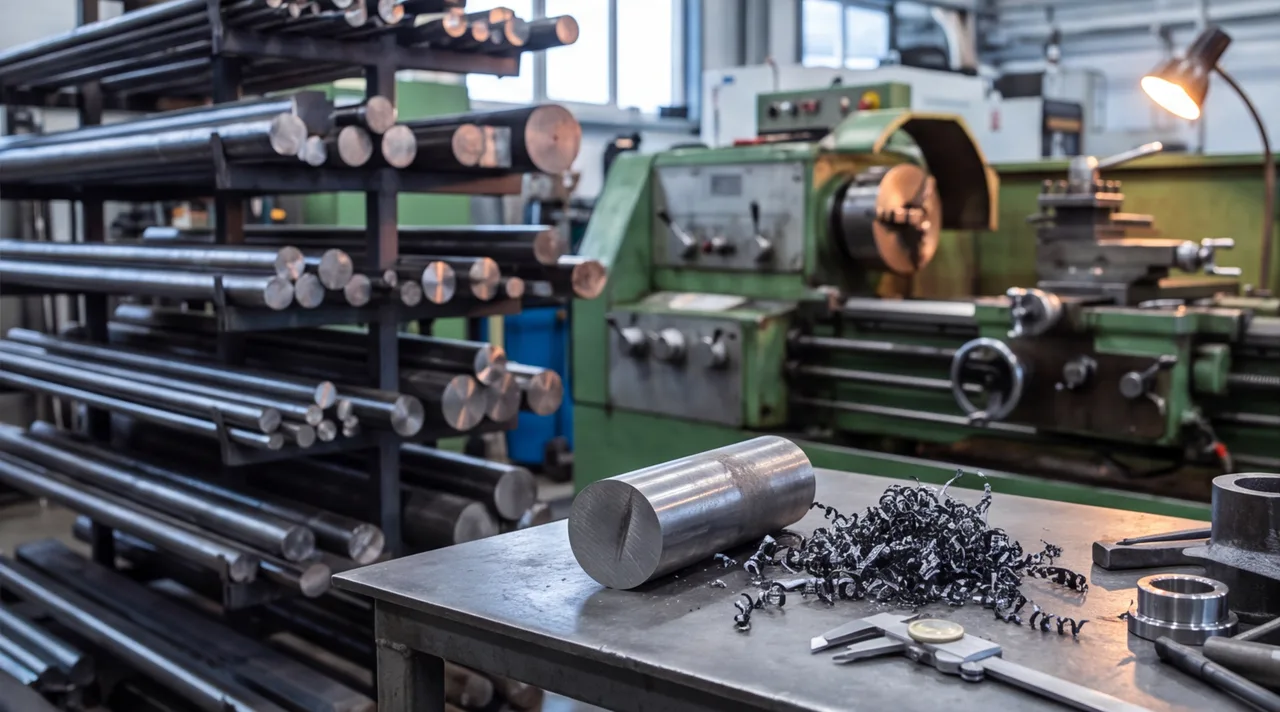
В запросах часто пишут «металлический стержень». В производстве под этим словом подразумевают пруток или круг: длинный цилиндр постоянного диаметра, от которого отрезают мерные куски. Для токарных деталей типа вал, ось, втулка, штуцер это заготовка по умолчанию. Для всего остального есть поковка и отливка.
| Тип заготовки | Когда выбирают | Точность по диаметру | Главное ограничение |
|---|---|---|---|
| Горячекатаный круг, ГОСТ 2590 | Валы и оси без жёстких допусков, крупные диаметры, единичные и малые партии | Невысокая, заметный разброс | Окалина, кривизна, большой припуск и остаточные напряжения |
| Калиброванный пруток, ГОСТ 7417 | Точные детали малого и среднего диаметра, серии, подача прутка через шпиндель | Высокая, допуски существенно уже, чем у горячекатаного | Дороже за килограмм, сортамент ограничен по диаметру |
| Поковка (свободная или штампованная) | Ступенчатые валы с большим перепадом диаметров, диски, фланцы, зубчатые заготовки | Низкая по контуру, припуск задан по стандарту на поковки | Оснастка, срок изготовления, смысл появляется на серии |
| Отливка | Корпуса, крышки, детали со сложной внутренней полостью | Низкая, зависит от способа литья | Литейная оснастка, пористость и раковины в литом металле |
Горячекатаный круг и калиброванный пруток: сортамент, точность, марки
Оба вида проката выглядят как обычный круглый пруток, но ведут себя на станке по-разному. Разница в способе изготовления: горячекатаный круг прокатывают в горячем состоянии, калиброванный затем протягивают через калибр (волочение) или обтачивают и полируют. Отсюда все остальные различия.
- Поверхность. У горячекатаного круга поверхность покрыта окалиной, под ней лежит обезуглероженный слой: сталь у поверхности потеряла углерод и стала мягче. Это слой нужно снять целиком, иначе резьба, шейка под подшипник или поверхность под закалку получат неоднородную твёрдость. У калиброванного прутка поверхность чистая и гладкая.
- Точность диаметра. У горячекатаного круга разброс диаметра и овальность заметно больше. Калиброванный пруток держит диаметр в узком допуске, поэтому его иногда вообще не обтачивают по наружной поверхности, если допуск на детали не жёстче допуска на прутке. Конкретные поля допусков смотрите в самом ГОСТ 7417 и в ГОСТ 2590: у обоих стандартов есть несколько классов точности.
- Стоимость за килограмм. Калиброванный пруток дороже, потому что прошёл дополнительную операцию. Но за килограмм цену платят не за всю деталь: смотрите, сколько металла окажется в стружке (об этом ниже).
- Диаметры. Сортамент горячекатаного круга шире, включая крупные диаметры. Калиброванный пруток выпускают в более узком диапазоне, и для больших диаметров его приходится заменять горячекатаным кругом или поковкой.
- Подача через шпиндель. На токарных автоматах и станках с прутковым автоподатчиком пруток идёт сквозь шпиндель. Его диаметр не может превышать проход шпинделя, и он должен быть достаточно ровным. Кривой горячекатаный круг для такой подачи почти не годится.
Марка стали задаёт выбор проката. Общий стандарт на качественные углеродистые стали — ГОСТ 1050 (сталь 45, сталь 20), на легированные — ГОСТ 4543 (40Х, 30ХГСА), на автоматные — ГОСТ 1414. Автоматные стали с серой и свинцом хорошо ломают стружку и идут в калиброванном виде под массовую обработку на автоматах. Легированные марки часто заказывают и горячекатаными, и калиброванными, а нержавеющие аустенитные и жаропрочные чаще берут калиброванными или в виде кованого прутка: их дорого и тяжело точить с лишним припуском.
Практический вывод для заказчика: чем жёстче допуск и чем длиннее серия, тем чаще выигрывает калиброванный пруток. Чем крупнее диаметр и меньше тираж, тем чаще подходит горячекатаный круг. Если диаметр прутка сортаментом не закрыт, идёт поковка.
Поковка и отливка: когда пруток уже не подходит
Пруток универсален, но он цилиндр. Когда деталь на цилиндр не похожа, из круга придётся срезать почти всё лишнее. Тогда заготовку делают близкой к форме детали.
Признаки того, что нужна не пруток:
- Ступенчатый вал с большим перепадом диаметров. Если шейка вдвое тоньше фланца, при точении из круга в стружку уходит больше половины металла. Штампованная поковка повторяет ступени.
- Фланец или диск большого диаметра при малой высоте. Круглый пруток такого диаметра дорог, а кусок, отрезанный от него, почти целиком превращается в стружку по торцу и по периметру.
- Корпус со сложной внутренней полостью. Расточить полость из сплошного металла можно, но это часы машинного времени и горы стружки. Отливка получает полость сразу.
- Серия, окупающая оснастку. Штамп и модель стоят денег. Порог зависит от детали и от стоимости оснастки, поэтому универсальной цифры тиража нет: считают по конкретному чертежу.
Припуски и допуски на поковки регламентирует ГОСТ 7505 (штампованные стальные поковки), на отливки — ГОСТ Р 53464. В них припуск на механическую обработку задан в зависимости от размеров, массы и класса точности. Для поковки это, как правило, несколько миллиметров на сторону, но точное значение берут из стандарта под ваш класс.
Честные минусы: поковка и отливка добавляют срок, потому что нужна оснастка и очередь у кузнечного или литейного производства. Литой металл может содержать раковины и пористость, которые вскрываются только после снятия корки, и заготовка идёт в брак после нескольких операций. Если серия небольшая, выгоднее заказать деталь из круга и токарной обработкой получить готовый профиль, даже когда доля стружки выше.
Припуск на сторону: как подобрать диаметр прутка под диаметр детали
Припуск на сторону считается просто: z = (Dзаготовки − Dдетали) / 2. Диаметр заготовки берут не «с запасом на глаз», а из стандартного сортамента. Алгоритм такой:
- Найти в сортаменте ближайший диаметр больше диаметра детали.
- Посчитать припуск на сторону по формуле.
- Проверить, что этого припуска хватает на разброс диаметра прутка, его кривизну и дефектный слой (окалину и обезуглероженный слой у горячекатаного круга).
- Если не хватает, взять следующий по сортаменту диаметр.
| Диаметр детали, мм | Круг ГОСТ 2590, мм | Припуск на сторону, мм | Пруток ГОСТ 7417, мм | Припуск на сторону, мм |
|---|---|---|---|---|
| 10 | 12 | 1,0 | 11 | 0,5 |
| 20 | 22 | 1,0 | 21 | 0,5 |
| 30 | 32 | 1,0 | 32 | 1,0 |
| 40 | 42 | 1,0 | 42 | 1,0 |
| 50 | 52 | 1,0 | 52 | 1,0 |
| 80 | 85 | 2,5 | 85 | 2,5 |
Из таблицы видно, что в сортаменте есть «дыры». Для детали 30 мм нет калиброванного прутка 31 мм, ближайший 32 мм, и припуск сразу удваивается по сравнению с деталью 20 мм. То же с диаметром 80 мм: ближайший больший стандартный размер даёт 2,5 мм на сторону. Поэтому иногда дешевле слегка изменить диаметр детали, если это допустимо конструкцией, чтобы он лёг на сортамент, чем резать лишние миллиметры.
Формула не учитывает всё, что делает припуск недостаточным. Длинный горячекатаный вал приходит с кривизной, и она забирает часть припуска: чтобы выправить ось, резец снимает металл с одной стороны больше, чем с другой. Поэтому 1 мм на сторону у горячекатаного круга — это нижняя граница для короткой детали, а на длинном валу технолог возьмёт следующий диаметр. Верно и обратное: у калиброванного прутка с чистой гладкой поверхностью припуск можно оставить минимальным, и чистовой проход выполняет почти всю работу. Об этом мы говорим на странице чистовой токарной обработки.
Коэффициент использования металла: формула и пример расчёта
Коэффициент использования металла показывает, какая доля заготовки осталась в детали: КИМ = масса детали / масса заготовки. КИМ 0,54 означает, что 54 % металла ушло в деталь, а 46 % — в стружку и отход. Заказчик платит за всю заготовку, а стружка сдаётся в лом по цене заметно ниже цены проката, так что низкий КИМ напрямую добавляет к цене детали.
Массу цилиндра считают по объёму и плотности: m = π · D² / 4 · L · ρ. Для конструкционных сталей плотность принимают около 7,85 г/см³. Пример: ступенчатый вал из стали 45, диаметр 40 мм на длине 60 мм и диаметр 30 мм на длине 80 мм, общая длина 140 мм. Заготовка — горячекатаный круг диаметром 42 мм.
Считаем по шагам. Объём детали: π/4 · 40² · 60 = 75 400 мм³ плюс π/4 · 30² · 80 = 56 500 мм³, всего около 131 900 мм³. Масса детали при плотности 7,85 г/см³ около 1,04 кг. Длина заготовки: 140 мм детали, 3 мм на подрезку торцов, 3 мм на отрезку и 30 мм хвостовика, итого 176 мм. Объём заготовки диаметром 42 мм и длиной 176 мм: около 243 800 мм³, масса около 1,91 кг. КИМ = 1,04 / 1,91 ≈ 0,54.
Теперь возьмём для той же детали круг диаметром 45 мм: в сортаменте он есть, и такой размер иногда выбирают «на всякий случай».
| Заготовка | Масса заготовки, кг | В стружку, кг | КИМ |
|---|---|---|---|
| Круг ⌀42 × 176 мм | 1,91 | 0,88 | 0,54 |
| Круг ⌀45 × 176 мм | 2,20 | 1,16 | 0,47 |
На одной детали разница выглядит малой. На партии в несколько сотен штук она превращается в килограммы лишнего проката и в часы лишнего чернового прохода.
Почему заготовка меняет цену детали: стружка и время чернового прохода
Цена токарной детали складывается из нескольких статей, и выбор заготовки влияет сразу на несколько из них.
- Металл. Вы платите за массу заготовки, а не за массу детали. Из этой суммы вычитается лишь небольшой возврат за стружку, потому что лом стоит дешевле проката.
- Время чернового прохода. Чем толще снимаемый слой, тем больше проходов нужно сделать, и тем дольше станок занят. Черновой проход снимает основную часть припуска, а чистовой лишь доводит размер и шероховатость. Подробнее о нём на странице черновой токарной обработки.
- Износ инструмента. Резец, который снимает окалину и обезуглероженный слой у горячекатаного круга, изнашивается быстрее, чем резец по чистой калиброванной поверхности. Прерывистый рез по кривому прутку добавляет ударную нагрузку.
- Потеря длины. Хвостовик в патроне, отрезка и подрезка торцов не попадают в деталь, но входят в массу заготовки. На коротких деталях эта доля особенно заметна.
Из этого следует вывод, который неочевиден при сравнении прайсов: дешёвая за килограмм заготовка может выйти дороже готовой детали. Горячекатаный круг с большим припуском стоит меньше калиброванного прутка, но добавляет стружки и время прохода. На единичной детали и крупном диаметре так почти всегда выгоднее: калиброванного прутка большого диаметра нет или он слишком дорог. На серии малых диаметров картина обратная: выигрывает пруток, который почти не требует чернового прохода. Обещать экономию в процентах без чертежа нельзя: считают конкретную деталь и конкретную серию.
Внутренние напряжения в горячекатаном прокате: почему деталь «ведёт» после снятия слоя
Предупреждение, которое стоит прочитать до заказа деталей с жёсткими допусками. Прокат неоднородно охлаждается: поверхность остывает раньше сердцевины. В сечении остаются внутренние напряжения, которые в исходной заготовке уравновешены. Пока металл целый, вы их не видите.
- Прокат неравномерно остывает после прокатки.
- В сечении фиксируются напряжения: на поверхности одни, в сердцевине другие.
- Черновой проход снимает наружный слой и нарушает равновесие.
- Напряжения перераспределяются, и металл деформируется.
- Длинный вал изгибается, тонкая втулка становится овальной, деталь уходит из допуска на прямолинейность и круглость.
Как с этим борются. Первый способ — разделить обработку на черновую и чистовую и дать заготовке «отдохнуть» между ними. Второй — снять напряжения термообработкой после чернового прохода. Режимы зависят от марки стали, поэтому их назначает технолог по чертежу. Третий — оставить после чернового прохода небольшой припуск и снять его чистовым проходом уже на стабильной детали. Об этой связке черновой и чистовой обработки мы пишем на странице токарных работ.
Не считайте, что калиброванный пруток застрахован от проблемы. Напряжения есть и в нём: их оставляет волочение, и лежат они в поверхностном слое. Ведёт калиброванный пруток иначе. Классический пример: вал выточен, на нём фрезеруют шпоночный паз, и вал после этого изгибается, потому что слой с напряжениями частично удалён с одной стороны. Если у детали жёсткий допуск на прямолинейность, скажите об этом в запросе: технологу придётся выбирать заготовку и маршрут, а не просто подбирать диаметр.
Что указать в запросе на токарную обработку: марка, диаметр, длина, серия
Чтобы посчитать заготовку и цену, технологу нужен минимальный набор данных. Ниже список того, что стоит приложить, и зачем каждая позиция нужна.
- Чертёж или эскиз с допусками и шероховатостью. По допускам решается, хватит ли калиброванного прутка, нужен ли чистовой проход и где ставить припуск.
- Марка материала и стандарт. Марка стали задаёт и тип проката, и режимы резания. «Сталь» без марки цену не определяет.
- Диаметр и длина готовой детали. От них считается ближайший диаметр по сортаменту, припуск на сторону и длина заготовки с учётом отрезки.
- Размер серии и повторяемость заказов. Серия влияет на выбор между прутком, поковкой и отливкой, а повторяющийся заказ позволяет один раз подобрать оснастку.
- Термообработка и покрытие. Закалка меняет форму детали и требует припуска под шлифовку, а покрытие добавляет толщину слоя, которую нужно учесть в размерах.
- Чья заготовка. Если у вас есть свой металл, укажите его марку, диаметр и состояние поверхности. Если нет, заготовку подберём мы.
- Сроки. Поковка и отливка требуют времени на оснастку, а прокат обычно можно взять со склада.
Пришлите чертёж или 3D-модель на расчёт по чертежу: технолог подберёт заготовку, посчитает припуск и КИМ, назовёт стоимость и срок. Если серия повторяющаяся или деталь нестандартная по форме, откройте страницу изготовления деталей по чертежам и укажите это в запросе: решение о заготовке выгоднее принять до запуска, чем после первой партии.