Содержание8
Чертёж на вал или втулку один, а заготовку под него можно взять тремя способами — и цена детали, время на станке и стабильность размера от штуки к штуке у них будут разными. Металлический стержень из горячекатаного круга, калиброванный пруток и серебрянка отличаются допуском по диаметру, кривизной, состоянием поверхности и припуском, который придётся снять. Разберём, сколько металла уходит в стружку и когда переплата за калиброванный круг окупается, а когда нет.
Коротко: горячекатаный круг (ГОСТ 2590) дешёв за килограмм, но требует припуска на сторону от 1 мм на малых диаметрах и до нескольких миллиметров на больших — под окалину, обезуглероженный слой и кривизну. Калиброванный (ГОСТ 7417, квалитеты h9–h11) сокращает припуск в 2–3 раза и особенно выгоден на партии и на прутковом податчике. Серебрянка (ГОСТ 14955) нужна, когда размер и прямолинейность заготовки идут в деталь почти как есть. На больших диаметрах и в штучных заказах чаще выигрывает горячекатаный.
Три вида проката под токарку: что именно вы покупаете
Общий обзор сортамента здесь не повторяем — разберём только то, что меняется в токарной обработке от вида проката к виду.
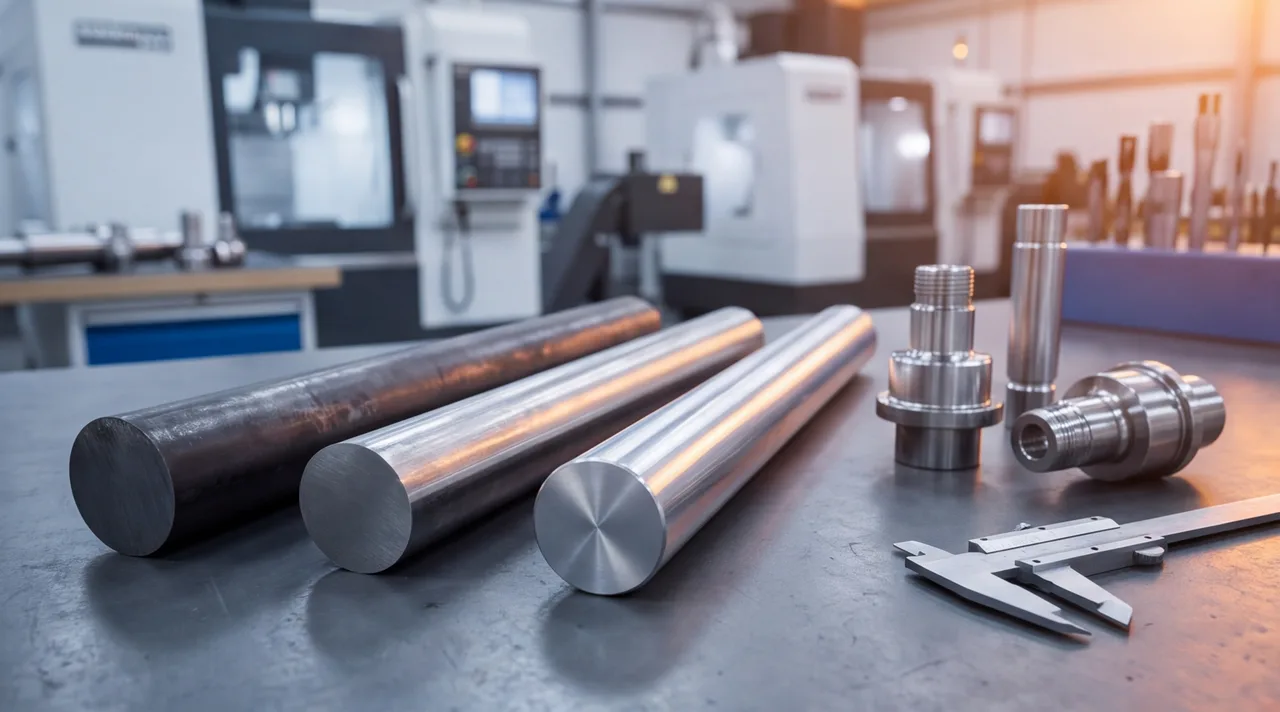
- Горячекатаный круг (ГОСТ 2590) — пруток, прокатанный в горячем состоянии и остывший на воздухе. Поверхность тёмная, с окалиной, диаметр держится в поле допуска проката, а не в квалитете. Самый широкий диапазон диаметров и самая низкая цена за килограмм.
- Калиброванный круг (ГОСТ 7417) — тот же пруток, протянутый в холодном состоянии через калибрующую волоку. Окалины нет, поверхность светлая и гладкая, диаметр укладывается в квалитеты h9–h11. Диаметры ограничены примерно сотней миллиметров.
- Шлифованный круг, серебрянка (ГОСТ 14955) — пруток, прошедший шлифовку или полировку: блестящая поверхность, низкая шероховатость, малая кривизна. Дороже остальных, берут его под конкретную задачу.
Следствие для заказчика одно: заготовка определяет, сколько металла надо снять до чертёжного размера и с какой точностью он приходит на станок. Вал Ø30 из горячекатаного и из калиброванного прутка — один чертёж, но два разных технологических маршрута.
Допуски и кривизна: h9–h11 против «как прокатали»
Главное различие — точность по диаметру. Калиброванный и шлифованный прокат поставляют в квалитетах: на Ø30 поле допуска h9 равно 0,052 мм, h10 — 0,084 мм, h11 — 0,13 мм. У горячекатаного круга квалитета нет: диаметр лежит в поле допуска проката по ГОСТ 2590, которое на том же Ø30 в несколько раз шире h11.
| Вид проката | ГОСТ | Точность по диаметру | Кривизна | Поверхность | Диаметры, мм |
|---|---|---|---|---|---|
| Горячекатаный | 2590 | поле допуска проката, заметно шире h11 | выше всех | окалина, обезуглероженный слой | 5–270 |
| Калиброванный | 7417 | h9–h11 (Ø30: 0,052–0,13 мм) | ниже, чем у горячекатаного | светлая, без окалины | 3–100 |
| Шлифованный (серебрянка) | 14955 | h9–h11, шероховатость ниже | самая малая | блестящая, шлифованная | до 100 |
Кривизна прячется в припуске, пока деталь короткая. С ростом длины стрела прогиба заготовки становится заметной на глаз: пруток бьёт в патроне и в центрах, и слой снимается неравномерно.
Отсюда правило для чертежа: h7 и точнее из калиброванного прутка без чистовой обработки не получить. Допуск h7 на Ø30 — 0,021 мм, заготовка h11 даёт 0,13 мм. Заготовка задаёт только исходный размер и припуск, точность придаёт станок.
Припуск на сторону по диаметрам: какая заготовка выгоднее под партию
Припуск на сторону — слой, который надо снять с радиуса заготовки до чертёжного размера. У горячекатаного круга он складывается из допуска проката в плюс, кривизны, окалины с обезуглероженным слоем и запаса на чистовой проход. У калиброванного первые три почти исчезают. Значения ниже — ориентиры цеха для стали, а не норма ГОСТ: они зависят от длины детали, класса точности проката и последующей обработки.
| Диаметр детали, мм | Припуск, горячекатаный, мм | Припуск, калиброванный, мм | В стружку, гор. / калибр., % | Штучный заказ | Серия и повтор |
|---|---|---|---|---|---|
| 10 | 0,8–1,0 | 0,3–0,5 | ≈28 / ≈14 | калиброванный | калиброванный |
| 20 | 1,0–1,5 | 0,4–0,6 | ≈21 / ≈9 | по наличию | калиброванный |
| 30 | 1,5–2,0 | 0,5–0,8 | ≈20 / ≈8 | по наличию | калиброванный |
| 50 | 2,0–3,0 | 0,8–1,0 | ≈17 / ≈7 | горячекатаный | по расчёту |
| 80 | 3,0–4,0 | 1,0–1,5 | ≈15 / ≈6 | горячекатаный | горячекатаный, при повторе — по расчёту |
| 100 | 4,0–5,0 | 1,2–1,8 | ≈16 / ≈6 | горячекатаный | горячекатаный |
Смотрите на столбец «в стружку». На Ø10 горячекатаный превращает в стружку почти треть купленного металла, калиброванный — седьмую часть. На Ø100 доли уже сопоставимы, зато в абсолютной массе на метре длины это больше десяти килограммов против четырёх, а калиброванного прутка такого диаметра может не оказаться на складе, и стоит он заметно дороже.
Граница выбора идёт по диаметру и по серийности: чем меньше диаметр и стабильнее повторяемость заказа, тем сильнее выигрывает калиброванный. На штучный заказ ориентируйтесь на наличие: ближайший больший диаметр горячекатаного круга часто проще и быстрее, чем ждать калиброванный нужного размера. Для серийных валов и втулок пруток закладывается в мелкосерийное производство ещё на этапе расчёта.
Что происходит с прутком, когда снимают слой металла
В любом прутке есть остаточные напряжения. У горячекатаного они остаются от неравномерного остывания: поверхность остыла быстрее сердцевины. У калиброванного — от волочения, которое сильнее деформирует поверхностную зону. Пока пруток целый, напряжения уравновешены, и он лежит ровно. Стоит снять слой несимметрично — фрезеровкой шпоночного паза, лыской, обточкой ступени с одной стороны — равновесие нарушается, и заготовка изгибается. Поэтому вал после паза «ведёт», хотя до него был прямым.
У горячекатаного круга есть и своя проблема — обезуглероженный слой, мягкий металл с пониженным содержанием углерода на поверхности. Окалина твёрдая и абразивная, изнашивает пластину, поэтому первый проход надо вести под корку достаточной глубиной, а не скользить по ней. Обезуглероженный слой снимают целиком, особенно если деталь потом закаливают: остатки слоя не наберут твёрдость.
Если деталь чувствительна к короблению, работают три приёма: снимать слой симметрично, а пазы и лыски делать после основной обточки; для длинных и точных деталей разделять черновую и чистовую обработку, при необходимости добавляя между ними отпуск для снятия напряжений; оставлять припуск под чистовой проход, чтобы убрать то, что деталь «увела». Калиброванный прокат и отпуск напряжения снижают, но не устраняют полностью: коробление — свойство любой заготовки, вопрос лишь в том, на каком этапе её «отпускают».
Как заготовка влияет на цену детали
Цена детали складывается не только из цены килограмма проката. Заготовка меняет четыре статьи:
- Металл. Масса заготовки, умноженная на цену килограмма. Калиброванный дороже за килограмм, но масса заготовки у него меньше.
- Стружка. Разница масс заготовки и детали. Металл куплен по цене проката, а вернётся стружкой по цене отходов.
- Время черновых проходов. Припуск делится на глубину резания за проход: больше припуск — больше проходов и длиннее цикл черновой токарной обработки.
- Износ инструмента. Окалина, обезуглероженный слой и неравномерный съём из-за кривизны быстрее изнашивают пластины.
Условный пример — иллюстрация, не прайс: валик Ø30 × 100 мм из стали 45, масса готовой детали около 0,55 кг. Горячекатаный Ø34 (по 2 мм на сторону) даёт заготовку 0,71 кг, в стружку уходит около 0,16 кг. Калиброванный Ø32 (по 1 мм, ближайший размер из ряда) — 0,63 кг заготовки и около 0,08 кг стружки. Пусть килограмм горячекатаного стоит условные 100 ₽, а калиброванного на четверть дороже: металл обойдётся примерно в 71 и 79 ₽, переплата около 8 ₽. Лишний проход по валу длиной 100 мм с подводом и отводом занимает 30–40 секунд станка, то есть 8–10 ₽ при ставке от 950 ₽ в час.
Вышла почти ничья, и это честный результат: на одиночной детали такого размера металл и машинное время примерно уравновешивают друг друга. Перевес на сторону калиброванного дают вещи, которых в этой арифметике не видно: износ пластин на окалине, предсказуемый диаметр от прутка к прутку и отсутствие подстройки первого прохода в серии. Выигрыш по времени растёт с длиной детали, а на больших диаметрах переплата за килограмм умножается на большую массу. Точную цену считаем токарной обработки стали по чертежу.
Когда переплата за калиброванный прокат окупается
Калиброванный круг выгоднее горячекатаного, когда выполняется большая часть условий из списка:
- Партия от десятков штук и повторяющийся заказ — стабильный диаметр сокращает подстройку и брак.
- Работа на прутковом податчике. Пруток проходит через шпиндель и направляющую втулку: кривизна и разброс диаметра дают вибрацию и заклинивание, а горячекатаный прокат с окалиной в податчик, как правило, не пускают.
- Малый диаметр — доля стружки у горячекатаного слишком велика.
- Поверхность по чертежу близка к размеру заготовки, и наружный диаметр можно снять минимально.
- Автоматная сталь А12 — её чаще всего поставляют именно калиброванной и точат на автоматах.
Есть и обратный список. Горячекатаный проще и дешевле, когда:
- диаметр большой, калиброванный на такой размер не всегда есть и заметно дороже за килограмм;
- заказ штучный, и ближайший больший горячекатаный пруток есть в наличии;
- деталь снимает почти всё сечение — втулка с большим отверстием или вал с резким перепадом диаметров: экономия на наружном припуске теряется.
Для сталь 45 (ГОСТ 1050) выбор между двумя видами проката — почти чисто экономический. Стоит помнить, что калиброванный пруток нагартован волочением, и его механические свойства отличаются от горячекатаного: если чертёж требует определённой твёрдости, её задаёт термообработка, а не вид проката.
Серебрянка: когда шлифованный круг оправдан
Серебрянка — калиброванный пруток, прошлифованный или полированный, обычно инструментальных и качественных конструкционных сталей. Она нужна там, где размер и прямолинейность заготовки идут в изделие почти без обработки: оси, пальцы, толкатели, штоки. Если посадочный диаметр по чертежу совпадает с диаметром проката в квалитетах h9–h11, токарной операции остаются торцы, канавка, фаска и резьба на конце.
Оправдана серебрянка и тогда, когда деталь короткая и нужна ровная блестящая поверхность без дополнительной шлифовки.
Лишняя переплата — на ступенчатом валу, где все диаметры всё равно точатся в размер, и там, где чертёж требует h6–h7: шлифованный прокат такую точность не даст. Заготовка не заменяет чистовую обработку и шлифовку детали. После закалки размеры и форма меняются, и рассчитывать, что серебрянка сохранит заводской диаметр, нельзя.
Что указать в заявке, чтобы заготовку выбрали правильно
Выбор проката — задача технолога, но ему нужны исходные данные. В заявке пригодятся:
- Марка стали и ГОСТ, например сталь 45 по ГОСТ 1050 и состояние поставки, если оно важно;
- размер партии и повторяемость — разовый заказ или регулярный;
- квалитеты и шероховатость по чертежу с указанием, на каких поверхностях они критичны;
- требования к термообработке — до или после точения, какая твёрдость;
- допустимость замены вида проката и нужен ли сертификат на металл.
Типичные ошибки заявки: заказывают заготовку вместо детали («нужен калиброванный круг Ø30 h11», хотя нужен вал h7) и не пишут ничего о серии, из-за чего технолог считает штучный вариант.
Пришлите чертёж на расчёт по чертежу — технолог подберёт вид проката под вашу партию и точность и покажет разницу в цене. Если деталь стальная и точится из круга, ориентиры по срокам и допускам собраны на странице токарной обработки стали.