Содержание8
Чертёж требует Ra 1.6, деталь на ощупь кажется гладкой — но чем это подтвердить, если заказчик не может приложить к детали эталонный образец с известным значением Ra? Разные подрядчики проверяют шероховатость по-разному: один сравнивает поверхность на глаз с эталонной пластиной, другой снимает число профилометром, а для сложной геометрии годится только бесконтактный метод. Разбираем, чем эти три способа отличаются по точности, когда какого достаточно и что вправе требовать в протоколе контроля, если чертёж указывает конкретный класс шероховатости.
Коротко: для большинства чертежей достаточно контактного профилометра — он даёт число Ra или Rz прямо в протокол. Образцы сравнения годятся только для входного контроля грубых классов и не подтверждают точное значение. Мягкие покрытия, тонкостенные детали и сложную 3D-геометрию проверяют бесконтактным оптическим методом — игла профилометра может их повредить. Знак шероховатости с кружком на чертеже запрещает удаление слоя материала при обработке.
Зачем нормируют шероховатость поверхности и как она связана с работой детали
Шероховатость поверхности — это совокупность микронеровностей, которые остаются на детали после любой механической обработки: след режущей кромки, шаг подачи, вибрация станка, износ инструмента. Даже отполированная «под зеркало» поверхность неровная — просто высота неровностей там измеряется долями микрометра, а не десятками.
От высоты и формы этих неровностей напрямую зависит, как деталь работает в узле. Посадка — зазор или натяг между валом и отверстием фактически меняется на величину гребней и впадин профиля, и слишком грубая поверхность «съедает» расчётный натяг. Износ — трущиеся пары с грубым профилем изнашиваются в разы быстрее: гребни срезаются в первые часы работы, а продукты износа сами работают как абразив. Усталостная прочность — глубокие риски на валу или оси становятся концентраторами напряжений и очагом усталостной трещины задолго до расчётного ресурса. Герметичность — уплотнение по валу или фланцу держит масляную плёнку только в узком диапазоне шероховатости: слишком гладкая поверхность плёнку не удерживает, слишком грубая пропускает жидкость по рискам.
Поэтому конструктор указывает не «почище», а конкретное число параметра Ra или Rz по ГОСТ 2789-73 — стандарту, который определяет сами параметры шероховатости и их числовые значения.
Как шероховатость обозначают на чертеже: знаки Ra и Rz по ГОСТ 2.309
На чертеже шероховатость обозначают условным знаком по ГОСТ 2.309-73 — той самой «галочкой» рядом с числом, которая ставит обозначение шероховатости на чертеже. У знака три варианта, и путать их нельзя.
Простой знак без дополнительных элементов означает, что способ обработки поверхности конструктор не оговаривает — подрядчик вправе точить, фрезеровать или шлифовать любым способом, лишь бы получить нормируемое значение Ra или Rz. Знак с кружком внутри означает, что поверхность должна быть образована без удаления слоя материала — то есть оставлена в состоянии поставки заготовки: литьё, штамповка, прокат, сварка. Резать или фрезеровать такую поверхность нельзя, даже «для красоты» — это уже другая поверхность с другой историей нагружения. Знак с горизонтальной чертой над собой, наоборот, требует обязательного удаления слоя материала — точения, фрезерования, шлифования.
Путаница между простой галочкой и знаком с кружком — частая причина спора при приёмке партии: снабженец видит на чертеже кружок и вправе завернуть деталь, если исполнитель прошёлся резцом по литой поверхности, которую чертёж требовал оставить нетронутой.
Параметры шероховатости: чем Ra отличается от Rz и когда указывают что
Ra — среднее арифметическое отклонение профиля: прибор измеряет высоту неровностей вдоль всей базовой длины и усредняет её. Это устойчивый параметр — единичный дефект профиля, одна глубокая риска от забоины или соринки под резцом, почти не сдвигает среднее значение, поэтому Ra хорошо описывает поверхность в целом.
Rz — высота неровностей профиля по десяти точкам: прибор берёт пять самых высоких выступов и пять самых глубоких впадин на базовой длине и усредняет отдельно по ним. В отличие от Ra, параметр Rz чувствителен именно к редким глубоким рискам — одна забоина заметно поднимет Rz, даже если остальная поверхность идеально ровная.
Отсюда практический вывод. Для большинства обработанных поверхностей — посадочных мест, направляющих, привалочных плоскостей — нормируют Ra: усреднённая картина важнее единичных дефектов. Для уплотнительных поверхностей, поверхностей под манжету или сальник, для деталей, работающих на усталость, чаще нормируют Rz — там как раз важно, нет ли редкой глубокой риски, которая станет очагом протечки или трещины, даже если среднее Ra в норме. На чертеже оба параметра не дублируют друг друга: если указан Ra, это не значит, что Rz «в несколько раз больше» по фиксированному коэффициенту — соотношение зависит от формы профиля и метода обработки, и для ответственного узла конструктор указывает именно тот параметр, который контролирует нужное свойство.
Классы шероховатости и таблица соответствия Ra и Rz по ГОСТ 2789-73
ГОСТ 2789-73 делит шероховатость на 14 классов — от первого, самой грубой обдирочной поверхности, до четырнадцатого, зеркальной доводки. Каждому классу соответствует диапазон значений Ra и Rz и характерный способ обработки, которым этот диапазон обычно достигается.
| Класс | Ra, мкм | Rz, мкм | Типовая обработка |
|---|---|---|---|
| 1 | до 80 | до 320 | обдирка, черновое строгание |
| 2 | до 40 | до 160 | черновое точение, фрезерование |
| 3 | до 20 | до 80 | получистовое точение, фрезерование |
| 4 | до 10 | до 40 | получистовое точение, развёртывание |
| 5 | до 5 | до 20 | чистовое точение, фрезерование |
| 6 | до 2,5 | до 10 | чистовое точение, получерновое шлифование |
| 7 | до 1,25 | до 6,3 | чистовое шлифование, точное развёртывание |
| 8 | до 0,63 | до 3,2 | чистовое шлифование |
| 9 | до 0,32 | до 1,6 | тонкое шлифование, хонингование |
| 10 | до 0,16 | до 0,8 | тонкое шлифование, точное хонингование |
| 11 | до 0,08 | до 0,4 | суперфиниш, притирка |
| 12 | до 0,04 | до 0,2 | притирка, доводка |
| 13 | до 0,02 | до 0,1 | тонкая доводка, полирование |
| 14 | до 0,01 | до 0,05 | зеркальная доводка, полирование |
Класс 3 из таблицы — это грубое точение или фрезерование, которое снабженцы чаще всего путают при пересчёте старого обозначения: в чертежах советского образца встречается запись «▽3» вместо числового значения Ra 10–20 мкм, и такое соответствие нужно проверять по таблице, а не на глаз.
Визуально-тактильный метод: образцы сравнения и где его точности достаточно
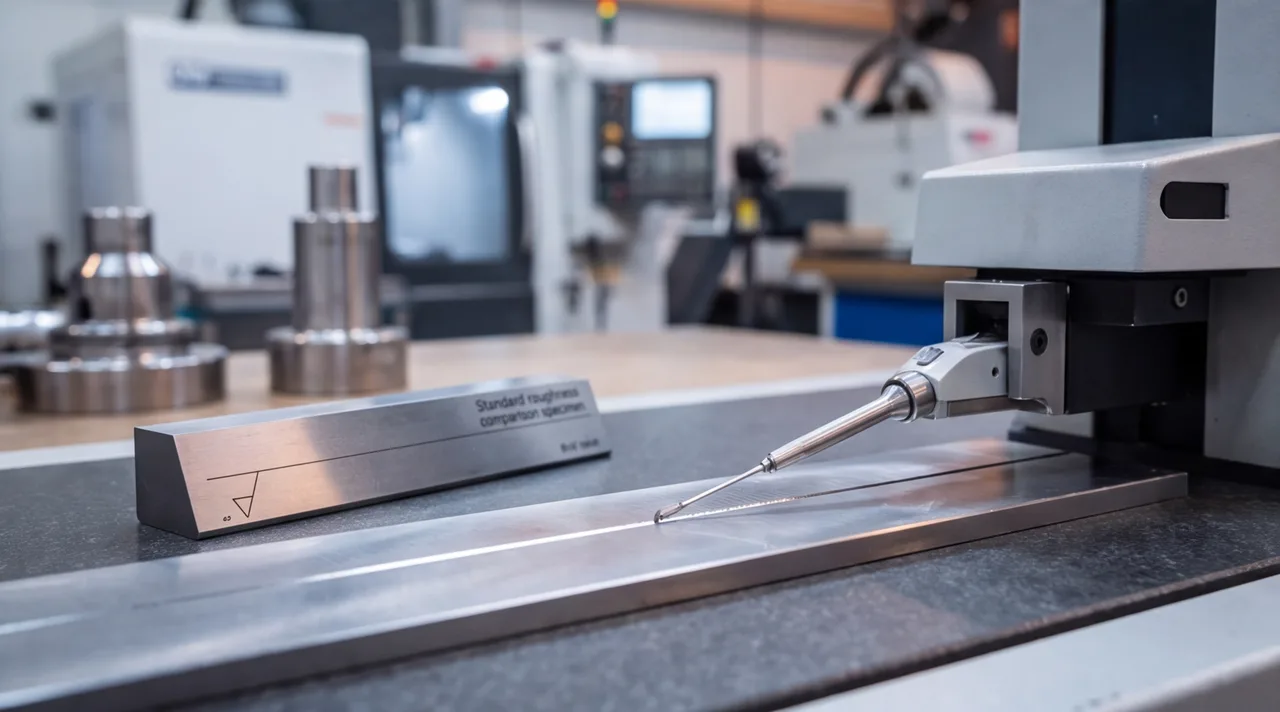
Образцы шероховатости — набор эталонных пластинок с известным значением Ra, изготовленных тем же способом обработки, что и контролируемая деталь: отдельно для точения, фрезерования, шлифования, литья. Контролёр сравнивает поверхность детали с образцом на ощупь, проводя ногтем поперёк рисок, и на глаз под острым углом к источнику света, подбирая ближайший по «шершавости» образец.
Метод быстрый, дешёвый и не требует прибора — подходит для входного контроля партии заготовок и для грубых и средних классов шероховатости в мелкосерийном производстве, где важно быстро отбраковать явный брак, а не измерить деталь с точностью до сотых микрометра.
У метода есть жёсткая граница применимости. Оценка субъективна и зависит от оператора — два контролёра на одной и той же поверхности иногда называют соседние классы. Метод не даёт числа, которое можно вписать в протокол как измеренное значение, — только заключение «соответствует образцу №…». Для тонких классов шероховатости тактильная и визуальная разница между соседними образцами практически неразличима, и метод по образцам сравнения там ненадёжен: нужен прибор.
Контактная профилометрия: как игла профилометра измеряет Ra и Rz
Контактный профилометр измеряет шероховатость иглой с алмазным наконечником, закруглённым до нескольких микрометров. Игла на постоянной скорости скользит поперёк следов обработки, а датчик переводит её вертикальное перемещение в электрический сигнал. Прибор строит профиль поверхности на заданной базовой длине и сам считает Ra, Rz и другие параметры — оператору остаётся снять показание и занести число в протокол.
Переносные профилометры работают прямо на детали — на столе ОТК, на станке между операциями, на собранном узле — без демонтажа и без разрушения детали. Это основной метод для протокола: он даёт числовое значение, привязанное к конкретной точке измерения, дате и прибору, а не субъективную оценку.
У контактного метода тоже есть ограничения. Игла с малым усилием прижима всё равно может продавить или поцарапать мягкое покрытие — анодирование, тонкий гальванический слой, полимерное покрытие — и исказить собственное измерение. В узкий паз или отверстие малого диаметра игла физически не пройдёт. На сложной 3D-поверхности со скруглениями и поднутрениями прибор не удержит контакт по всей траектории. Для таких случаев переходят на бесконтактный метод, измеряющий шероховатость поверхности металла без физического касания.
Бесконтактные оптические методы: когда нужен профилометр без иглы
Оптический профилометр измеряет шероховатость лучом света вместо иглы: сфокусированное пятно или интерференционная картина сканирует поверхность, и прибор по отражённому сигналу восстанавливает высоту профиля в каждой точке без механического контакта.
Метод не имеет ограничений контактного щупа. Мягкие и тонкие покрытия, зеркальные и полированные поверхности, тонкостенные детали, которые прогибаются от малейшего усилия, сложная 3D-геометрия с поднутрениями — оптика измеряет всё это без риска повредить деталь и без необходимости физически дотянуться иглой до каждой точки. Дополнительный плюс — прибор строит не линейный профиль, а полную карту высот по площади, что удобно для контроля равномерности обработки, а не только одной точки.
Практический вывод: если деталь мягкая, тонкостенная, зеркальная или геометрически сложная, в протоколе стоит прямо указать требование к бесконтактному оптическому методу контроля — иначе исполнитель по умолчанию возьмёт обычный контактный профилометр, который для такой детали не подходит.
Что вправе требовать в протоколе: метод контроля по классу и типу производства
Разным классам шероховатости и разным типам производства соответствует разный минимально достаточный метод контроля. Более точный метод не запрещён — им можно проверить что угодно, — но требовать точный метод там, где хватает простого, значит просто платить за лишнюю точность.
| Класс и тип производства | Допустимый метод контроля | Что обязано быть в протоколе |
|---|---|---|
| Классы 1–6, мелкая серия, входной контроль заготовок | Визуальный, по образцам сравнения | Заключение «соответствует образцу №…», дата, ФИО контролёра |
| Классы 6–9, серийное производство, посадочные поверхности | Контактный профилометр | Числовое значение Ra/Rz, базовая длина, модель прибора, точка измерения, дата |
| Классы 9–12, мягкие покрытия, тонкостенные и сложные детали | Оптический профилометр | Числовое значение, карта профиля, координаты точки, дата, прибор |
| Классы 12–14, зеркальные и уплотнительные поверхности | Оптический профилометр обязательно | То же плюс отметка об отсутствии механического контакта |
Любой протокол контроля шероховатости — часть измерительного контроля детали наравне с проверкой размеров и допусков. У нас такой протокол оформляет КИМ-контроль: числовое значение Ra или Rz на выходе, а не устная оценка «на глаз» и не гарантийное письмо без цифр. Для чистовых и тонких классов шероховатости, которые нельзя получить обычным точением или фрезерованием, деталь предварительно проходит шлифовку.
Если чертёж указывает конкретное значение Ra или Rz, пришлите его на изготовление по чертежу — технолог подберёт способ обработки, который держит нужный класс шероховатости, и укажет в протоколе метод контроля, а не только факт соответствия. Сомневаетесь, какой класс реально нужен для узла, — отправьте чертёж на расчёт с пометкой, что нужна консультация по шероховатости: дешевле уточнить до запуска в производство, чем переделывать партию после протокола контроля.