Содержание7
Один цех уверенно режет сталь 20 мм и отдаёт деталь с чистой кромкой без дополнительной обработки, другой на станке с той же паспортной мощностью на той же толщине даёт наплывы, окалину и рез, который приходится зачищать вручную. Разница редко в мощности как таковой — киловатты на бирке станка задают только верхнюю границу возможного, а результат в металле определяют фокус, газ и состояние оптики. Разберём, какую толщину стали, нержавейки и алюминия режет конкретная мощность волоконного лазера, почему одинаковый киловатт в разных цехах даёт разную кромку и как проверить это до того, как чертёж уйдёт в производство.
Коротко: мощность излучателя задаёт предельную толщину, а не гарантирует качество кромки на этой толщине. Волоконный лазер 6 кВт уверенно режет сталь до 20 мм, 12 кВт — до 30 мм; для алюминия и нержавейки запас по мощности нужен больше из-за отражения и теплопроводности. Кромку при равной мощности определяют фокусировка луча, чистота и давление вспомогательного газа и состояние линзы — паспортный киловатт станка почти никогда не равен реальному киловатту в пятне реза.
Почему мощность лазера решает не всё, но задаёт потолок толщины
Мощный лазер — это в первую очередь энергия, которую излучатель успевает вложить в металл за время прохода луча по контуру. Чем толще заготовка, тем больше энергии нужно на единицу длины реза, поэтому мощность прямо ограничивает, какую толщину станок способен прорезать в принципе. Это жёсткий физический потолок: лазер 2 кВт не прорежет сталь 25 мм ни при какой настройке газа и скорости, а вот лазер 12 кВт эту же толщину пройдёт уверенно и на разумной скорости.
Но потолок толщины — не то же самое, что качество реза на этой толщине. Один и тот же станок 6 кВт может дать на стали 12 мм чистую кромку без грата или рез с наплывом металла по нижней кромке — в зависимости от того, насколько точно настроены фокус, газ и скорость подачи под конкретную толщину и марку. Поэтому вопрос «какая мощность нужна» на практике распадается на два разных: сможет ли станок прорезать заявленную толщину и даст ли он на ней приемлемое качество кромки без ручной доработки. Дальше разбираем оба.
Таблица: мощность излучателя и предельная толщина стали, нержавейки, алюминия
Ниже — ориентировочные пороги для волоконного лазера, которые подтверждаются практикой резки на промышленных станках. Это толщина, которую данная мощность режет уверенно и стабильно, а не единичный рекордный проход на пределе возможностей станка — на границе диапазона скорость падает, а качество кромки ухудшается.
| Мощность излучателя, кВт | Сталь конструкционная, мм | Нержавеющая сталь, мм | Алюминий, мм |
|---|---|---|---|
| 1 | до 6 | до 4 | до 3 |
| 2 | до 10 | до 6 | до 4 |
| 3 | до 14 | до 10 | до 6 |
| 4 | до 16 | до 12 | до 8 |
| 6 | до 20 | до 16 | до 12 |
| 12 | до 30 | до 25 | до 20 |
| 20 | до 40 | до 30 | до 25 |
| 30 | свыше 40 | свыше 30 | свыше 25 |
Из таблицы видно закономерность: одна и та же мощность режет сталь заметно толще, чем нержавейку, а нержавейку — толще, чем алюминий. Причина не в прочности металла, а в его оптических и тепловых свойствах: нержавеющая сталь хуже проводит тепло и требует более точного контроля зоны нагрева, а алюминий отражает значительную часть излучения волоконного лазера и одновременно быстро отводит тепло от зоны реза, поэтому для сопоставимой толщины алюминия нужен больший запас мощности, чем для стали.
Почему один и тот же киловатт даёт разную кромку в разных цехах
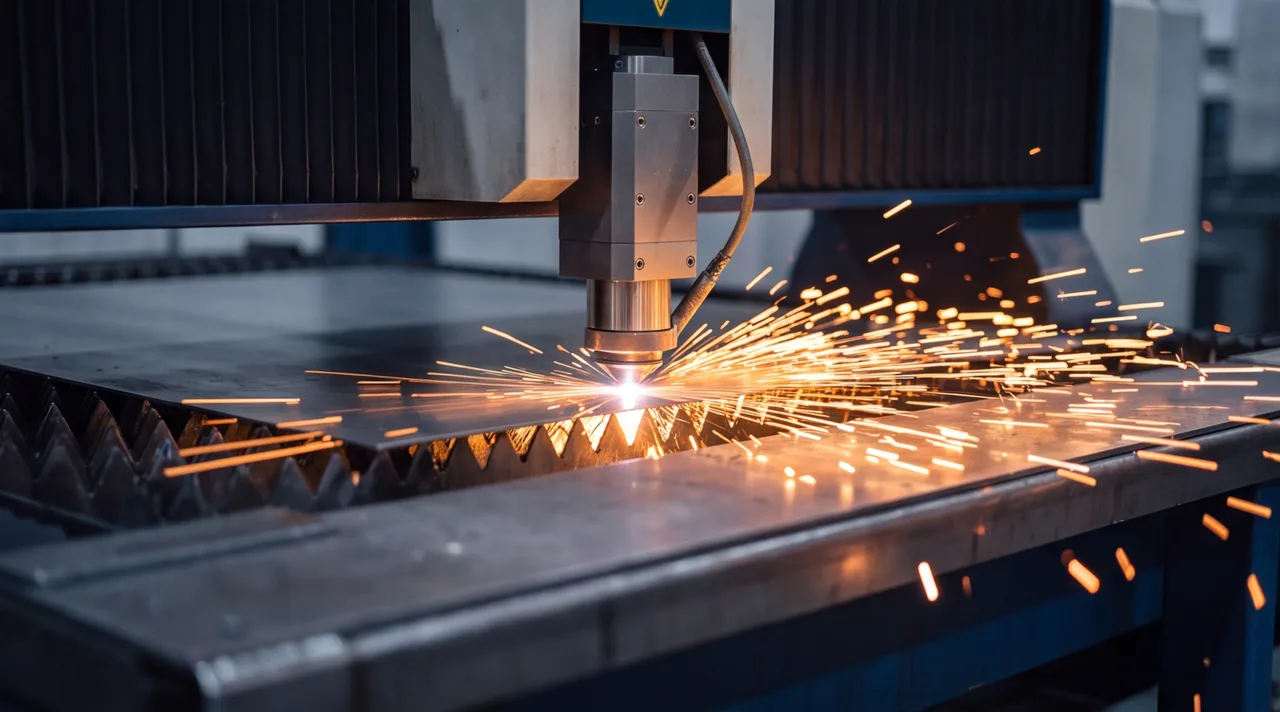
Здесь и находится главная причина разного качества у подрядчиков с одинаковой паспортной мощностью станка. Мощность излучателя — это то, сколько энергии генерирует источник, а не то, сколько энергии реально попадает в узкое пятно на поверхности металла. Между этими двумя числами стоит фокусировка луча: линза и зеркала должны свести излучение в точку определённого диаметра на нужной высоте над металлом, и любое отклонение — сбитая юстировка, смещённый фокус, повреждённая или загрязнённая оптика — размывает пятно и снижает плотность энергии в нём. В результате станок с паспортными 6 кВт может резать так, будто на выходе у него 4 кВт, просто потому что часть энергии рассеивается мимо цели.
Второй по значимости фактор — вспомогательный газ. Кислород ускоряет рез стали за счёт экзотермической реакции окисления, но именно избыток или нестабильное давление кислорода даёт ту самую окалину и грат, которые потом приходится зачищать. Азот режет без окисления и даёт чистую, «зеркальную» кромку на нержавейке и алюминии, но требует более высокого давления и, соответственно, более мощного и исправного компрессорного оборудования — сэкономили на давлении газа, получили рваную кромку независимо от того, сколько киловатт у станка.
Загрязнённая или повреждённая защитная линза — отдельная скрытая причина. Брызги расплава оседают на стекле при каждом резе, и если линзу не чистят и не меняют по графику, часть мощности лазера поглощается и рассеивается уже в самой оптике, а не доходит до металла. Внешне станок работает как обычно, но фактическая мощность в пятне реза падает — и это ровно та причина, по которой два одинаковых по паспорту станка с разным уровнем обслуживания дают разное качество на одной и той же толщине.
Волоконный и CO2-лазер: почему тип излучателя меняет расклад по мощности
Волоконный лазер сегодня — стандарт для резки металла, и практически весь новый парк станков в металлообработке построен именно на нём. Излучение волоконного лазера имеет более короткую длину волны, чем у CO2-лазера, и заметно лучше поглощается металлами, особенно отражающими — алюминием, медью, латунью. На практике это означает, что волоконный лазер той же мощности режет такие материалы быстрее и с меньшими потерями энергии на отражение.
CO2-лазер использует газовую среду как активную среду излучения и хорошо резал сталь на протяжении десятилетий, но в металлообработке уступил место волоконному по трём причинам: волоконный источник эффективнее преобразует электрическую энергию в энергию луча, требует меньше обслуживания (нет газовых трактов и зеркальных резонаторов, которые нужно юстировать) и лучше работает по отражающим металлам. Сегодня CO2-лазер в контрактном металлопроизводстве почти не встречается — если подрядчик предлагает станок этого типа, это, как правило, старый парк оборудования, а не осознанный технологический выбор под конкретную задачу.
Как мощность лазера связана со скоростью резки на разной толщине
Рост мощности не даёт пропорционального роста скорости на всех толщинах — и это стоит понимать при сравнении подрядчиков по одной лишь цифре киловатт. На тонком металле скорость реза ограничена не мощностью, а механикой станка: тем, как быстро головка и стол способны перемещаться по контуру без потери точности. Поставить на такую деталь более мощный лазер — не значит вырезать её заметно быстрее, запас мощности здесь просто не используется.
На толстом металле, наоборот, мощность — главный ограничитель скорости, и здесь прирост киловатт даёт ощутимый выигрыш во времени. Именно поэтому цеха, которые работают преимущественно с толстым прокатом, инвестируют в станки 12 кВт и выше — не ради самой возможности резать такую толщину (её можно закрыть и меньшей мощностью, просто медленнее), а ради экономики: машинное время на партии деталей из металла 16–20 мм при более мощном излучателе сокращается кратно.
| Толщина стали, мм | Лазер 3 кВт, м/мин | Лазер 6 кВт, м/мин | Лазер 12 кВт, м/мин |
|---|---|---|---|
| 3 | 6,0 | 8,5 | 9,5 |
| 6 | 2,5 | 4,5 | 6,0 |
| 10 | 1,0 | 2,2 | 3,8 |
| 16 | — | 1,0 | 2,2 |
Отсюда практический вывод для снабженца: если основная толщина в заказе — лист до 6 мм, разница между подрядчиком с лазером 6 кВт и 12 кВт в цене за метр реза обычно не оправдана скоростью — выигрыш в машинном времени минимален. А вот для деталей от 12–16 мм и выше запас мощности у подрядчика напрямую сокращает срок изготовления партии.
Что кроме киловатт определяет результат: фокус, газ, обслуживание
Список факторов, которые снабженцу стоит уточнить у подрядчика, если важна не просто «прорежет ли станок эту толщину», а стабильное качество кромки на партии деталей:
- Юстировка оптики. Регулярность настройки фокуса и соосности луча — станок, который не юстировали месяцами, теряет реальную мощность в пятне реза независимо от паспортных киловатт.
- Чистота защитного стекла. Линза — расходник, который загрязняется на каждом резе; график её чистки и замены напрямую влияет на стабильность качества между партиями.
- Давление и чистота вспомогательного газа. Нестабильное давление кислорода или азота — частая причина рваной кромки на, казалось бы, исправном станке.
- Скорость подачи под конкретную толщину и материал. Универсальная программа резки «на все случаи» без подстройки под партию — источник наплывов и грата.
- Техническое состояние ЧПУ и механики стола. Люфт и потеря позиционирования на высокой скорости портят геометрию реза даже при идеальной оптике и газе.
Ни один из этих пунктов не отражается в паспортных характеристиках станка — их можно оценить только по результату на металле или по тому, насколько подробно подрядчик готов рассказать про регламент обслуживания парка.
Как проверить мощность и возможности лазерного цеха перед заказом
Практический алгоритм для снабженца или конструктора, который выбирает подрядчика по параметрам лазерной резки, а не только по цене за метр реза:
- Запросить паспорт станка. Марка, год выпуска, номинальная мощность излучателя — база для сравнения подрядчиков.
- Уточнить мощность и марку излучателя отдельно от марки станка. Один и тот же станок могут комплектовать разными источниками, и именно мощность источника определяет предельную толщину.
- Попросить образец реза на своей толщине и материале. Это единственный способ увидеть реальное качество кромки, а не полагаться на паспортные цифры.
- Сверить кромку по шероховатости и наличию грата. На образце должны быть видны ровные борозды реза без окалины и наплывов на нижней кромке — если подрядчик не может показать чистый образец на нужной толщине, это повод насторожиться, а не повод доплачивать за более мощный станок.
Если чертёж уже готов, проще всего не гадать по таблицам, а отправить его на расчёт по чертежу — там сразу видно, какая толщина и материал в деталях, и можно уточнить, на каком именно оборудовании будет выполнен рез. Для самой резки по стали, нержавейке и алюминию — лазерная резка металла на волоконном лазере с раскроем по DXF.