Содержание10
Заказчик пишет в заявке «нужна лазерная резка» и на этом инженерная часть разговора часто заканчивается — а зря: под словом «лазер» скрываются три разные технологии с разной физикой, разной ценой станка и разными ограничениями по металлу. Если вы выбираете подрядчика или закладываете технологию в чертёж, полезно понимать, чем волоконный источник отличается от CO2 и твердотельного, почему медь — отдельная головная боль для любого лазера и когда резать вообще не лазером, а штампом. Разберём устройство по порядку, без формул, на уровне, достаточном для разговора с технологом.
Коротко: лазер — это когерентный луч, рождённый многократным отражением в резонаторе, а тип определяется активной средой: газ (CO2), кристалл (Nd:YAG) или стекловолокно. В металлообработке почти везде стоит волоконный лазер — луч фокусируется в пятно менее 0,32 мм, поэтому берёт отражающие металлы, которые CO2-источнику режутся плохо. Медь и другие высокоотражающие материалы всё равно требуют специализированного источника. Для сложных форм и мелких партий лазер выгоднее штамповки, для крупной серии одной детали — наоборот.
Что физически происходит внутри лазера
Лазер — это не «сильный свет», а прибор, который заставляет вещество излучать волны одной длины и одной фазы. Внутри резонатора — камеры с зеркалами по торцам — энергию накачки (электрический разряд, ток или другой источник) поглощает активная среда: газ, кристалл или оптическое волокно. Атомы среды переходят в возбуждённое состояние и начинают излучать фотоны. Эти фотоны отражаются между зеркалами резонатора туда-обратно, каждый проход выбивает из среды новые фотоны той же фазы и направления — излучение усиливается лавинообразно. Одно из зеркал сделано частично прозрачным: когда накопленной энергии становится достаточно, часть пучка выходит наружу уже не как рассеянный свет, а как узкий когерентный монохроматический луч.
Отсюда и рабочие свойства луча, которые важны на производстве: он не расходится на большом расстоянии, фокусируется линзой в пятно диаметром доли миллиметра и несёт энергию, достаточную, чтобы за секунды расплавить и выдуть металл толщиной в сантиметры. Дальше конструкция резонатора и тип накачки (RF или DC — подробнее в следующем разделе) как раз и определяют, какой это будет лазер: CO2, твердотельный или волоконный.
CO2-лазер: газовый резонатор и способ накачки
CO2-лазер — исторически первый тип, доведённый до промышленного применения. Активная среда здесь — смесь газов на основе углекислого газа в герметичной трубке. Разряд возбуждает газ, плазма формируется между отражающим зеркалом и выходным окном (output coupler) резонатора, а дальше луч выходит из трубки, проходит систему зеркал и фокусируется на металле линзой или зеркальным объективом.
Способ накачки газа определяет ресурс и обслуживание станка. У схемы с постоянным током (DC) электрод стоит внутри резонатора, и со временем происходит его эрозия: материал электрода постепенно напыляется на стекло и оптику, ухудшая качество луча. У схемы с ВЧ-накачкой (RF) электроды вынесены наружу резонатора — эта проблема снимается конструктивно, что и стало одной из причин, по которой RF-накачка постепенно вытеснила DC в новых станках.
Есть ещё один параметр, влияющий на конструкцию и охлаждение — схема прокачки самого газа через резонатор. Встречаются быстрая осевая, медленная осевая, поперечная прокачка и щелевой резонатор (slab). Каждая по-своему решает задачу отвода тепла из газовой смеси: чем интенсивнее прокачка, тем выше достижимая мощность при том же объёме резонатора, но тем сложнее и дороже система охлаждения станка.
Твердотельные лазеры: Nd и Nd:YAG для прошивки и гравировки
В твердотельном лазере активная среда — кристалл или стекло, легированные ионами редкоземельного элемента, чаще всего неодима (Nd). Накачка идёт не газовым разрядом, а мощной лампой или диодом, свет которых поглощает кристалл. Два наиболее распространённых варианта решают разные задачи. Источники на чистом неодиме (Nd) применяют для высокоэнергетичной прошивки с низкой частотой импульсов — там, где нужен один мощный редкий импульс, пробивающий материал насквозь. Nd:YAG (неодим в кристалле иттрий-алюминиевого граната) используют для прошивки и гравировки на очень высокой мощности с более частыми импульсами — эта схема лучше подходит там, где важна не единичная пробивная энергия, а стабильная работа на высокой частоте.
На практике это означает: твердотельные источники в металлообработке — не станок для протяжённого прямолинейного реза листа, а инструмент для точечных операций — глубокой гравировки, прошивки стартовых отверстий, маркировки на металлах, которые плохо берёт CO2-луч. Для серийного раскроя листового металла в цехах почти всегда стоит другой тип источника — волоконный, о нём дальше.
Волоконный лазер: почему в металлообработке выбирают его
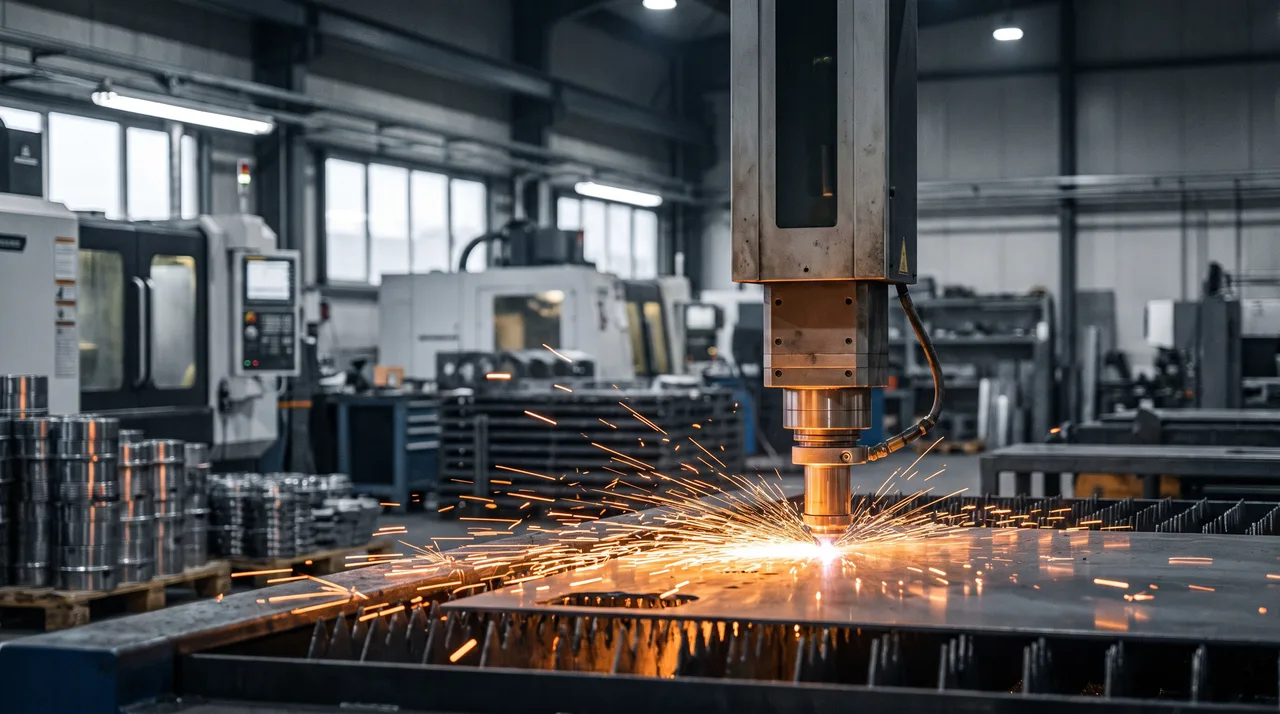
У волоконного лазера активная среда — не газ и не объёмный кристалл, а тонкое оптическое волокно, легированное редкоземельными ионами (чаще всего эрбием или иттербием). Накачка идёт лазерными диодами через торец волокна, излучение усиливается по всей его длине и выводится через доставочный кабель к режущей головке. Из-за такой геометрии луч волоконного лазера фокусируется в существенно меньшее пятно, чем у CO2-источника: минимальный диаметр в фокусе обычно составляет менее 0,32 мм, а ширина реза (керф) может доходить до 0,10 мм — конкретное значение зависит от толщины материала. Чем уже луч в фокусе, тем выше плотность энергии в пятне и тем эффективнее она передаётся в металл, особенно в отражающий.
Именно эта особенность и определила судьбу волоконного лазера в металлообработке: твердотельная активная среда даёт значительно меньший спот, чем газовая техника CO2, поэтому волокно лучше подходит для резки отражающих металлов — оцинкованной стали, алюминия, латуни, нержавейки. Добавьте к этому более высокий КПД (меньше энергии уходит в тепло резонатора), отсутствие газовой смеси, которую нужно обслуживать, и компактность доставочного кабеля вместо системы юстируемых зеркал CO2-станка — и понятно, почему за последние полтора десятилетия волоконный источник вытеснил CO2 практически со всех новых станков листовой резки металла. У нас основной парк лазерной резки тоже построен на волоконных источниках.
Источник по параметрам фокуса и керфа: TWI Global, What is Laser Cutting.
Гибридный лазер: YVO4 плюс волокно для тонкой обработки
Есть и промежуточная схема — гибридный лазер, который совмещает твердотельный кристалл YVO4 (ванадат иттрия) с волоконным усилителем. Логика в разделении задач: YVO4-лазер обеспечивает качество луча — узкую, хорошо сфокусированную моду, — а волоконная часть добавляет высокую выходную мощность, которую один YVO4-резонатор дать не может. В сумме связка выдаёт пиковую мощность вдвое выше обычного YVO4-лазера, а высокая пиковая мощность при коротком импульсе снижает термическое повреждение материала — меньше зона нагрева вокруг реза, меньше коробления тонкой детали.
Такая схема востребована там, где важна не столько скорость сквозного реза толстого листа, сколько чистота и точность на тонких и деликатных материалах — маркировка, микрорезка, обработка тонкостенных деталей, где обычный волоконный луч на полной мощности может дать избыточный нагрев кромки. Для основного массива задач раскроя листового металла в цехе гибридная схема — не замена волоконному лазеру, а дополнение для узкой ниши тонкой обработки.
Источник по параметрам гибридной схемы: Keyence, Laser Cutting Applications.
Таблица: тип лазера, типичная мощность и задача
Сравнение четырёх типов источников по задаче, для которой они обычно ставятся в цехе. Мощность указана диапазоном — конкретная модель станка может выходить за границы в обе стороны.
| Тип лазера | Типичная мощность | Основная задача |
|---|---|---|
| CO2 (газовый) | от единиц до нескольких киловатт | резка неметаллов и умеренно отражающих металлов, раскрой листа средней толщины |
| Твердотельный Nd / Nd:YAG | от десятков ватт до киловатта | точечная прошивка, глубокая гравировка, маркировка |
| Волоконный | от единиц до десятков киловатт | резка листового металла, включая отражающие сплавы; сварка |
| Гибридный YVO4 + волокно | от единиц до сотен ватт | тонкая маркировка и микрорезка деликатных материалов |
Какой металл каким лазером резать: отражающие материалы и ограничения
Способность металла резаться лазером зависит не только от толщины, но и от того, как поверхность отражает излучение нужной длины волны. Чёрная сталь поглощает луч хорошо и режется практически любым типом источника. С ростом отражающей способности — оцинковка, нержавейка, алюминий, и тем более медь и латунь — требования к источнику растут.
| Материал | Рекомендуемый источник | Ограничение или риск |
|---|---|---|
| Чёрная сталь | волоконный, CO2 | ограничений практически нет |
| Нержавеющая сталь | волоконный | кромка требует продувки азотом для чистого реза без окисления |
| Алюминий | волоконный | высокая теплопроводность уводит тепло от зоны реза, нужна выше плотность энергии |
| Медь, латунь | специализированный волоконный с защитой оптики | высокая отражающая способность — риск повредить оптическую систему без спецзащиты |
Главное ограничение здесь — медь. Резка высокоотражающих металлов, таких как медь, — известное узкое место лазерной резки: обычный источник отражает значительную часть луча обратно в оптическую систему, и без специализированного лазера с защитой от обратного отражения это повреждает станок, а не только режет заготовку. Поэтому резку меди и похожих по свойствам сплавов подрядчик либо выполняет на станке, спроектированном под эту задачу, либо предлагает альтернативную технологию.
Отдельный технологический момент — прошивка (piercing): когда рез начинается не с края листа, а из точки внутри контура, станок сначала прожигает стартовое отверстие мощным импульсным лучом и только затем переходит на постоянный рез. Это не мгновенная операция: например, прошивка нержавеющей стали толщиной 13 мм занимает порядка 5–15 секунд, прежде чем начнётся собственно резка контура. На толстом металле с большим числом внутренних вырезов время прошивок ощутимо влияет на общее время программы, и это стоит учитывать при оценке срока на партию деталей со сложной геометрией.
Лазерная резка против штамповки: когда выбирать лазер
Вопрос «резать лазером или штамповать» возникает почти на каждой заявке с плоской деталью из листа, и ответ зависит не от толщины металла, а от серии и формы. Лазерную резку стоит выбирать вместо штамповки, когда нужна высокая точность, сложная форма контура и быстрая смена изделия без изготовления отдельного штампа — программа для лазера меняется за минуты правкой файла, тогда как штамп — это отдельное изделие с собственным циклом изготовления и стоимостью. Штамповка, в свою очередь, выгоднее при очень крупносерийном повторяющемся производстве одной и той же формы: как только штамп окупился тиражом, цена одной детали на прессе падает ниже, чем на лазере, за счёт скорости самого удара пресса.
Практический ориентир для снабженца: если партия измеряется десятками и сотнями штук, форма может измениться в следующей ревизии чертежа или в номенклатуре десятки разных деталей — почти всегда выгоднее лазер. Если это одна и та же деталь тиражом в тысячи и десятки тысяч штук без изменений — имеет смысл считать экономику штампа. Заявку на лазерную резку металла по своему чертежу можно оформить сразу с указанием материала, толщины и тиража — технолог подскажет, если по вашим объёмам штамповка окажется выгоднее.
Охлаждение и обслуживание лазерного источника
Мощный лазер выделяет в резонаторе и на оптике заметное количество тепла, и без отвода этого тепла стабильность луча и ресурс оптики падают быстро. Для охлаждения генератора и внешней оптики чаще всего применяют водяное охлаждение с циркуляцией через теплообменник или чиллер: холодная вода забирает тепло от резонатора и линз, отдаёт его во внешнем контуре и возвращается в цикл. Стабильная температура резонатора напрямую влияет на качество реза — перегрев уводит фокус и снижает мощность в пятне, поэтому чиллер такой же рабочий узел станка, как и сам источник, а не вспомогательная опция.
Для заказчика это означает практическую вещь: если подрядчик экономит на обслуживании охлаждающего контура, это рано или поздно скажется на повторяемости качества кромки внутри одной партии — первые детали ровные, а к концу смены на кромке появляется наплав или волнистость. При выборе подрядчика на серийный заказ стоит спросить не только про мощность станка, но и про регламент обслуживания системы охлаждения.
Что указать в заявке, чтобы получить точный расчёт
Тип лазера подрядчик выбирает сам под вашу задачу — этого не нужно писать в заявке. А вот параметры, которые напрямую определяют, каким источником и по какой цене будет выполнен заказ, лучше указать сразу: материал и его марка, толщина листа, тираж, требуемый класс шероховатости кромки и наличие внутренних вырезов, которые потребуют прошивки. Если материал — медь, латунь или другой высокоотражающий сплав, стоит уточнить это отдельно: не каждый лазерный участок готов взять такую заготовку без специализированного оборудования, и лучше узнать об этом до отправки чертежа в работу, а не после. Отправить чертёж и получить расчёт можно на странице расчёта по чертежу — там же можно оставить пометку про материал и тираж, чтобы технолог сразу прикинул технологию и срок.