Содержание7
Конструкция, которая физически не входит в ванну горячего цинкования, — обычная ситуация на монтаже: балка пролётом 12 м, ферма после сборки на объекте, резервуар, сваренный уже на месте. Везти такое на завод горячего цинкования нельзя, красить обычной эмалью — значит потерять защиту от коррозии на сварных швах и в местах повреждений. Здесь и встаёт вопрос холодного цинкования: разберём, чем оно отличается от горячего и гальванического по толщине покрытия и сроку службы, почему протекторная защита продолжает работать даже при царапине, и в каких случаях это оправданное инженерное решение, а в каких — экономия, за которую придётся переплатить ремонтом покрытия через несколько лет.
Коротко: холодное цинкование наносится кистью или распылением при обычной температуре и содержит цинконаполненный грунт с высоким содержанием цинка в сухой плёнке — в отличие от горячего (погружение в ванну расплавленного цинка при ~450 °C, ГОСТ 9.307) и гальванического (электролитическое осаждение тонкого слоя, для крепежа и мелких деталей). Оправдано холодное цинкование там, где конструкция не входит в ванну по габаритам, где нужно локально защитить сварной шов после монтажа или отремонтировать повреждённое горячее покрытие. По стойкости в агрессивной среде оно заметно уступает горячему и требует более частого обновления.
Три способа цинкования: в чём разница
Все три метода решают одну задачу — защитить сталь протекторным слоем цинка, — но делают это по-разному, и путать их при заказе не стоит. Горячее цинкование — деталь целиком погружают в расплав цинка, получая толстый (обычно от 40–50 мкм и выше в зависимости от толщины металла) и равномерный слой с прочным сплавным сцеплением, регулируется ГОСТ 9.307. Гальваническое цинкование — электролитическое осаждение в ванне, слой тоньше (единицы — десятки мкм), зато ровный и без наплывов, поэтому используется для крепежа и мелких серийных деталей с резьбой. Холодное цинкование — состав наносится вручную на уже готовую или смонтированную конструкцию, толщина сухой плёнки набирается послойно и зависит от числа проходов, а не от одного технологического цикла.
| Метод | Толщина покрытия | Ориентировочный срок службы | Ограничение по габаритам |
|---|---|---|---|
| Холодное цинкование | по числу слоёв, регулируется вручную | ниже, чем у горячего | нет — наносится на месте |
| Горячее цинкование (ГОСТ 9.307) | равномерная, зависит от толщины металла | наибольший из трёх методов | ограничено размером ванны цинкования |
| Гальваническое цинкование | тонкая, равномерная | ниже, чем у горячего, для лёгких условий | ограничено размером ванны, для мелких деталей |
Как устроено холодное цинкование
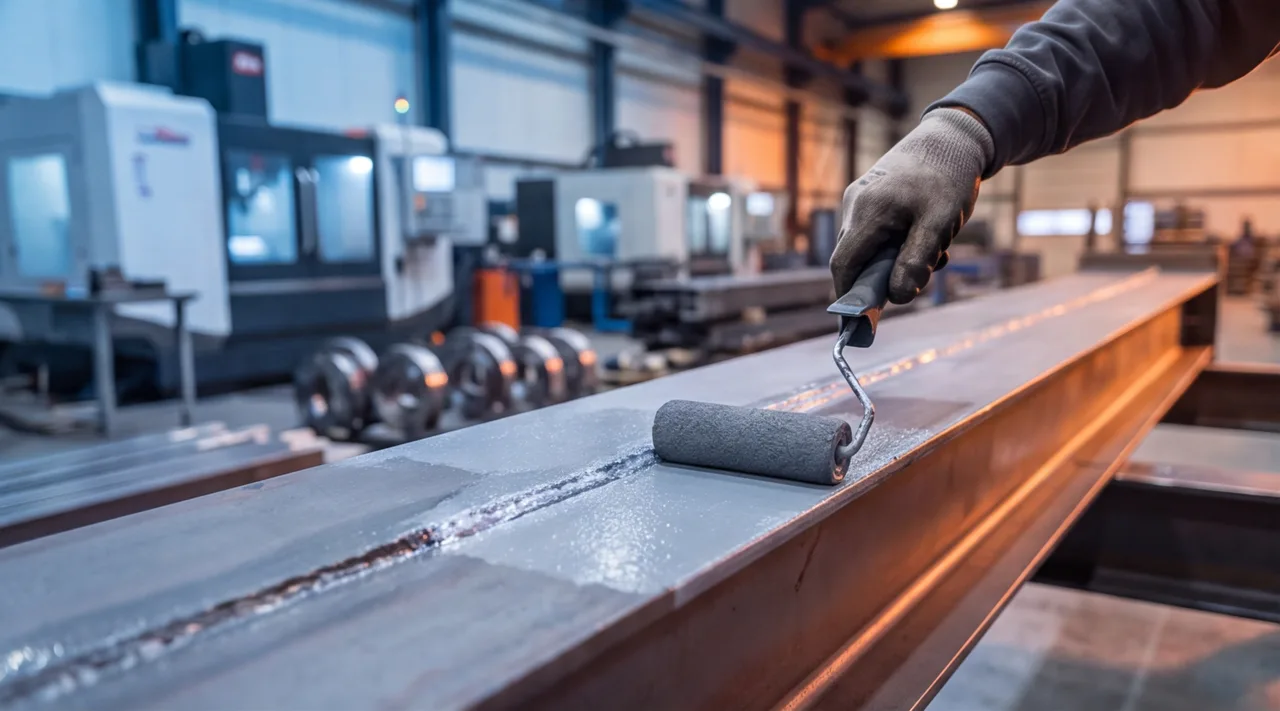
В основе — цинконаполненный грунт: связующее (чаще органическое, реже неорганическое силикатное) с высоким содержанием металлического цинка в сухой плёнке. Наносят его кистью, валиком или безвоздушным распылением при обычной температуре цеха или монтажной площадки — никакого расплава и нагрева детали. Слой формируется в несколько проходов: первый проход даёт адгезию к подготовленному металлу, последующие наращивают толщину сухой плёнки до нужного значения. Между слоями выдерживается технологическая пауза на высыхание — точное время зависит от состава, температуры и влажности воздуха.
Перед нанесением поверхность обязательно готовят — без этого этапа держится любое покрытие ровно до первого перепада температуры. Подробнее о требованиях к подготовке — в разделе про заказ ниже, здесь важно другое: сама плёнка не работает как декоративная краска. Её задача — не закрыть металл от воздуха механически, а создать электрохимически активный слой, который защищает сталь даже там, где плёнка повреждена.
Почему протекторная защита работает даже при повреждении покрытия
Обычная краска или эмаль защищает сталь только пока плёнка целая: появилась царапина — в ней начинается коррозия, и она распространяется под покрытием дальше, часто незаметно для глаза. Цинконаполненный грунт устроен иначе: цинк в его составе электрохимически активнее железа, поэтому в паре «цинк — сталь» именно цинк выступает жертвенным анодом и корродирует первым, а сталь под ним остаётся защищённой, пока рядом есть достаточно металлического цинка. Это и называется протекторной защитой — тот же принцип, что и в горячем цинковании, только источник цинка не сплавлен с металлом, а распределён в плёнке грунта.
Отсюда и практический вывод: локальное повреждение цинконаполненного покрытия — скол, царапина от монтажа, точечная коррозия у сварного шва — не требует немедленного полного ремонта, если площадь повреждения небольшая относительно окружающего слоя цинка. Но ресурс такой защиты не бесконечен: цинк в зоне повреждения расходуется, и рано или поздно требуется восстановление слоя.
Когда холодное цинкование — оправданное решение
Угол, который чаще всего упускают: холодное цинкование — не «более дешёвая замена горячему на всё подряд», а инструмент для трёх конкретных ситуаций, где горячее цинкование либо физически недоступно, либо избыточно.
- Конструкция не входит в ванну цинкования. Это не абстрактное, а физическое ограничение: у любого завода горячего цинкования есть максимальный размер ванны, и балка, ферма или резервуар, превышающие его хотя бы по одному габариту, туда не поместятся ни при каком бюджете.
- Ремонт повреждённого горячего покрытия на монтаже. При транспортировке, монтаже, резке подгонки на объекте оцинкованная деталь неизбежно получает царапины и сколы. Демонтировать конструкцию и везти обратно на ванну нереально — локальный ремонт цинконаполненным составом восстанавливает протекторную защиту прямо на месте.
- Локальная защита сварного шва после сборки на объекте. Металлоконструкцию часто варят из уже оцинкованных элементов прямо на площадке, и зона шва при этом остаётся без цинка — сварка выжигает покрытие вокруг себя. Холодное цинкование закрывает именно эту полосу, не требуя обработки всей конструкции заново.
Во всех трёх случаях холодное цинкование выигрывает не по стойкости, а по применимости: это единственный способ нанести протекторное покрытие там, где горячее физически невозможно или избыточно дорого ради локального пятна.
Где холодное цинкование проигрывает горячему
Честная сторона вопроса: если конструкция помещается в ванну и заказывается заранее, горячее цинкование почти всегда предпочтительнее по стойкости. Сплавной слой горячего покрытия сцеплен с металлом на уровне интерметаллидных фаз и распределён равномерно по всей поверхности, включая труднодоступные внутренние углы. Холодное покрытие держится на адгезии грунта к подготовленной поверхности, а толщина в разных точках детали зависит от качества ручного или механизированного нанесения — оно менее равномерно и заметно чувствительнее к качеству подготовки поверхности.
В агрессивных средах — приморский климат, промышленная атмосфера с химически активными выбросами, постоянный контакт с водой — разница ощущается быстрее всего: холодное покрытие в таких условиях требует заметно более частого обновления, чем горячее. Экономия на цинковании там, где по условиям эксплуатации нужно горячее, оборачивается не «сэкономленными деньгами», а более ранним и более частым ремонтом покрытия — причём ремонтом на уже смонтированной и часто нагруженной конструкции, что дороже и неудобнее, чем разовое горячее цинкование на этапе изготовления.
| Условия эксплуатации | Рекомендуемый метод | Почему |
|---|---|---|
| Умеренная среда, конструкция помещается в ванну | горячее цинкование | наибольшая стойкость и равномерность на весь срок службы |
| Крупногабаритная или уже смонтированная конструкция | холодное цинкование | физически единственный доступный вариант |
| Промышленная или приморская среда, важен долгий межремонтный интервал | горячее цинкование (там, где применимо) | заметно ниже частота обновления, чем у холодного |
| Крепёж и мелкие серийные детали | гальваническое цинкование | тонкий равномерный слой, не искажающий резьбу |
Гальваническое цинкование: третий вариант для мелких деталей
Гальваническое, оно же электролитическое цинкование, работает по третьему принципу: деталь погружают в ванну с электролитом и осаждают цинк на поверхность под током. Слой получается тонким и равномерным — как раз то, что нужно крепежу, где важно не «утолстить» резьбу сверх поля допуска. Поэтому гальваника — стандарт для болтов, гаек, мелких кронштейнов и других серийных деталей, а не для крупных сварных конструкций.
Габаритное ограничение здесь то же, что и у горячего цинкования: размер ванны с электролитом конечен, и крупная сборная металлоконструкция в неё не войдёт. В этом смысле гальваническое и горячее цинкование стоят по одну сторону — «метод в ванне с ограничением по размеру», — а холодное цинкование по другую — «метод на месте без ограничения по габаритам, но с меньшей стойкостью».
Подготовка поверхности и что уточнить при заказе
Качество подготовки поверхности определяет коррозионную стойкость покрытия сильнее, чем марка состава, — это справедливо для всех трёх методов, но для холодного цинкования особенно, потому что адгезия здесь механическая и химическая, а не сплавная.
- Очистка от старого покрытия и продуктов коррозии — ржавчина, окалина, остатки старой краски снимаются до основания металла; наносить состав поверх них бессмысленно.
- Обеспыливание — абразивная пыль и продукты зачистки ухудшают адгезию, если не убраны перед нанесением.
- Нанесение в несколько слоёв до нужной толщины сухой плёнки — с выдержкой между проходами на высыхание.
- Контроль толщины — толщиномером по сухой плёнке, чтобы убедиться, что слой достиг нужного значения, а не только визуально выглядит ровным.
Перед обращением в цех полезно заранее собрать три вещи: площадь и геометрию поверхности под цинкование, условия эксплуатации конструкции (умеренная среда, промышленная, приморская — от этого зависит и метод, и толщина покрытия), состояние старого покрытия, если речь о ремонте. С этими вводными технолог быстрее скажет, оправдано ли здесь холодное цинкование или разумнее рассмотреть горячее на этапе изготовления. Заявку с чертежом или описанием конструкции можно отправить на гальванические и защитные покрытия либо через расчёт по чертежу — точная стоимость и срок считаются по конкретной детали, а не по общему прайсу.