Содержание8
Заказчик присылает чертёж со словами «нужна механическая обработка металла» — и тут выясняется, что за этим термином скрывается десяток разных операций с разной достижимой точностью. Одному нужен допуск ±0,01 мм на посадочном отверстии, другому — просто ровный лист без заусенцев. Разберём, чем точение, фрезерование, сверление и шлифовка отличаются по реальному квалитету и шероховатости, где механическая обработка заканчивается и начинается резка листа, и как сформулировать техническое задание, чтобы подрядчик не переспрашивал.
Коротко: механическая обработка — это снятие слоя металла резцом, фрезой или абразивом, а не термическое разделение листа лазером или плазмой. Чистовое точение и фрезерование дают квалитет IT7–IT9, для более узких допусков и низкой шероховатости нужна шлифовка. Расточка — отдельная операция для точных отверстий под посадку, сверление такой точности не обеспечивает. Выбор подрядчика решают три вещи: конкретный станок под вашу операцию, опыт с вашим металлом и наличие КИМ-контроля с протоколом.
Что считается механической обработкой металла и чем она отличается от резки
Механическая обработка металла — это формирование размеров и формы детали путём снятия слоя материала режущим или абразивным инструментом: резцом, фрезой, сверлом, шлифовальным кругом. К ней относятся точение, фрезерование, сверление, расточка и шлифовка — все они дают контролируемый допуск размера и заданную шероховатость поверхности.
Лазерная резка и плазменная резка металла — это термическое разделение листа: луч или плазменная дуга плавят и выдувают металл по контуру, заготовка получает форму, но не точность посадочного размера и не низкую шероховатость кромки. По запросу «обработка металла» в поиске одинаково часто ищут и раскрой листа, и точение вала — но результат этих операций несопоставим: после лазерной резки деталь почти всегда идёт на последующую механическую обработку тех поверхностей, где важен допуск.
Граница простая: если после операции деталь можно сразу поставить в узел с посадкой подшипника или резьбовым соединением — это механическая обработка. Если деталь после операции ещё нужно досверлить, расточить или прошлифовать под размер — это была заготовительная резка, а не финишная обработка.
Точение: какую точность дают черновая и чистовая токарная обработка
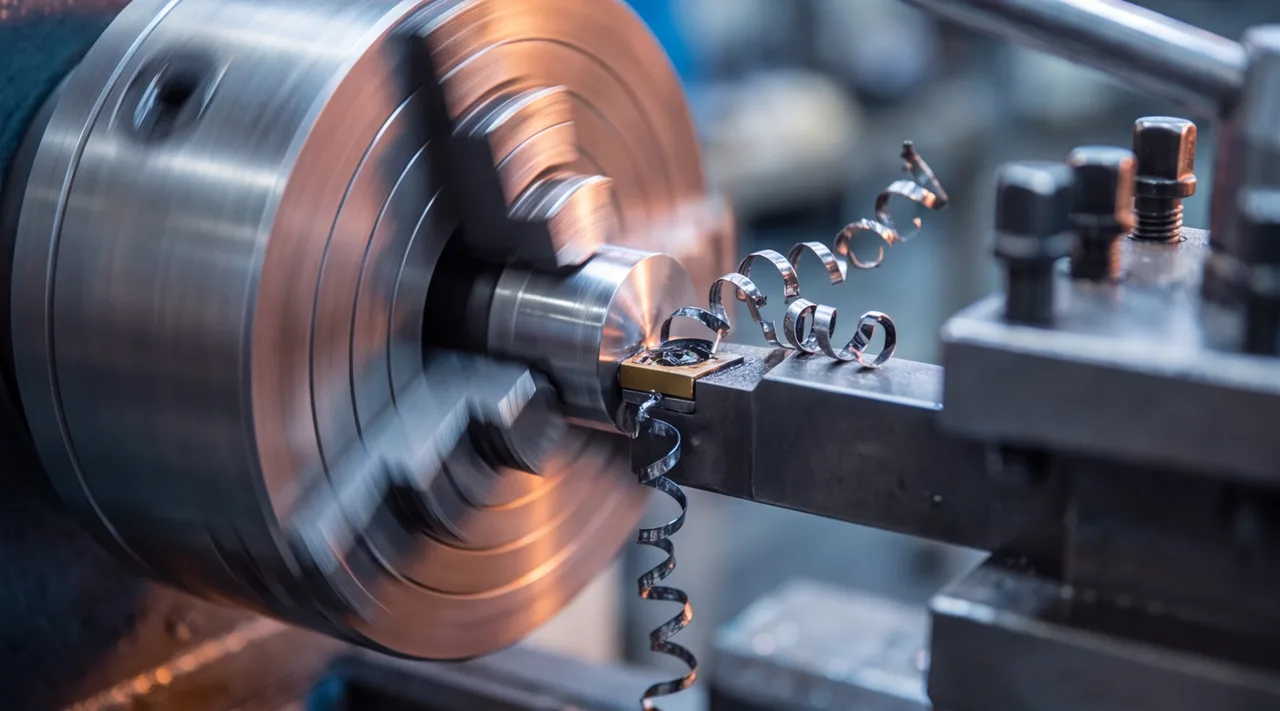
Токарная обработка снимает металл вращающейся заготовки резцом и остаётся основным способом получить тело вращения — вал, втулку, фланец, ступенчатую ось. Точность результата напрямую зависит от того, черновой это проход или чистовой, и путать их в оценке допуска нельзя.
Черновое точение снимает основной припуск за один-два прохода с повышенной подачей — задача не в размере, а в скорости съёма металла. Реальный квалитет здесь IT12–IT14, то есть допуски в десятые и даже целые доли миллиметра. Использовать черновой проход как финишную операцию бессмысленно: поверхность после него годится только под последующую обработку.
Чистовое точение — это финишный проход с малой подачей и глубиной резания, доводящий деталь до требуемого размера и поверхности. На современном токарном станке с ЧПУ чистовое точение стабильно укладывается в квалитеты IT7–IT9. Для более узкого допуска (IT6 и точнее) точением уже не обойтись — нужна шлифовка. У нас черновой и чистовой проходы — это отдельные операции с разной нормой времени: черновая токарная обработка закрывает съём припуска, чистовая токарная обработка — финишный размер.
Отдельно стоит нарезание резьбы резцом на том же установе — если тело вращения и так проходит точение, резьба добавляется почти без дополнительного времени, в отличие от отдельной операции метчиком.
Фрезерование, сверление и расточка: точность плоскостей и отверстий
Фрезерование обрабатывает плоскости, пазы и сложный контур вращающейся многозубой фрезой — это основной способ получить корпусную деталь, плиту с точными поверхностями или деталь с фасонным профилем, который на токарном станке не сделать. На фрезерном станке с ЧПУ типовой достижимый квалитет — IT8–IT9 по плоскостям и контуру, у нас фрезерная обработка на ЧПУ закрывает эти операции с таким допуском.
Сверление — отдельная операция получения отверстия, и она заметно грубее, чем принято считать. Сверло уводит в сторону от оси на десятые доли миллиметра из-за биения и неравномерного припуска, поэтому квалитет по сверлению обычно не лучше IT11–IT12. Для отверстия под свободный болт этого достаточно, для посадки подшипника или направляющей втулки — нет.
Расточка — это отдельная операция, а не более аккуратное сверление. Резец растачивает уже просверленное или отлитое отверстие, снимая небольшой припуск с контролем размера по ходу прохода. Именно расточка обеспечивает квалитеты IT7–IT8, нужные для посадок с натягом или скользящей посадки подшипника, и именно поэтому нельзя закладывать в чертёж «отверстие Ø30H7 сверлом» — сверло такой допуск физически не даёт. Комбинация сверления и расточки под точные посадочные отверстия у нас выполняется на операциях сверления и расточки.
| Метод обработки | Достижимый квалитет IT | Шероховатость Ra, мкм |
|---|---|---|
| Точение черновое | IT12–IT14 | 6,3–12,5 |
| Точение чистовое | IT7–IT9 | 1,6–3,2 |
| Фрезерование | IT8–IT9 | 1,6–6,3 |
| Сверление | IT11–IT12 | 6,3–12,5 |
| Расточка | IT7–IT8 | 1,6–3,2 |
| Шлифовка круглая/плоская | IT5–IT7 | 0,2–0,8 |
Таблица читается так: сначала смотрите нужный допуск в чертеже, затем находите метод, чей диапазон квалитета его покрывает. Если допуск требует IT6 или точнее либо шероховатость ниже Ra 0,8, ни один метод из первых пяти строк не подходит без финишной шлифовки — она идёт следующим шагом, а не заменяет предыдущую операцию.
Шлифовка: когда без финишной обработки допуск не выдержать
Шлифовка снимает тонкий слой металла абразивным кругом и решает две задачи, которые точение и фрезерование не закрывают: сужение допуска до IT5–IT7 и снижение шероховатости до Ra 0,2–0,8 мкм. Это финишная операция — она идёт после чистового точения или фрезерования, а не вместо них, потому что съём металла на шлифовке минимален и не рассчитан на выборку большого припуска.
Шлифовка металла нужна там, где деталь работает в прецизионной посадке: шейка вала под подшипник качения, направляющая, плунжерная пара, посадочный поясок под уплотнение. Отдельный случай — термообработанные детали: после закалки твёрдость поверхности растёт настолько, что резцом или фрезой её уже не взять, и единственный способ довести размер до финишного — круглое или плоское шлифование. Если в чертеже стоит требование Ra 0,4 и ниже, закладывайте шлифовку в маршрут заранее, а не как исправление по факту приёмки.
Заготовка перед обработкой: резка и гибка листового металла
Прежде чем деталь попадает на токарный или фрезерный станок, лист или прокат нужно раскроить в заготовку — и здесь важно не путать подготовительные операции с самой механической обработкой, о чём шла речь в первом разделе. Лазерная резка металла и плазменная резка режут контур по толщине металла: лазер экономичен и точен на тонком и среднем листе, плазма — на толстом металле, где лазер теряет скорость и качество кромки.
Гибка листового металла формирует объёмную деталь из плоской заготовки на листогибочном прессе, и здесь ключевой параметр — толщина металла: она определяет минимальный радиус гиба и длину так называемой линии подгибки, за которой металл начинает трескаться на внешнем радиусе. Чем толще лист, тем больше должен быть внутренний радиус гиба и тем сильнее меняется развёртка детали относительно чистового чертежа.
После раскроя и гибки заготовка обычно попадает на механическую обработку там, где резка или гибка не дают нужной точности: посадочные отверстия, привалочные плоскости под сборку, резьбовые соединения. Планировать это стоит на этапе чертежа — заготовительный раскрой лазером и плазмой у нас идёт как отдельная позиция сметы, а не часть механообработки.
Как выбрать способ обработки под чертёж: материал, допуск, партия
Решение о методе обработки принимается по трём параметрам чертежа, и порядок их проверки важен: сначала допуск, потом партия, материал влияет на режимы, а не на сам выбор операции.
Материал определяет режимы резания и стойкость инструмента, но крайне редко меняет саму последовательность операций: нержавеющую сталь и алюминий точат и фрезеруют теми же методами, что и конструкционную сталь, только на других скоростях подачи и с другим инструментом. Исключение — закалённые и жаропрочные материалы, где чистовую обработку резцом заменяет шлифовка или обработка твердосплавным и керамическим инструментом.
Таблица: критерии выбора подрядчика по парку станков и опыту с металлом
Абстрактные «опыт и качество» в описании подрядчика ничего не говорят о том, справится ли он с конкретным чертежом. Проверяйте по пунктам, которые можно прямо спросить и получить конкретный ответ.
| Критерий | Вопрос подрядчику | Что означает плохой ответ |
|---|---|---|
| Нужный станок в наличии | Какой токарный/фрезерный ЧПУ обрабатывает вашу деталь по габариту? | Работа уйдёт субподрядчику без вашего ведома |
| Опыт с вашим металлом | Есть примеры деталей из этой марки за последний год? | Режимы подбираются вслепую, риск брака и поломки инструмента |
| КИМ-контроль | Есть координатно-измерительная машина или контроль только штангенциркулем? | Узкие допуски и сложный профиль не проверить |
| Протокол измерений | Дадут ли протокол КИМ-контроля на партию, а не устное «всё в допуске»? | Нет документального подтверждения при споре по приёмке |
| Минимальная партия | Берут ли в работу единичную деталь или только от определённого тиража? | Мелкую серию либо не возьмут, либо сильно накрутят цену |
Отдельно стоит наличие собственного КИМ-контроля: без него подрядчик физически не подтвердит соответствие детали чертежу по сложному профилю или посадочному допуску — а именно КИМ-контроль подтверждает, что механическая обработка выполнена так, как заявлено, а не «на глаз».
Что указать в техническом задании на механическую обработку
Чем полнее техническое задание, тем меньше уточняющих звонков перед запуском в работу и тем точнее оценка срока и стоимости. Минимальный набор:
- Чертёж с проставленными допусками — не только номинальный размер, но и поле допуска на каждый ответственный размер.
- Марка металла — конкретный ГОСТ или зарубежный аналог, а не общее «сталь» или «нержавейка».
- Размер партии — единичная деталь, мелкая серия или тираж: от этого зависит, какой станок и оснастку разумно использовать.
- Шероховатость по поверхностям — Ra может отличаться для разных поверхностей одной детали, указывайте отдельно.
- Требования к покрытию — если после обработки идёт цинкование или другая гальваника, толщина слоя должна быть учтена в поле допуска заранее.
- Срок изготовления — жёсткий дедлайн может повлиять на выбор метода в пользу более быстрого, даже если он немного дороже.
Дальше остаётся прислать чертёж или 3D-модель на расчёт — технолог подберёт метод обработки под нужный допуск, оценит партию и посчитает срок изготовления по конкретному металлу.