Содержание8
В цехе и на складе метизов диски для шлифовки чаще всего продают под общим названием «обдирочный круг», а разница между партиями — в зернистости, связке и составе абразива, которая на глаз не видна и на ценнике не всегда написана. Ошибка в выборе круга стоит дороже лишнего часа работы: неверная зернистость не даёт нужной чистоты, круг не по материалу портит нержавеющую поверхность коррозией, а круг не по паспорту разрушается прямо в руках. Разбираем, как выбрать диск под конкретную задачу — зачистку сварного шва, снятие ржавчины или чистовую доводку, — какой круг ставить на болгарку, а какой на станок, и как читать маркировку круга, чтобы не рисковать оборудованием и руками.
Коротко: зернистость подбирают под задачу, а не берут универсальную — P24–P36 для черновой зачистки шва, P60–P120 для получистовой обработки, P150 и мельче для доводки под покраску. Диск шлифовальный (вогнутый, для зачистки) и диск отрезной (плоский, для реза) — разные изделия, путать нельзя. Для нержавейки нужен круг без железа и серы, для алюминия — с крупным открытым зерном. Максимальная скорость на круге обязана быть не ниже оборотов болгарки — это условие, при котором круг не разрывается, а не формальность.
Диск для шлифовки — не то же самое, что диск для резки
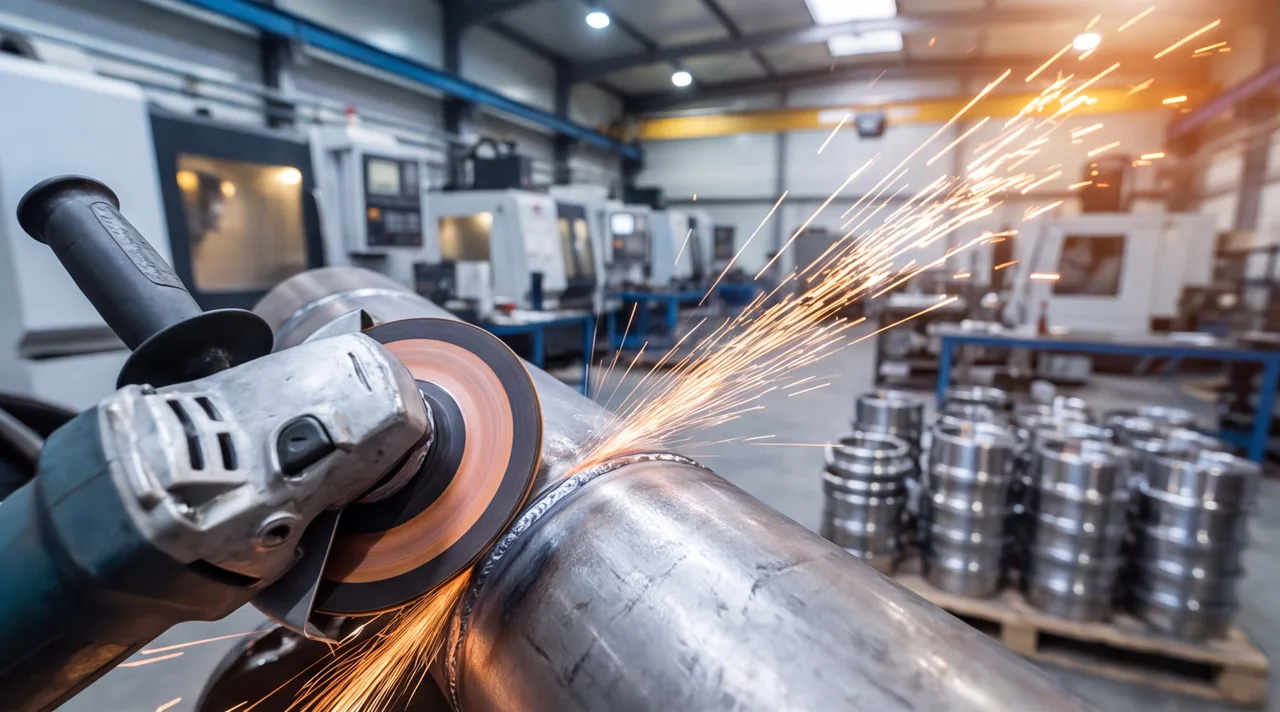
Заявка «нужен диск для болгарки» без уточнения типа — частый источник путаницы в закупке: под одним названием на складе лежат два разных инструмента. Диск отрезной — плоский и тонкий, обычно 1–2,5 мм, работает торцом и режет металл насквозь. Диск шлифовальный, он же обдирочный, — толще, обычно 6 мм, и с вогнутым, чашеобразным корпусом: вогнутость нужна, чтобы при работе плоскостью круга под углом 15–30° к поверхности абразив снимал металл, а не зарывался в него кромкой. Чаще всего обдирочный круг нужен сразу после сварочных работ — зачистить шов и наплывы, а не разрезать деталь. Поставить отрезной круг на зачистку шва — значит быстро расколоть тонкий диск боковой нагрузкой, для которой он не рассчитан; поставить обдирочный на резку — получить рваный и неточный рез. Посадочный диаметр у обоих кругов обычно совпадает с большинством угловых шлифовальных машин (УШМ, в обиходе — болгарок), поэтому на глаз их путают: разница — в толщине и форме корпуса, а не в этикетке.
Зернистость и связка: что реально снимает круг
Зернистость круга — размер абразивных зёрен в его рабочем слое — напрямую регулирует скорость съёма металла: крупное зерно снимает больше материала за проход, но оставляет грубый след, мелкое работает медленнее и чище.
- P24–P36 — черновая зачистка сварного шва, снятие окалины и наплывов, где важна скорость, а не чистота поверхности
- P60–P120 — получистовая обработка: снятие следов от грубого круга, выравнивание после первой зачистки
- P150 и мельче — финишная доводка перед покраской или полировкой, когда шов уже выровнен и нужна только гладкость
Связка — то, что удерживает зёрна абразива в теле круга, — определяет ресурс круга: не грубость следа, а то, как долго круг держит форму и режущую способность под нагрузкой. Абразив на керамической связке жёстче и дольше сохраняет геометрию при высокой нагрузке, на бакелитовой — эластичнее и лучше держит удар при неровной подаче рукой. Материал самого зерна тоже подбирается под задачу: электрокорунд — универсальный абразив для стали, карбид кремния — для твёрдых и хрупких материалов вроде чугуна и цветных сплавов, циркониевый корунд самозатачивается под нагрузкой и держит ресурс дольше обычного электрокорунда на тяжёлой черновой зачистке.
Таблица подбора круга под задачу: шов, ржавчина, чистовая доводка
Дальше — без общих слов, прямое соответствие: подставьте свою задачу и получите зернистость и диаметр, не читая каталог производителя.
| Задача | Зернистость | Диаметр, мм | Тип круга |
|---|---|---|---|
| Черновая зачистка сварного шва, снятие наплывов | P24–P30 | 125–230 | обдирочный, вогнутый |
| Снятие ржавчины и окалины с плоской поверхности | P36–P60 | 125–180 | обдирочный или лепестковый |
| Точечная зачистка ржавчины без выборки металла | P60–P80 | 115–125 | лепестковый |
| Получистовое выравнивание шва перед доводкой | P80–P120 | 125–180 | лепестковый или фибровый |
| Чистовая доводка перед покраской или полировкой | P150–P240 | 115–125 | лепестковый, мелкое зерно |
Правило движения по таблице — сверху вниз: начинают с крупного зерна там, где нужно снять металл, и переходят к мелкому только когда грубая геометрия уже выправлена. Пропуск промежуточного шага — например, переход с P24 сразу на P150 — не экономит время: мелкое зерно забивается металлом на грубом следе почти сразу и перестаёт работать.
Болгарка или стационарный станок: разные требования к кругу
Ручная зачистка кругом на болгарке — типичная слесарная операция, и круг для неё, и круг для стационарного точила — разные изделия, даже если абразив и зернистость совпадают. У ручной машины два жёстких ограничения, которых нет у станка: посадочный диаметр под шпиндель (чаще всего 22,23 мм) и максимальный наружный диаметр круга, указанный в паспорте самой болгарки — обычно 125 или 230 мм, круг большего размера физически не закрывается штатным кожухом. У стационарного точила диаметр круга задаётся конструкцией шпинделя станка и обычно заметно больше — 150–400 мм, а посадка идёт по фланцу, а не по резьбе прижимной гайки.
Второе отличие — характер нагрузки. На станке заготовку подводят к кругу равномерно, круг вращается на постоянной известной скорости, и оператор контролирует усилие подачи. В руке усилие и угол атаки меняются постоянно, а рабочая скорость круга обязана быть не ниже фактических оборотов болгарки — это указано в паспорте самой машины и продублировано на этикетке круга. Несовпадение этих двух цифр — частая причина того, что круг разрушается именно в руках, а не на станке.
Совместимость с материалом: сталь, нержавейка, алюминий
Универсальный круг одинаково снимает металл на обычной стали, но на нержавейке и алюминии это упрощение стоит дорого.
| Материал | Риск при неверном круге | На что смотреть в маркировке |
|---|---|---|
| Углеродистая сталь | практически нет — универсальный круг рассчитан именно на неё | ограничений по материалу нет |
| Нержавеющая сталь | точечная коррозия от частиц железа и серы прежнего круга | пометка INOX, состав без железа и серы |
| Алюминий и мягкие цветные металлы | забивание рабочей поверхности, потеря режущей способности | крупное открытое зерно, круг под цветные металлы |
Круг для нержавеющей стали не должен содержать железо и серу — это требование к составу абразива и связки, а не рекомендация. Частицы обычной стали и соединения серы, оставшиеся на поверхности после обработки универсальным кругом, вызывают точечную коррозию — она проявляется не сразу, а через недели эксплуатации детали. Маркировка INOX означает именно отсутствие этих загрязнителей, а не более высокое качество абразива вообще.
Алюминий забивает рабочую поверхность универсального круга: мягкий металл не режется зерном, а размазывается и заполняет поры между зёрнами, после чего круг перестаёт снимать металл и начинает его полировать нагревом. Для цветных металлов нужен круг с крупным открытым зерном или специальным покрытием против налипания.
Как читать маркировку круга при покупке
Этикетка абразивного круга — не декоративная наклейка, а паспорт изделия, и на ней указано всё, что нужно сверить перед установкой.
Из всех полей маркировка круга важнее всего указывает максимальную рабочую скорость — верхний предел оборотов, при котором корпус круга держит центробежную нагрузку без разрушения. Скорость подписывают в метрах в секунду — это окружная скорость на кромке круга, а не обороты в минуту двигателя, поэтому цифру на круге сверяют не с делением регулятора оборотов, а с паспортным значением, которое производитель болгарки указывает для конкретной модели. Стандарт EN 12413 регламентирует методику этого расчёта и требования к прочности круга при испытании на разрыв. Дата изготовления важна отдельно: связка круга, особенно бакелитовая, теряет прочность со временем, и просроченный круг может разрушиться на тех же оборотах, на которых новый работал нормально.
Почему нельзя ставить круг не по паспорту
Разрыв круга на оборотах выше паспортных — типовая причина травм при работе с УШМ, а не редкое стечение обстоятельств. Абразивный круг вращается на высокой скорости и удерживается только прочностью собственного корпуса; превышение паспортных оборотов создаёт центробежную нагрузку, которую связка круга не рассчитана выдержать, и корпус разрушается фрагментами на скорости в десятки метров в секунду. Максимальная рабочая скорость круга должна соответствовать оборотам болгарки не примерно, а строго: круг с меньшей паспортной скоростью, поставленный на более быструю машину, — прямая причина разрыва, даже если внешне круг выглядит исправным.
Требования безопасности при абразивной обработке в России регулирует ГОСТ 12.3.028-82: обязательный защитный кожух, закрывающий не менее половины окружности круга, положение оператора вне плоскости вращения круга при пуске и осмотр круга перед установкой. Ещё одна типовая причина разрыва — просроченная связка: круг с истёкшим сроком хранения теряет прочность независимо от того, использовался он или нет, и внешне это не всегда заметно. Работа без кожуха, «на глазок» без сверки паспортных оборотов и использование круга с истёкшим сроком — три самых частых нарушения, которые предшествуют разрыву круга на практике.
Когда ручной шлифовки мало: обработка на производстве
Ручная шлифовка кругом на болгарке хорошо решает задачи зачистки и подготовки поверхности, но у неё есть предел: она не даёт повторяемого результата на партии деталей и не выдерживает жёсткий допуск по шероховатости, заданный чертежом. Если в спецификации стоит конкретное значение Ra, а не «зачистить до чистого металла», или речь идёт о серии из десятков одинаковых деталей, ручная обработка кругом превращается в лотерею: каждая деталь выходит зачищенной чуть по-своему, в зависимости от руки оператора и износа круга на момент операции.
В этом случае обработку переносят на станок — шлифовку и полировку с контролем шероховатости по всей партии, а не по глазу мастера. Если сомневаетесь, достаточно ли ручной доводки для вашей детали или нужна станочная шлифовка, пришлите чертёж на расчёт — технолог посчитает, какой способ обработки и допуск реально нужен.