Содержание9
Труба, сплющенная в зоне гиба или ушедшая в овал вместо круга, — типовой брак, который заказчик замечает не сразу: деталь визуально похожа на чертёж, но не проходит по проходному сечению или не стыкуется с ответным фланцем. Причина почти всегда в выборе метода гибки без учёта диаметра, толщины стенки и требуемого радиуса. Ниже — сравнение четырёх способов гибки труб (с наполнителем, на дорновом и безоправочном трубогибе, с индукционным нагревом ТВЧ) по минимальному радиусу без сплющивания и утонению стенки, и три пункта, по которым стоит проверять подрядчика перед заказом.
Коротко: дорновый трубогиб и гибка с индукционным нагревом ТВЧ дают минимальный радиус около 1,5–2D без потери круглости сечения, безоправочная гибка на том же радиусе рискует утонением стенки и овалом. Оправка (дорн) входит в трубу и держит форму сечения изнутри в зоне изгиба. Овальность после гиба измеряют штангенциркулем или калибром, а не на глаз. Труба толщиной стенки менее 1/15 диаметра почти всегда требует дорна или наполнителя.
Как выбрать способ гибки трубы: сравнение по критериям
Выбор метода гибки трубы нетривиален, потому что один и тот же радиус на трубе Ø20×1 и на трубе Ø89×4 ведёт себя по-разному: тонкостенная деталь сплющивается там, где толстостенная гнётся без проблем. Ниже — сравнение четырёх методов гибки металлических труб по ключевым критериям.
| Метод | Минимальный радиус без сплющивания | Влияние на толщину стенки | Материал | Диапазон диаметров |
|---|---|---|---|---|
| Гибка с наполнителем | от 2D | умеренное утонение снаружи изгиба | сталь, нержавеющая сталь, медь | обычно до Ø60–80 мм |
| Дорновый трубогиб | от 1,5D | минимальное, оправка держит сечение | сталь, нержавеющая сталь, алюминий | Ø10–200 мм (по парку оправок) |
| Безоправочный трубогиб | от 2,5–3D | выше среднего, риск растёт с уменьшением радиуса | сталь, нержавеющая сталь | Ø10–100 мм |
| Индукционный нагрев (ТВЧ) | от 1,5–2D | ниже среднего на толстой стенке | сталь, легированная сталь | Ø50–500 мм и крупнее |
Гибка с наполнителем: канифоль, песок, легкоплавкий сплав держат сечение
При гибке с наполнителем полость трубы перед изгибом заполняют канифолью, сухим песком или легкоплавким сплавом (сплав Вуда и аналоги). Наполнитель ведёт себя как временная жёсткая набивка: он заполняет внутренний объём и не даёт стенке сминаться внутрь на сжатой стороне изгиба, пока труба проходит через ролики или гибочный сегмент. После гиба наполнитель выплавляют или вытряхивают.
Экономически метод оправдан там, где нет смысла держать в цехе набор оправок под конкретный диаметр: мелкая серия, нестандартный радиус, разовый заказ по чертежу заказчика. На песке и канифоли работают преимущественно с трубами среднего диаметра из стали и нержавеющей стали; для тонкостенной меди чаще применяют легкоплавкий сплав — он лучше держит форму на тонкой стенке.
Дорновый трубогиб: оправка держит форму сечения на всём изгибе
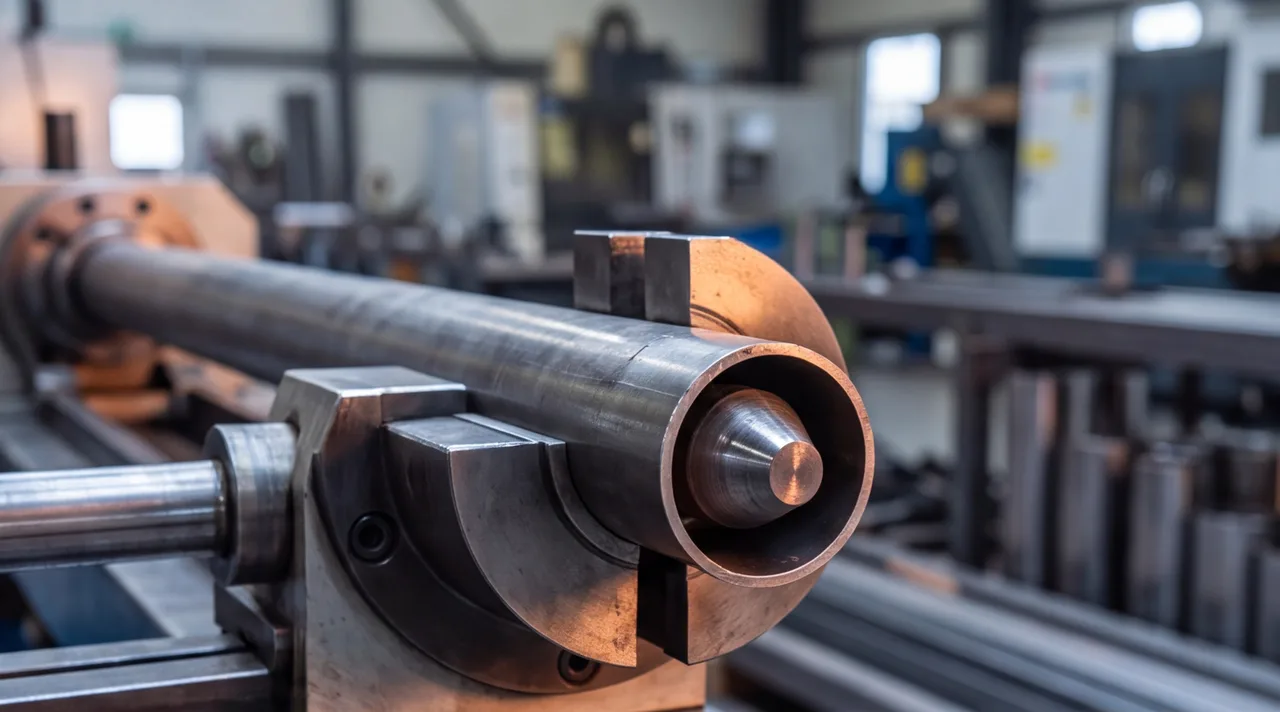
Дорновый трубогиб — основной промышленный метод для труб, где важна круглость сечения после изгиба. Внутрь трубы на участок предстоящего гиба вводится оправка (дорн) — стержень или шарнирное звено, повторяющее внутренний диаметр трубы. Дорн физически подпирает стенку изнутри в момент изгиба и не даёт ей смяться на внутренней стороне радиуса.
Оправка снижает овальность сечения сильнее, чем любой другой способ поддержки: труба на выходе из дорнового трубогиба сохраняет проходное сечение, что критично для гидравлики, теплообменников и трубопроводной арматуры. Ключевое условие — у подрядчика должен быть в наличии типоразмер оправки под конкретный диаметр и толщину стенки трубы; без него дорновая гибка на нужном сечении просто не запускается, и это первое, что стоит спросить при выборе подрядчика.
Безоправочный трубогиб: без дорна, но с ограничением по радиусу
Безоправочный трубогиб гнёт трубу зажимными и прижимными роликами без оправки внутри сечения. Наладка быстрее и дешевле дорновой: не нужно подбирать и менять дорн под каждый диаметр, переналадка станка занимает меньше времени. Это делает метод выгодным на большом радиусе и толстостенной трубе, где риск деформации сечения невелик изначально.
Оборотная сторона — без внутренней поддержки стенка на растянутой стороне изгиба утоняется сильнее, а на сжатой стороне выше риск волнистости и лёгкого сплющивания, особенно при уменьшении радиуса. На тонкостенной трубе или радиусе меньше 2,5–3D безоправочная гибка становится ненадёжной: сечение выходит за допуск по овальности. Метод годится для труб с толстой стенкой на большом радиусе; там, где радиус жёстко задан чертежом и он мал, разумнее дорновый трубогиб или наполнитель.
Гибка с индукционным нагревом ТВЧ: крупный диаметр и толстая стенка
Индукционный нагрев ТВЧ (токами высокой частоты) — метод для труб большого диаметра и толстой стенки, которые холодным способом на обычном трубогибе или под прессом гнуть тяжело или невозможно без риска разрыва. Индукционное кольцо охватывает трубу и локально, узкой зоной, нагревает металл перед деформацией — сопротивление металла изгибу в нагретой зоне резко падает, и труба сгибается на управляемом радиусе без гидравлического пресса на разрыв стенки.
Узкая зона нагрева и одновременное перемещение трубы через кольцо дают минимальный радиус около 1,5–2D даже на трубах, где холодная гибка потребовала бы наполнителя или многопроходной технологии. Обратная сторона — наладка индукционной установки медленнее и дороже, чем у механического трубогиба: метод оправдан на трубопроводах большого диаметра для энергетики, нефтегазовой отрасли, крупных металлоконструкций, но не на мелкой серии тонкостенных труб, где дорновый трубогиб быстрее и дешевле.
Минимальный радиус гиба и утонение стенки: что дают четыре метода
Радиус гиба принято сравнивать не в миллиметрах, а в диаметрах трубы (D) — так сравнение работает для любого сечения, от Ø15 до Ø500 мм. Толщина стенки трубы прямо ограничивает минимальный радиус: чем тоньше стенка относительно диаметра, тем раньше наступает сплющивание или складка на сжатой стороне изгиба, и тем более жёстко нужна поддержка сечения изнутри.
| Метод | Минимальный радиус, D | Утонение стенки на растянутой стороне |
|---|---|---|
| Гибка с наполнителем | 2,0 | среднее по методу |
| Дорновый трубогиб | 1,5 | ниже среднего по методу |
| Безоправочный трубогиб | 2,5–3,0 | выше среднего по методу |
| Индукционный нагрев (ТВЧ) | 1,5–2,0 | ниже среднего по методу на толстой стенке |
Практический вывод из таблицы: если чертёж требует радиус меньше 2D на трубе со стенкой тоньше 1/15 диаметра, безоправочный трубогиб почти наверняка не подойдёт — нужен дорн, наполнитель или локальный нагрев. На радиусе от 3D и выше при толстой стенке разница между методами стирается, и решающим фактором становится не физика, а цена и срок наладки.
Контроль овальности после гиба: что и чем проверяют
Овальность сечения — это разница между максимальным и минимальным диаметром трубы в самой напряжённой точке изгиба, обычно в вершине радиуса. Контроль овальности — это измерение штангенциркулем или калибром в двух перпендикулярных направлениях, а не визуальная оценка «труба выглядит круглой». На глаз отклонение в несколько процентов от номинального диаметра не видно, а для стыковки с фланцем или прохода теплоносителя оно уже критично.
Протокол контроля — то, что стоит спросить у подрядчика до заказа, а не после приёмки партии. Если овальность на партии не измеряется и не фиксируется в протоколе, узнать о браке можно только на этапе сборки трубопровода — когда переделка стоит дороже, чем повторный гиб.
Гибка в нескольких плоскостях за одну установку
Пространственная деталь с гибами в разных плоскостях традиционно требует нескольких установок трубы в станке — согнули в одной плоскости, перезажали, довернули, согнули в другой. Каждая переустановка добавляет погрешность позиционирования: небольшое смещение оси трубы или угла поворота на каждом шаге складывается, и на выходе деталь не попадает в габарит или расходится с ответными элементами конструкции.
ЧПУ трубогиб с несколькими управляемыми осями решает эту задачу иначе: труба зажимается один раз, а программа станка последовательно выполняет все изгибы в нужных плоскостях за один цикл, без повторного зажима. Для сложной пространственной детали — например, трубопровода с четырьмя-пятью гибами в разных плоскостях — это не опция для ускорения, а требование к точности: только так накопленная погрешность не выходит за допуск на позицию последнего изгиба.
На что смотреть при выборе подрядчика по гибке труб
Три пункта ниже — не общие критерии надёжности, а конкретные вопросы, которые снабженец может задать подрядчику напрямую при запросе цены.
- Есть ли в наличии типоразмер оправки под нужный диаметр и толщину стенки. Без дорна нужного размера дорновая гибка на этой трубе не запустится вообще — узнавать это нужно до отправки чертежа, а не после отказа.
- Ведётся ли протокол контроля овальности после гиба. Измерение штангенциркулем или калибром в зоне изгиба с фиксацией результата на партию — признак того, что брак ловится до отгрузки, а не на монтаже у заказчика.
- Есть ли возможность гибки в нескольких плоскостях за одну установку. Для пространственных деталей это определяет, попадёт ли деталь в допуск по позиции последнего изгиба или накопит погрешность через несколько переустановок.
Дальше — пришлите чертёж трубы с указанием радиусов гиба, толщины стенки и требуемых допусков на расчёт по чертежу: технолог подберёт метод — с наполнителем, на дорновом трубогибе, без оправки или с индукционным нагревом — под конкретный диаметр, материал и серию, и посчитает стоимость и срок. Родственная операция для листового проката, а не трубы, — гибка листового металла; гнутые узлы трубопровода после гиба обычно уходят на сварочные работы для сборки в единую конструкцию.