Содержание7
Заказчик присылает чертёж с допуском ±0,02 мм на посадочный диаметр — и на этом его участие в программировании заканчивается, а в цехе начинается работа, которую снаружи никто не видит: чертёж превращается в траекторию, траектория — в G-код под конкретный станок, и всё это проверяется в симуляции до того, как в патрон встанет реальная заготовка. Разберём этот путь по шагам и дадим критерии, по которым снабженец или конструктор может оценить подрядчика ещё до первого заказа: какими CAM-системами он пользуется, есть ли своя библиотека постпроцессоров и кто у него отвечает за код — технолог-программист или тот же оператор, что потом запускает цикл.
Коротко: управляющая программа для ЧПУ — это не сам G-код, а результат цепочки CAM-система → траектория инструмента → постпроцессор → симуляция. Один и тот же чертёж даёт разный код для разных станков, потому что постпроцессор настроен под конкретную стойку и кинематику осей. За программу отвечает технолог-программист, а не оператор, который её запускает. Симуляция перед первым резом — не формальность: она ловит столкновение инструмента с оснасткой до того, как испорчена заготовка. Библиотека готовых постпроцессоров и программ по номеру чертежа делает повторный заказ детали дешевле первого.
От чертежа до электронной модели: что получает программист перед стартом
Технолог-программист начинает не с CAM-системы, а с ревизии входных данных, и здесь чаще всего теряется время. Идеальный вход — 3D-модель в STEP или Parasolid плюс 2D-чертёж с простановкой допусков, шероховатости и требований к материалу. По модели CAM-система строит траекторию напрямую по геометрии, а чертёж остаётся источником допусков, которые в модели не прописаны: квалитет отверстия, поле допуска резьбы, требования к Ra.
На практике заказчик присылает только 2D-чертёж без модели — это нормально для простых деталей вращения, но для корпусных деталей со сложными поверхностями означает, что модель придётся строить в CAM-системе вручную по разрезам и видам чертежа. Это добавляет часы к подготовке и повышает риск разночтения — то, что не однозначно на чертеже (например, скругление без явного радиуса), программист трактует по своему опыту, и лучше проговорить это на этапе расчёта, а не после первой детали. Отдельно фиксируется исходная заготовка — прокат, поковка, отливка — потому что от неё зависит, с каким припуском стартует первый проход.
CAM-система переводит чертёж в траекторию инструмента
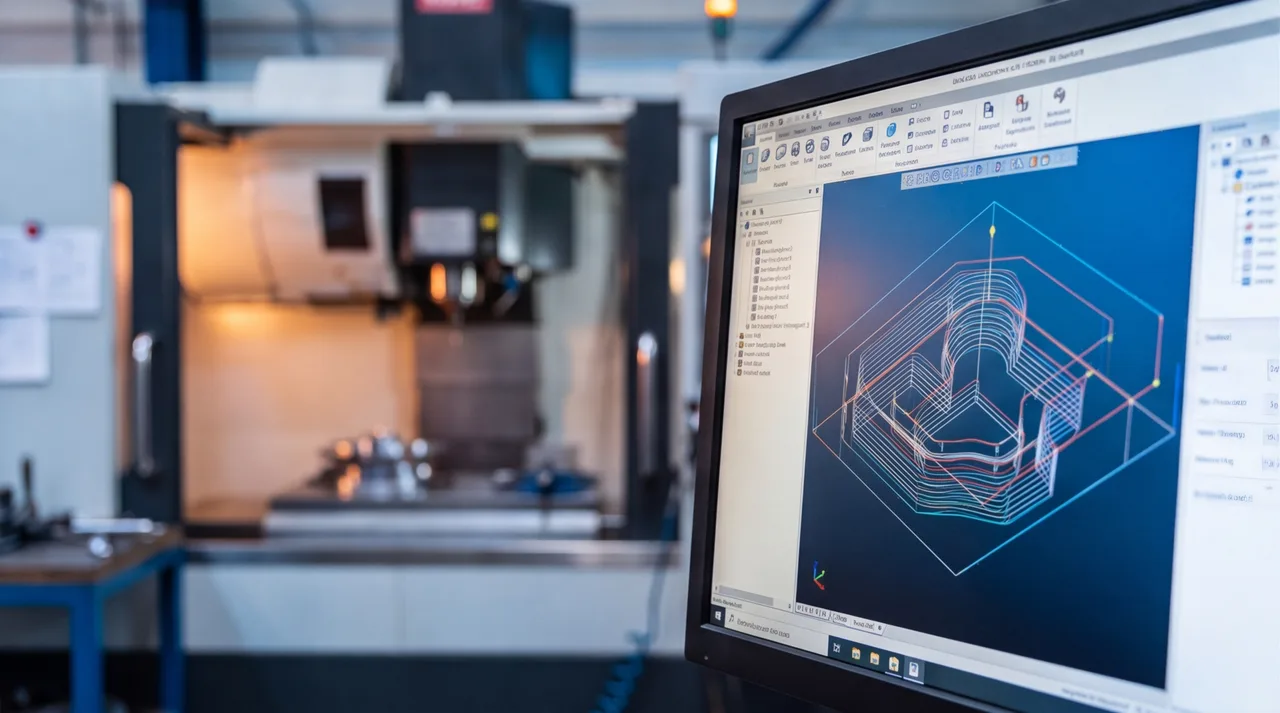
CAM-система решает одну конкретную задачу: по 3D-модели и выбранной стратегии обработки она рассчитывает траекторию инструмента — последовательность точек и подач, по которым фреза или резец должны пройти, чтобы снять металл до заданного контура. Это ещё не программа для станка, а геометрическое и технологическое описание процесса: черновая выборка объёма, получистовые проходы, чистовая обработка по контуру, отдельно — сверление и нарезание резьбы.
Выбор конкретной CAM-системы диктует не престиж бренда, а тип обработки и парк оборудования. Токарная и простая фрезерная обработка нормально ложатся почти в любую систему, а вот пятиосевая обработка сложных поверхностей требует модуля, который умеет считать наклон инструмента и избегать зарезов на переходах.
| CAM-система | Где чаще применяется | Сильная сторона |
|---|---|---|
| Mastercam | токарная, фрезерная 3–4 оси | широкая база постпроцессоров, привычна операторам-программистам |
| SprutCAM | токарно-фрезерные центры, роботизированная обработка | гибкая настройка постпроцессора под нестандартную кинематику |
| PowerMill | сложные поверхности, штамповая оснастка | чистовые стратегии по свободным поверхностям |
| hyperMILL | 5-осевая обработка, крупные корпусные детали | расчёт траектории с контролем коллизий по всей кинематике станка |
| Fusion 360 | мелкосерийные и опытные детали | быстрый старт на несложной геометрии |
Итог работы CAM-системы — операции обработки с назначенным инструментом, режимами резания и стратегией движения. Дальше эту траекторию нужно превратить в код, который поймёт конкретный станок, — и здесь в дело вступает постпроцессор.
Постпроцессор: почему один чертёж даёт разные программы на разных станках
Траектория из CAM-системы универсальна: она описывает движение инструмента в абстрактных координатах, без привязки к тому, как именно станок эти координаты отрабатывает. Постпроцессор — это модуль, который переводит траекторию в G-код конкретной стойки ЧПУ с учётом её диалекта команд, числа управляемых осей и особенностей кинематики. Одна и та же деталь, обработанная по одной и той же траектории, даёт разный код на 3-осевом вертикальном фрезерном центре и на 5-осевом станке с поворотным столом — потому что вторая машина умеет наклонять деталь под инструмент, а её постпроцессор должен пересчитывать координаты с учётом этого наклона.
Практическое следствие: программу, написанную и оттестированную под один станок, нельзя просто скопировать на другой станок того же типа, если на нём стоит другая стойка (например, Fanuc вместо Siemens) или другой набор управляемых осей. Нужен либо готовый постпроцессор именно под эту связку станок-стойка, либо его настройка с нуля — а это отдельная инженерная задача, которую делает не оператор, а специалист по постпроцессорам, часто тот же технолог-программист или интегратор CAM-системы.
Кто пишет программу: технолог-программист, наладчик или оператор
В цехе эти три роли часто путают снаружи, а изнутри они разведены по ответственности. Технолог-программист работает в CAM-системе: строит траекторию, назначает режимы резания, прогоняет симуляцию и передаёт готовую программу в цех. Наладчик настраивает станок под конкретный запуск — устанавливает инструмент в держатели, привязывает нулевую точку детали, вводит коррекции на длину и радиус инструмента. Оператор запускает цикл, контролирует процесс визуально и по показаниям станка, меняет заготовки в серии.
| Роль | Пишет программу | Настраивает станок | Запускает цикл |
|---|---|---|---|
| Технолог-программист | да | нет | нет |
| Наладчик | нет | да | иногда |
| Оператор станка с ЧПУ | нет | нет | да |
Это разделение — прямой критерий оценки подрядчика. Если программу пишет тот же человек, который потом её эксплуатирует, и делает это без независимой проверки — например, без прогона симуляции коллегой или технологом-контролёром, — риск пропустить ошибку на первой детали выше: автор программы склонен видеть в коде то, что закладывал, а не то, что там реально написано. У подрядчиков с выстроенным процессом программа перед запуском проходит хотя бы формальную проверку вторым специалистом или обязательную симуляцию с протоколом.
Проверка на симуляции: как ловят столкновения до первого реза
Готовая управляющая программа перед физическим запуском проходит проверку на симуляции обработки — виртуальном прогоне, где CAM-система или стойка станка в режиме без реза отрабатывает весь цикл движения инструмента с учётом реальной геометрии заготовки, оснастки, патрона и инструментальной головки. Симуляция ловит два типа проблем: врезание инструмента в то, что резать не должно (зажимные губки, кулачки патрона, прижимные планки), и превышение допустимых режимов на отдельных участках траектории.
Для заказчика это не абстрактная забота о качестве, а прямая страховка бюджета. Заготовка из титанового сплава или крупная поковка стоит заметно дороже самой обработки, и коллизия инструмента с патроном на необработанном прогоне ломает и инструмент, и заготовку одновременно. Стоимость лишних двадцати минут на симуляцию несопоставима со стоимостью испорченной заготовки и остановки станка на замену сломанного инструмента.
Библиотека готовых программ и постпроцессоров: почему повторный заказ дешевле
Программирование и симуляция — не разовая операция, если деталь заказывается не первый раз. Подрядчики с выстроенным процессом хранят готовые управляющие программы и настроенные постпроцессоры в привязке к номеру чертежа заказчика. При повторном заказе той же детали цикл «CAM → постпроцессор → симуляция» не запускается заново — программа берётся из архива, при необходимости корректируется под текущую партию инструмента, и деталь идёт сразу в обработку.
Это прямо сказывается на сроке и цене повторного тиража: не нужно заново тратить часы технолога-программиста на построение траектории и прогон симуляции. На практике это особенно заметно на деталях для станков и оснастки, которые заказывают партиями с интервалом в несколько месяцев, — если у подрядчика нет библиотеки и он программирует каждую партию заново, повторный заказ стоит почти как первый.
Как оценить подрядчика по программированию перед заказом
Снабженцу или конструктору, который выбирает исполнителя, не обязательно разбираться в CAM-системах — достаточно задать несколько прямых вопросов и оценить, насколько уверенно на них отвечают.
- Какими CAM-системами пользуется подрядчик и связан ли выбор с типом обработки вашей детали (простое точение, фрезеровка, многоосевая обработка сложных поверхностей).
- Есть ли своя библиотека постпроцессоров под станки, которые реально стоят в цехе, или под каждый заказ настройка идёт заново.
- Кто отвечает за управляющую программу — отдельный технолог-программист или тот же оператор, что запускает станок, и есть ли независимая проверка перед запуском.
- Прогоняется ли программа в симуляции перед физической обработкой и на дорогих заготовках, и на серийных деталях тоже.
- Хранятся ли программы и постпроцессоры прошлых заказов по номеру чертежа, чтобы повторный тираж не требовал нового цикла программирования.
Ответы на эти пять вопросов быстрее показывают зрелость производства, чем список оборудования на сайте: станок можно арендовать на один заказ, а выстроенный процесс программирования и проверки — нет. Если вы уже прислали чертёж на изготовление деталей по чертежам и деталь идёт на токарно-фрезерную обработку с ЧПУ, спросите у технолога, как именно у него устроена подготовка программы, — по всем услугам механообработки этот процесс должен быть одинаково прозрачным, посмотреть весь перечень можно на странице услуг.