Содержание8
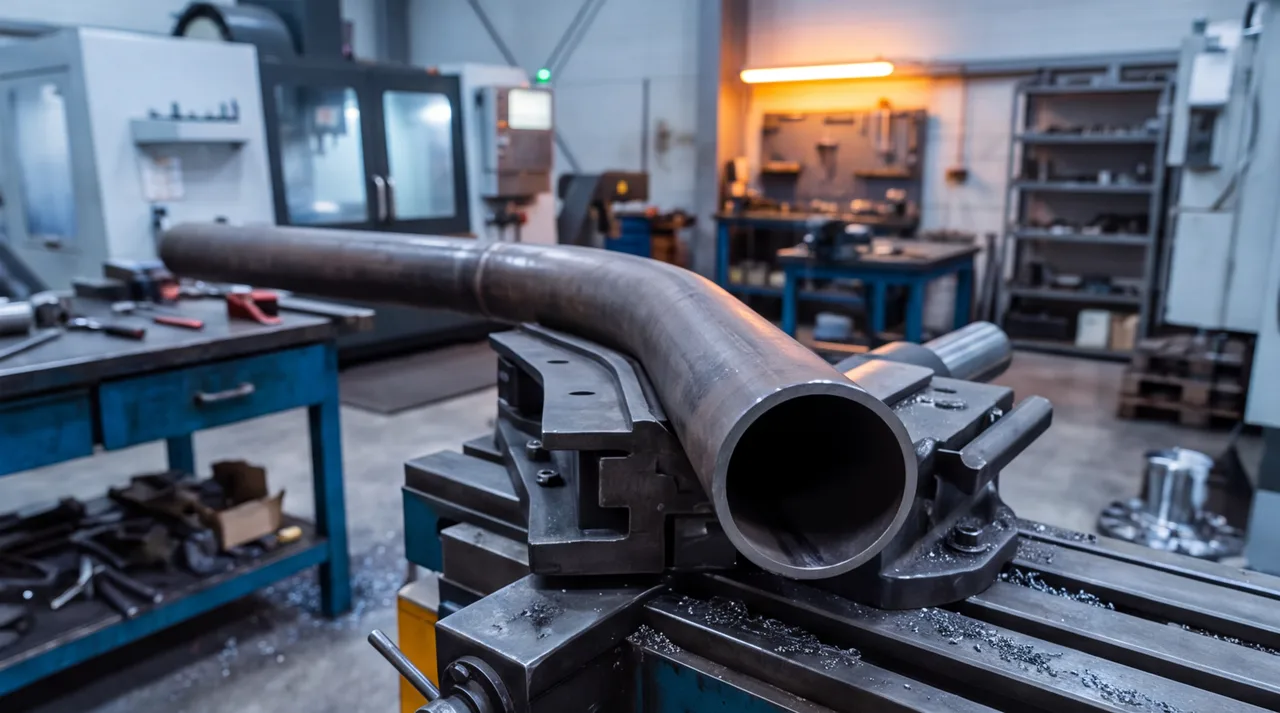
Труба, согнутая радиусом меньше того, что позволяют её диаметр и толщина стенки, либо мнётся гофрой на внутренней стороне сгиба, либо сплющивается в эллипс и перестаёт проходить по проходному сечению, либо трескается по шву при холодной гибке нержавейки. Ошибку почти никогда не видно на этапе гибки — её находят в собранной раме или трубопроводной обвязке, когда переделывать дороже всего. Разберём, какой радиус гибки трубы реально минимален для разных способов и материалов, от чего он зависит и как проверить готовую деталь до отгрузки.
Коротко: минимальный радиус гибки трубы принято считать в диаметрах трубы (D). На ЧПУ-трубогибе с дорном для трубы 40 мм это обычно от 60 мм (1,5D), без дорна — от 120 мм (3D) и больше. Чем тоньше стенка относительно диаметра, тем крупнее должен быть радиус: тонкостенная труба на тугом сгибе сминается в эллипс раньше, чем толстостенная. Нержавеющая сталь и титан требуют больше запаса, чем углеродистая сталь; медь и латунь гнутся легче всех.
Радиус гибки трубы: что это и почему нельзя гнуть «на глазок»
Радиус гибки (R) измеряют по осевой линии трубы — не по внутренней и не по наружной кромке, а по центру сечения. Его принято выражать не голым числом в миллиметрах, а в долях наружного диаметра трубы D: радиус 60 мм для трубы 40 мм — это 1,5D, радиус 200 мм для той же трубы — уже 5D. Такая запись удобнее, потому что позволяет сравнивать разные диаметры между собой и сразу понимать, какая гибочная оснастка нужна: её и продают рядами радиусов в диаметрах, а не в миллиметрах.
Труба гнётся сложнее листа именно из-за формы сечения. При гибке листового металла деформация идёт вдоль одной линии: волокна на выпуклой стороне растягиваются, на вогнутой сжимаются — и на этом всё. У трубы сечение замкнутое и круглое, поэтому деформация идёт сразу в двух направлениях: наружная стенка сгиба (экстрадос) вытягивается и утоньшается, внутренняя (интрадос) сжимается и норовит собраться в гофру, а само круглое сечение по всей длине сгиба стремится сплющиться в эллипс. Тугой радиус без опоры стенки изнутри труба просто не переживает — отсюда и разница минимальных радиусов между способами гибки.
Способы гибки труб и какой радиус они дают
Радиус, который можно получить без брака, определяет в первую очередь способ гибки — точнее, есть ли у трубы опора изнутри в момент деформации.
- Дорновая гибка на ЧПУ-трубогибе. Внутрь трубы заводят дорн — шарнирный стержень, который в зоне сгиба подпирает стенку изнутри и не даёт ей собраться в гофру. Это самый точный и повторяемый способ: одна программа станка даёт одинаковый радиус на всей партии. Именно дорновая гибка позволяет подходить к минимуму 1–1,5D.
- Гибка без дорна — на роликовом или сегментном трубогибе, ручном или гидравлическом. Труба зажимается снаружи между роликом и прижимной колодкой, изнутри ничего не поддерживает стенку. Оснастка проще и дешевле дорновой, но минимальный радиус без риска овализации и заломов заметно больше — обычно от 2,5–3D.
- Роликовая гибка (вальцовка) — труба постепенно проходит между тремя роликами, средний из которых задаёт кривизну. Способ не даёт тугих радиусов, зато без переналадки формует большие дуги, кольца и спирали из труб крупного диаметра — здесь речь скорее о радиусах от 5–6D и выше.
- Гибка с нагревом — индукционным током высокой частоты (ТВЧ) или газовой горелкой, иногда с набивкой полости трубы песком или установкой пружины. Разогретый металл в зоне сгиба пластичнее, поэтому способ применяют для толстостенных труб большого диаметра, где холодная гибка потребовала бы огромного усилия, а набивка компенсирует отсутствие дорна там, где нет оснастки под конкретный диаметр.
Таблица минимальных радиусов по способу гибки
Цифры ниже — ориентир для трубы среднего диаметра и обычной толщины стенки. Точное значение под конкретную деталь уточняют по толщине стенки и материалу — это следующий раздел.
| Способ гибки | Мин. радиус | Опора стенки изнутри | Где применяют |
|---|---|---|---|
| Дорновая гибка на ЧПУ-трубогибе | 1–1,5D | дорн | гидравлические и топливные магистрали, каркасы, поручни |
| Гибка без дорна (роликовый/сегментный трубогиб) | 2,5–3D | нет | толстостенная труба, простая геометрия, некритичный вид |
| Роликовая гибка (вальцовка) | от 5–6D | нет | крупные дуги, кольца, спирали, труба большого диаметра |
| Гибка с нагревом (ТВЧ, газ) ± набивка | 1,5–2D | набивка песком/пружиной | толстостенная труба большого диаметра, трубопроводы |
От чего реально зависит минимальный радиус
Способ гибки задаёт нижнюю границу радиуса, но окончательное число уточняют по двум параметрам — соотношению диаметра трубы к толщине стенки (D/t) и материалу.
Чем тоньше стенка относительно диаметра, тем раньше труба теряет круглое сечение на тугом сгибе. Труба 40×1 мм (D/t = 40) на радиусе 1,5D без дорна почти гарантированно сплющится в эллипс, а та же труба 40×3 мм (D/t ≈ 13) на том же радиусе форму выдержит и без поддержки изнутри. Поэтому тонкостенную трубу либо гнут только с дорном или набивкой, либо закладывают радиус заметно больше табличного минимума.
Материал определяет, насколько близко к минимуму способа можно подойти. Конструкционная сталь — базовый случай, для неё справедливы цифры из таблицы выше без поправок. Нержавеющая сталь наклёпывается быстрее: чем дольше металл деформируется, тем выше усилие и риск трещины, поэтому радиус для неё увеличивают. Алюминиевые сплавы ведут себя по-разному в зависимости от состояния поставки — отожжённый алюминий гнётся почти как сталь, термоупрочнённый требует большего радиуса или отжига перед гибкой. Медь и латунь — самые пластичные материалы в этом ряду, минимум способа на них обычно достижим без проблем. Титановые сплавы при комнатной температуре для тугой холодной гибки практически не годятся — стандартная практика для труб из титана — подогрев зоны сгиба.
| Материал | Пластичность при гибке | Поправка к минимальному радиусу |
|---|---|---|
| Конструкционная сталь (Ст3, сталь 20) | высокая | без поправок, базовый случай |
| Нержавеющая сталь (12Х18Н10Т) | средняя, быстрый наклёп | +0,5D к базовому радиусу |
| Алюминиевые сплавы (АД31, АМг2) | средняя, зависит от состояния поставки | +0,5D для термоупрочняемых сплавов |
| Медь, латунь (Л63) | высокая | можно приближаться к минимуму способа |
| Титановые сплавы (ВТ6) | низкая при комнатной температуре | нужен подогрев, увеличенный радиус |
Как проверить, что радиус выбран верно
- Внешний осмотр сгиба. На интрадосе (внутренней стороне сгиба) не должно быть волнистости и гофры — даже лёгкая рябь означает, что радиус для этой толщины стенки взят на пределе или ниже.
- Овальность сечения. Измеряют максимальный и минимальный диаметр в плоскости сгиба и считают разницу в процентах от номинала. В трубопроводной практике ориентир — не более 8%: выше этого труба хуже проходит по стыкуемому фитингу и меняет пропускную способность в узком месте.
- Толщина стенки на экстрадосе. Наружная сторона сгиба при гибке вытягивается и утоньшается — на радиусе, близком к минимуму способа, утонение может доходить до 15–20% от номинальной толщины, на радиусе 3D и больше остаётся в пределах нескольких процентов. Толщину контролируют ультразвуковым толщиномером и сверяют с запасом, заложенным в расчёт на давление или нагрузку.
- Прямые участки до и после сгиба. Если труба дальше идёт под сварку, резьбу или фитинг, перед сгибом и после него нужен прямой участок — гнуть от самого края некуда размещать шов или резьбовое соединение.
От чего зависят цена и срок гибки трубы
Отдельной строкой гибка трубы в смете почти никогда не идёт сама по себе — она входит в маршрут детали или сборки. На время и стоимость влияет следующее:
- Диаметр, толщина стенки и материал. Толстостенная труба и нержавейка требуют больше усилия и идут медленнее, чем тонкостенная углеродистая сталь.
- Радиус и количество гибов на одной трубе. Несколько сгибов в разных плоскостях — это несколько переустановок и контроль каждого угла отдельно.
- Способ гибки. Дорновая гибка на ЧПУ точнее, но настройка оснастки под конкретный диаметр и радиус дороже, чем гибка без дорна — на единичной детали разница заметна в цене, на серии размывается.
- Партия. Одна труба обходится дороже за штуку из-за настройки станка и подбора инструмента; на серии цена за деталь падает.
- Контроль. Замер овальности и толщины стенки в зоне сгиба с протоколом на партию — отдельная операция, и её стоит закладывать заранее для ответственных труб.
- Нагрев. Гибка с ТВЧ или газовой горелкой для толстостенных труб большого диаметра добавляет время на разогрев и остывание зоны сгиба.
Частые ошибки при выборе радиуса
- Радиус меньше минимума для выбранного способа. Самая частая причина брака — на чертеже стоит радиус, достижимый только с дорном, а гибка заказана без дорна как более дешёвая.
- Тонкостенная труба без дорна на тугом радиусе. Сечение сплющивается в эллипс, и деталь физически не проходит по стыкуемому диаметру, даже если угол гиба выдержан точно.
- Не учтено пружинение. После снятия усилия труба слегка распрямляется, и без перегиба на компенсацию угол после гибки не совпадает с чертежом — особенно заметно на нержавейке и высокопрочных сталях.
- Режимы для стали перенесены на нержавейку без изменений. Более быстрый наклёп нержавеющей стали при том же радиусе и той же скорости подачи заканчивается трещиной по внешней стороне сгиба.
- Нет прямого участка под сварку или фитинг. Радиус выбран верно, но сгиб начинается сразу от торца — сваривать или резьбить там уже негде, деталь приходится удлинять и перезаказывать.
Как заказать деталь с гнутой трубой
Пришлите чертёж на изготовление деталей по чертежам — технолог подберёт способ гибки под материал, диаметр и радиус, подскажет, где радиус на чертеже недостижим для указанной толщины стенки, и посчитает срок. Если труба — часть сварной конструкции, где рядом стоят ещё и гнутые листовые детали (кронштейны, накладки, корпуса), их можно заказать в одном комплекте: у нас есть гибка листового металла на прессах с ЧПУ и следом за ней — сварочные работы для сборки узла целиком. Если радиус и способ гибки вызывают сомнения ещё на этапе проектирования, отправьте эскиз на расчёт с пометкой, что нужен совет по технологии, — дешевле уточнить до запуска в цех, чем переделывать готовую деталь.