Содержание8
Лазерный аппарат «3 в 1» обещает резать, сваривать и чистить металл одной установкой, и главный вопрос покупателя простой: это действительно один станок или три, собранные под одним названием? Ответ зависит от задачи. Лист AISI 304 толщиной 1,5 мм такая установка подрежет по месту и сварит внахлёст, но контур детали с допуском ±0,1 мм по чертежу рука оператора не повторит. Разберём, что стоит за формулировкой, чем лазерная резка металла, чистка и сварка в одном корпусе отличаются от станка с ЧПУ и когда проще заказать деталь на производстве, чем покупать оборудование.
Коротко: «3 в 1» — это, как правило, один волоконный источник, одна ручная головка и три набора насадок и режимов: резка, сварка, очистка. Гибкость выше, чем у любого одиночного станка, но точность контура задаёт рука оператора, а не программа. Лазер относят к классу 4 по IEC 60825-1, поэтому нужны очки под длину волны, ограждение зоны и вытяжка. Для деталей по чертежу, где кромку оценивают по ISO 9013, а партия должна быть одинаковой, надёжнее раскрой на станке с ЧПУ.
Что производители называют «3 в 1» в лазерном оборудовании
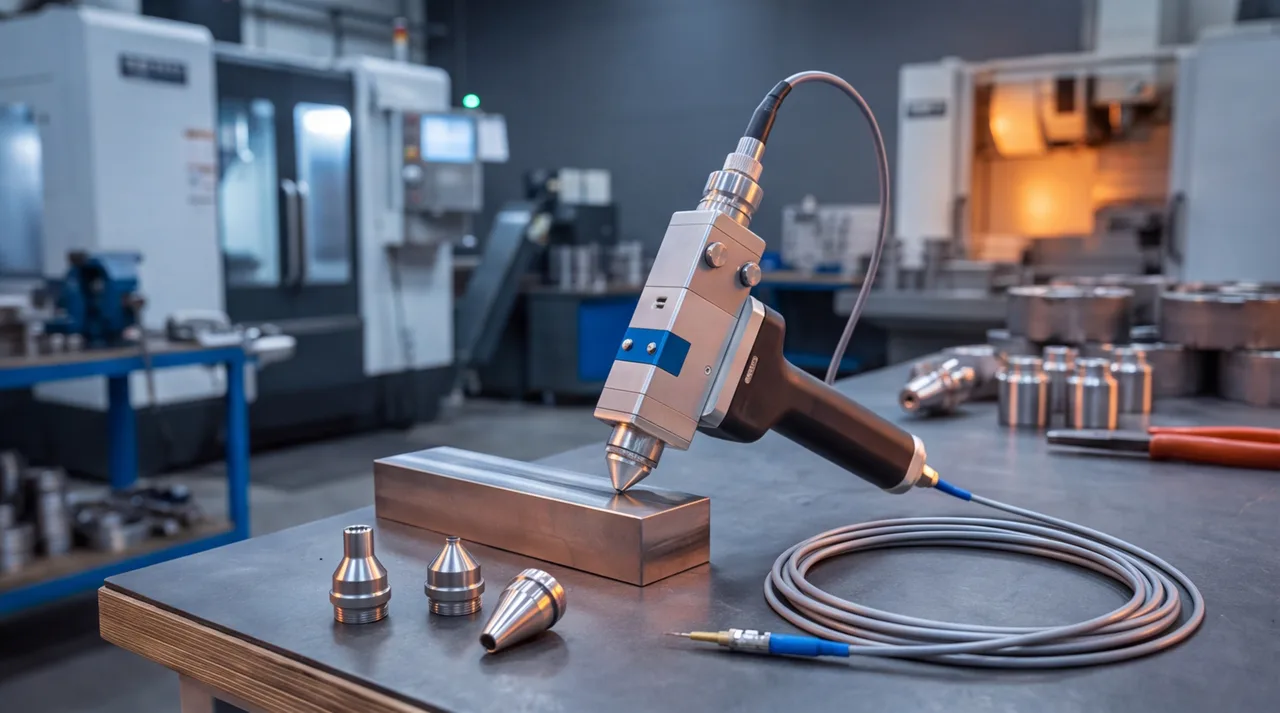
«Лазерный станок 3 в 1» — торговое название, единого стандарта на него нет. Чаще всего так продают ручную установку: волоконный лазерный источник в корпусе на колёсах, оптоволоконный кабель и ручную головку со сменными насадками. На вопрос «один аппарат или три в одном корпусе?» ответ обычно такой: один аппарат, который переключается между сваркой, резкой и очисткой. Три полноценных станка со своей оптикой и своим управлением под этим названием, как правило, не продают.
В типовой комплект входит:
- источник излучения — волоконный лазер;
- блок охлаждения;
- оптоволоконный кабель;
- ручная головка с пультом настроек;
- сменные насадки и сопла под сварку, резку и очистку;
- подача газа, а для сварки — механизм подачи проволоки.
Главное отличие между продавцами — как сделана очистка: где-то это отдельный импульсный режим с настройкой частоты и ширины сканирования, а где-то тот же непрерывный луч с другой насадкой. Это стоит выяснить до покупки.
Как устроена схема: общий источник и сменные насадки
Принцип простой: общее остаётся на месте, сменное переставляется. Волоконный лазерный источник вырабатывает излучение, блок охлаждения отводит от него тепло, а по оптоволоконному кабелю излучение уходит в ручную головку. Всё, что дальше, — насадка, газ и режим излучения.
Сварке нужны защитный газ, чаще аргон, и присадочная проволока, если в стыке есть зазор. Резке — сопло и режущий газ: кислород для углеродистой стали, азот для нержавеющей, когда кромка должна остаться без окисной плёнки. Очистке — сканирующая насадка, которая разгоняет луч по площадке, а не держит его в одной точке. Меняется и режим излучения: для очистки, как правило, берут импульсный, для резки и сварки — непрерывный или модулированный.
Гибкость под задачи: один источник против трёх отдельных станков
Сравнивать имеет смысл не по паспортным цифрам, а по типовым задачам: там видно, где выигрывает универсальность, а где специализация.
| Задача | «3 в 1» | Три отдельные установки |
|---|---|---|
| Разовая подгонка и ремонт на месте | подходит: аппарат подвозят к изделию | с оговорками: деталь несут к станку |
| Резка листа по контуру с допуском по чертежу | не подходит: контур ведёт рука | подходит: раскрой на ЧПУ |
| Сварка тонкостенных узлов | подходит | подходит: отдельный сварочный пост |
| Удаление ржавчины и краски | подходит для локальных участков | подходит: отдельная установка очистки |
| Смена операции внутри одного заказа | подходит: смена насадки | с оговорками: перенос между постами |
| Параллельная работа двух операций | не подходит: источник один | подходит |
| Источников излучения и блоков охлаждения | 1 | 3 |
Универсальность окупается там, где операции чередуются, а требования к точности мягкие: ремонт, подгонка, единичные изделия. Как только в заказе появляются допуск по чертежу и партия одинаковых деталей, выигрывает специализация — раскрой на станке с ЧПУ и отдельный сварочный пост. Цифры производительности здесь намеренно не приведены: они зависят от мощности источника, материала и режима и у разных моделей различаются.
Резка в режиме 3 в 1: где хватает, а где нужен станок с ЧПУ
Ручная лазерная резка решает свои задачи: подрезать тонкий лист по месту, вырезать окно в корпусе, доработать заготовку после монтажа. Пока речь о единичных резах и свободной геометрии, её хватает. Раскрой партии по чертежу — другая работа. Для неё нужна лазерная резка на станке с ЧПУ, где траекторию ведёт программа. Качество реза оценивают по ISO 9013: стандарт задаёт классы кромки при термической резке по допуску перпендикулярности и высоте профиля, и на этом языке технолог говорит с заказчиком.
Что определяет качество реза:
- траектория и стабильность скорости — на станке их держит программа, в ручном режиме оператор;
- газ и его давление — кислород или азот, ровная подача без просадок;
- положение сопла относительно листа — зазор и перпендикулярность луча;
- толщина и марка металла — у нержавейки, алюминия и меди режимы свои;
- состояние сопла и защитного стекла — загрязнённая оптика искажает рез.
Если критичны большая толщина или нагрев кромки, есть альтернативы: плазменная резка берёт толстый лист при менее строгих требованиях к кромке, а гидроабразивная вообще не создаёт термического влияния. Выбор по материалу и толщине делает технолог.
Лазерная сварка ручной головкой: где она выигрывает у дуговой, а где нет
Главное преимущество — узкий шов и малая зона термического влияния. При прочих равных деталь греется меньше, чем при дуговой сварке, поэтому тонкостенные узлы из нержавейки коробит заметно слабее, а шов, как правило, требует меньше зачистки. Лазерный шов получается стабильным при соблюдении условий:
- подготовка кромок — ровный рез без заусенцев и наплывов;
- минимальный зазор в стыке — узкий пучок плохо перекрывает щель;
- чистая поверхность — масло, окалина и краска дают поры;
- защитный газ — без него шов окисляется;
- присадочная проволока — когда зазор всё же есть и его нужно закрыть.
Ограничения понятны: чем больше зазор и толще металл, тем меньше преимуществ у лазера, а глубокие многопроходные швы на большой толщине по-прежнему проще делать дугой. Для ответственных швов — сосуды под давлением, силовые конструкции — требования и объём контроля задаёт документация заказчика, а не паспорт установки. Сварку узлов по чертежу мы выполняем в рамках сварочных работ: способ шва выбирается под материал и требования к контролю.
Лазерная очистка: ржавчина, окалина, краска и роль режима излучения
Очистка работает по принципу абляции. Ржавчина, окалина, краска и оксидная плёнка поглощают излучение сильнее чистого металла, а порог их удаления ниже, поэтому слой испаряется или отслаивается, а основа остаётся. Здесь решает режим. Короткие импульсы снимают слой, не успевая прогреть деталь; непрерывный режим вкладывает в неё больше тепла, поэтому для чистки металла лазером, как правило, выбирают импульсный, с настройкой частоты и ширины сканирования. Обещание «без повреждения металла» стоит воспринимать осторожно: результат зависит от режима и материала, и на тонкой детали режим подбирают на образце.
Где очистка уместна:
- удаление ржавчины и окалины с локальных участков;
- снятие краски и оксидной плёнки перед сваркой — очистка подготавливает кромки, и шов получается чище;
- подготовка мест под контакт, клей или покрытие;
- где проигрывает: на больших площадях пескоструйная обработка быстрее.
Вытяжка обязательна: продукты удаления покрытий — дым и мелкие частицы, а в старых красках бывают и тяжёлые металлы.
Обслуживание и мелкая серия: что сравнивать до покупки
Для мелкосерийного производства важны не только возможности установки, но и то, сколько внимания она требует и насколько повторяем результат.
| Критерий | «3 в 1» | Три отдельных станка |
|---|---|---|
| Обслуживание | один контур охлаждения; защитные стёкла и сопла меняют чаще всего; оптоволокно нельзя гнуть по малому радиусу | три комплекта оптики и охлаждения, три сервисных графика |
| Расходники и газ | набор насадок, сопел и стёкол; газ разный под операции | расходники под каждую установку |
| Безопасность | класс 4 по IEC 60825-1: очки под длину волны, ограждение зоны, вытяжка | у станка с ЧПУ излучение обычно закрыто кабиной; ручные посты требуют тех же мер |
| Квалификация оператора | результат зависит от руки и навыка | станок работает по программе; сварку и очистку ведут отдельные специалисты |
| Смена изделия и переналадка | смена насадки и режима | загрузка программы или перенос детали на другой пост |
| Повторяемость в серии | ниже: зависит от оператора | выше: повторяет программа |
| Рабочих мест под операции | 1 | 3 |
Главная развилка для мелкой серии — скорость смены операции против стабильности результата. «3 в 1» выигрывает в первом, станок с ЧПУ — во втором, потому что одинаковость деталей обеспечивает программа, а не рука.
Когда брать 3 в 1, а когда заказать деталь на производстве
Решение сводится к пяти вопросам:
- Материал и диапазон толщин. Определите марки металла и толщины; допустимые значения для каждого берите из паспорта установки, а не из рекламы.
- Нужна ли повторяемость по чертежу. Если есть допуск на контур и отверстия и требования к кромке по ISO 9013, ручной режим не подходит.
- Объём партии и регулярность заказов. Единичные и ремонтные работы — одно, повторяющиеся партии — другое.
- Загрузка и оператор. Нужны обученный человек, место, охлаждение, вытяжка, ограждение зоны и очки под длину волны.
- Сомнения. Запросите расчёт на изготовление и сравните с затратами на собственную установку.
Своя установка выгодна, когда операции чередуются, изделия единичные или ремонтные, допуски свободные, а оператор и подготовленное место уже есть. Заказать проще, когда нужен допуск по чертежу и одинаковый результат от детали к детали. Тогда подойдёт мелкосерийное производство с раскроем на станке с ЧПУ: пришлите чертёж на расчёт, и технолог подскажет способ резки, сварки и подготовки поверхности под ваш материал и партию.