Содержание8
Порошковое покрытие, которое отслоилось через сезон или откололось на кромке, редко виновато само по себе: причина почти всегда в подготовке поверхности, толщине слоя или режиме запекания, а эти три параметра заказчик со стороны не видит. Ниже — как проходит порошковая окраска металла по этапам, что определяет стойкость покрытия и какие вопросы задать подрядчику до заказа: про класс покрытия по ГОСТ 9.032, контроль толщины слоя (обычно 60–120 мкм) и размер камеры полимеризации под габариты и массу ваших деталей.
Коротко: порошковая покраска — это три этапа: подготовка поверхности, электростатическое напыление и полимеризация в печи. Отслоение чаще объясняется подготовкой, а не самой краской. Слой обычно 60–120 мкм, а режим запекания считают по температуре металла детали (ориентир 160–200 °C), не по показаниям печи. Подрядчика проверяют по четырём вещам: класс покрытия по ГОСТ 9.032, чем и в скольких точках меряют толщину, паспорт порошка, допустимые габариты и масса детали в камере.
Что такое порошковая окраска металла и когда её выбирают вместо жидкой краски
Порошковая окраска — нанесение сухой полимерной краски на металл с последующим запеканием: порошок плавится и превращается в сплошную плёнку. Растворителя нет, поэтому нет подтёков, а слой 60–120 мкм ложится за один проход — жидкой краской его набирают в два-три слоя. Метод выбирают для стальных, оцинкованных и алюминиевых деталей, которым нужны стойкость к ударам и износу и ровный цвет по RAL. Тип порошка подбирают под эксплуатацию:
- Эпоксидные — внутри помещений и при контакте с химией; на улице мелятся и выцветают.
- Полиэфирные — на улице: держат УФ и погоду.
- Эпоксидно-полиэфирные — корпуса, мебель и оборудование внутри помещений.
- Полиуретановые — на улице и при повышенном износе плёнки.
У метода есть жёсткое ограничение — нагрев. Деталь должна выдержать порядка 160–200 °C в течение десятков минут. Пластик, резина, уплотнения, подшипники со смазкой, электроника и соединения на мягком припое красят только после демонтажа. Если нагрев недопустим, а узел работает на трение, смотрят в сторону гальванических покрытий. Мы красим полиэфирным и эпоксидным порошком: порошковая окраска идёт по циклу, описанному ниже.
Как готовят поверхность: очистка, обезжиривание, конверсионный слой
Краска держится не на металле как таковом, а на чистой поверхности с подготовленным слоем. Масло, окалина, ржавчина и влага в порах остаются под покрытием и проявляются отслоениями, пузырями и подплёночной коррозией. Поэтому подготовка поверхности определяет адгезию покрытия сильнее, чем марка порошка. Последовательность такая:
- Удаление окалины и ржавчины — механически или абразивной обработкой; на сварных узлах зачищают швы и брызги.
- Обезжиривание — смывает СОЖ, консервационные масла и следы рук.
- Конверсионный слой — тонкий слой, связанный с металлом; для стали это фосфатирование. Он улучшает сцепление и не даёт коррозии расползаться под краской от царапины.
- Промывка — убирает остатки реагентов, которые иначе вспучат плёнку.
- Сушка — включая щели и швы: вода при нагреве закипает и выдавливает пузыри.
Для разных основ схема разная. Сталь — механическая очистка и фосфатирование. Оцинковку обрабатывают мягче, чтобы не стравить цинк, и наносят конверсионный слой другого состава: гладкая оцинковка без него краску держит плохо. Алюминий покрыт оксидной плёнкой, ему тоже нужен свой конверсионный слой. Рецептуры у каждой линии свои, а для заказчика важно, чтобы под вашу основу была отдельная схема, а не одна на все металлы. Требования к подготовке поверхностей перед окрашиванием задаёт ГОСТ 9.402.
Как наносят порошок: электростатическое напыление и толщина слоя
Электростатическое напыление устроено просто: пистолет сообщает частицам порошка электрический заряд, деталь заземлена, и заряженное облако притягивается к металлу и держится на нём до запекания. Порошок ещё не приклеен и легко сдувается, поэтому деталь на подвесе до печи не трогают. Растворителя нет.
Толщина покрытия задаётся режимом напыления: напряжением, расходом порошка, расстоянием до детали и временем обработки. Ориентир — 60–120 мкм, точный диапазон указан в паспорте порошка. Слишком тонкий слой просвечивает и плохо защищает кромки; слишком толстый даёт «апельсиновую корку», подтёки и трещины при изгибе.
Форма детали влияет на равномерность из-за эффекта клетки Фарадея: электрическое поле не заходит в глубокие пазы, внутренние углы и узкие коробчатые профили, и порошок туда не долетает. Поэтому такие места красятся хуже и тоньше, а на острых наружных кромках слой при плавлении стекает. Решается формой: пазы пошире, кромки скруглить.
Полимеризация: температура, время и почему важен размер камеры
Полимеризация — стадия, на которой порошок плавится, растекается и сшивается в сплошную плёнку. Идёт она при 160–200 °C, точная температура и время выдержки (обычно 10–20 минут) указаны в паспорте порошка. Главное правило: режим считают по температуре металла детали, а не по показаниям печи — выдержка отсчитывается с момента, когда прогрелась сама деталь.
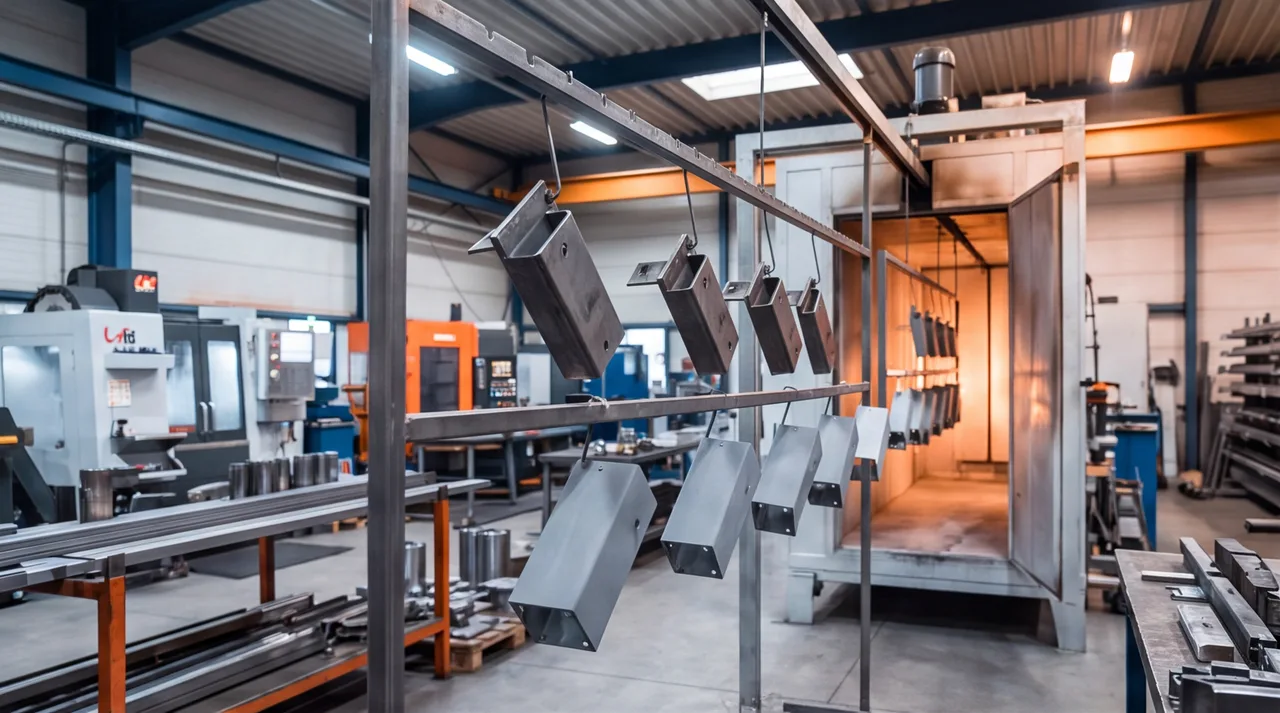
Отсюда связь массы детали со временем цикла и загрузкой камеры: тонкий лист прогревается за минуты, массивная или литая деталь — заметно дольше. Камера ограничена длиной, шириной и высотой, подвес — массой. Деталь длиннее камеры красят по частям и собирают на резьбе: сварка по готовому покрытию его портит. Габариты камеры и допустимую массу называем при расчёте под чертёж.
- Недогрев — покрытие мягкое, смывается растворителем, боится удара и химии.
- Перегрев — светлые цвета желтеют, плёнка становится хрупкой.
Что определяет стойкость покрытия: факторы и последствия их нарушения
| Фактор | Что происходит при отклонении | Чем подтверждается |
|---|---|---|
| Подготовка поверхности | Остатки масла, окалины, ржавчины: отслоение, пузыри, коррозия под плёнкой | Проба на смачивание, адгезия готового покрытия |
| Конверсионный слой | Нет слоя или он не под основу: ржавчина от царапины идёт под краску | Контроль режима линии подготовки, адгезия |
| Толщина слоя | Тонкий: просвечивает металл, слабая защита кромок. Толстый: «апельсиновая корка», трещины при изгибе, заплывшие посадки | Толщиномер в нескольких точках, протокол |
| Режим полимеризации | Недогрев: мягкое покрытие. Перегрев: пожелтение, хрупкость | Температура металла, протирка растворителем, эталон цвета |
| Тип порошка и эксплуатация | Эпоксид на улице мелится и выцветает | Паспорт порошка, климатические испытания |
| Геометрия детали | Тонкий слой на острых кромках, непрокрас в пазах и углах | Замер толщины на кромке и в углублении |
| Газовыделение основы (литьё, оцинковка, швы) | Пузыри и кратеры: газ выходит через плавящееся покрытие | Предварительный прогрев без порошка, зачистка швов |
Самый частый механизм отказа — подплёночная коррозия: царапина открывает металл, ржавчина уходит под покрытие и отрывает его на десятки миллиметров вокруг. Хороший конверсионный слой удерживает её в пределах царапины. Ещё два механизма: не тот тип порошка на улице (мел и выцветание под УФ) и тонкий слой на кромках и швах, откуда начинается ржавчина. Срок службы в годах зависит от условий эксплуатации, а честный подрядчик подтверждает его испытаниями, а не цифрой из рекламы.
Как проверяют качество: толщина, адгезия, внешний вид
Контроль делится на два уровня: что проверяют на каждой партии и что делают по отдельному заказу. Толщину и внешний вид проверяют всегда, климатические испытания — по запросу.
- Толщина покрытия — толщиномером: магнитным на стали, вихретоковым на алюминии; в нескольких точках, включая кромки и углубления.
- Адгезия — методом решётчатых надрезов по ГОСТ 15140: покрытие режут сеткой, отрывают приклеенную ленту, отслоение оценивают по баллам.
- Внешний вид — сравнение с эталоном по цвету, блеску и фактуре; классы покрытия — ГОСТ 9.032, методы оценки — ГОСТ 9.407.
- Степень полимеризации — протиркой тампоном с растворителем: на запечённом покрытии краски на тампоне нет.
- Ускоренные климатические испытания по ГОСТ 9.401 (например, солевой туман) — по отдельному заказу, для ответственной наружной эксплуатации.
Класс покрытия по ГОСТ 9.032 — шкала внешнего вида от I до VII. Чем меньше номер, тем строже требования к включениям, дефектам и разнотону, тем больше отбраковки и жёстче подготовка, а значит, выше цена. Для видимых панелей класс и эталон фиксируют в договоре, для скрытых несущих элементов переплачивать не нужно.
Как выбрать подрядчика: класс покрытия, контроль слоя, габариты камеры
Снабженцу проще всего сравнивать подрядчиков по шести вопросам: что спросить и какой ответ должен насторожить.
| Критерий | Что спросить | Тревожный ответ |
|---|---|---|
| Класс покрытия | По какому классу ГОСТ 9.032 красите, есть ли эталон цвета и фактуры | «Красим красиво», эталона нет |
| Подготовка под основу | Как готовите сталь, оцинковку, алюминий, есть ли конверсионный слой | «Обезжирим и покрасим» — одинаково для всех металлов |
| Контроль толщины | Чем меряете, в скольких точках, попадает ли замер в протокол | «На глаз», записей нет |
| Камера и масса детали | Габариты камеры, допустимая масса на подвесе, время цикла для тяжёлых деталей | «Влезет» без цифр, одинаковое время для листа и плиты |
| Порошок | Марка, производитель, паспорт, подходит ли тип для улицы или химии | Названа только RAL, паспорта нет |
| Протокол партии | Выдаёте ли протокол: толщина, внешний вид, адгезия | Документов нет, «гарантия на словах» |
Наш цикл: обезжиривание, удаление окалины, фосфатирование, электростатическое напыление полиэфирного или эпоксидного порошка и запекание в печи. Цвет — по каталогу RAL, фактура — мат, глянец или муар; резьбы и технологические базы закрываем, толщину и адгезию контролируем. Состав работ — на странице порошковой окраски, расчёт по чертежу — через форму расчёта.
Что учесть конструктору до передачи детали в окраску
Большинство переделок закладывается на чертеже, а не на линии. Что указать:
- Поверхности без покраски. Резьбы, посадки, точки заземления: слой в десятки микрометров больше допуска на посадку и ломает электроконтакт. Их закрывают заглушками и лентой, зоны отмечают на чертеже.
- Радиусы на кромках. На острой кромке краска при плавлении стекает и слой получается тонким; хватает скругления порядка 1–2 мм, снятие фасок лучше заказать до окраски.
- Отверстия в закрытых полостях. Дренажные и вентиляционные: иначе влага после промывки остаётся внутри и выходит пузырями. Швы — сплошные, без пор; сварочные работы заканчивают до окраски.
- Габариты и масса. Длина, ширина, высота и масса с учётом подвеса: от них зависят загрузка камеры и время цикла.
- Основа, класс и цвет. Сталь, оцинковка, алюминий или литьё (для литья закладывают предварительный прогрев); класс по ГОСТ 9.032, цвет RAL и фактура.
- Условия эксплуатации. Улица или помещение, химия, температура: от этого зависит тип порошка.
От чего зависят цена и срок. Стоимость складывается из площади поверхности, сложности подготовки (окалина, ржавчина и литьё добавляют работы), класса покрытия, цвета и фактуры, маскирования резьб и массы деталей, от которой зависит цикл в печи. Минимальная сумма заказа — 100 000 ₽, точная стоимость — по чертежу. Для расчёта пришлите на расчёт чертёж с габаритами, массой, цветом RAL и условиями эксплуатации.