Содержание8
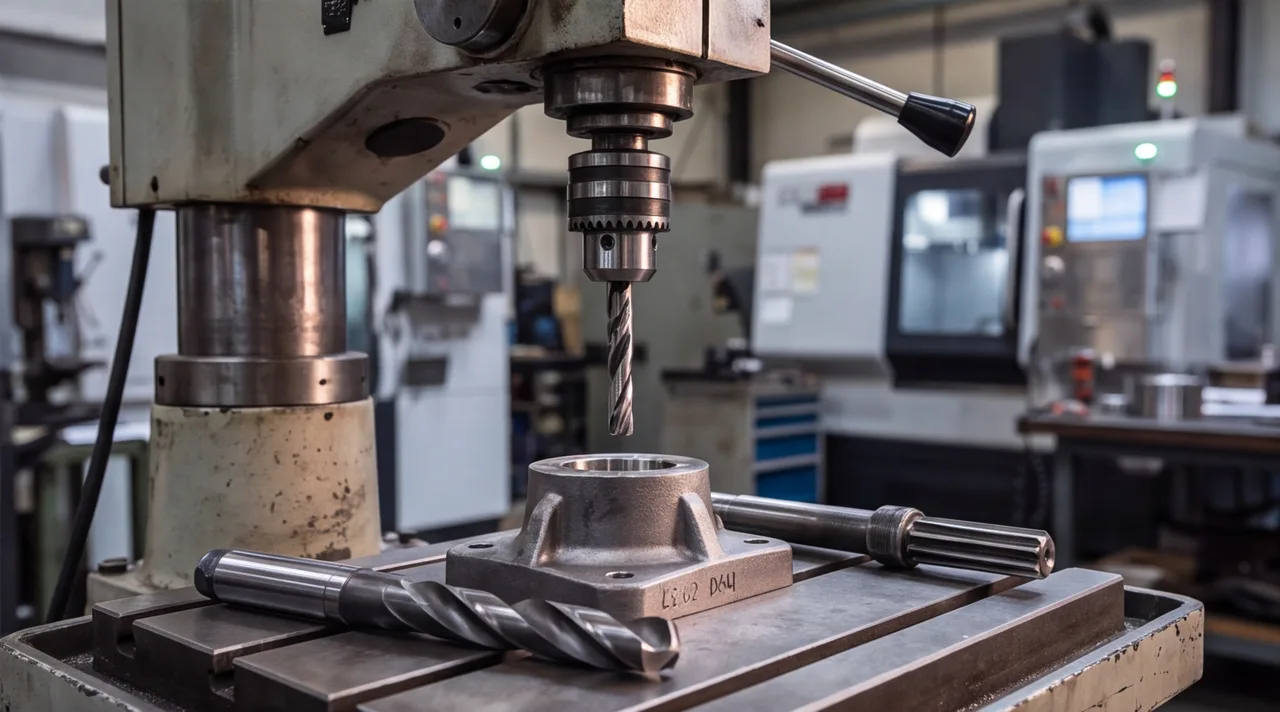
В чертеже стоит Ø16H7, а в маршруте одна операция «сверлить» — так на производстве появляется отверстие, в которое не садится штифт или подшипник. Станок для сверления не виноват: он делает то, что умеет, и умеет он меньше, чем ожидает конструктор. Разберём, чем различаются настольный, вертикальный и радиальный станки, какой квалитет реально держит сверло, где заканчиваются возможности спирального сверла и когда отверстие пора отдавать на развёртку, расточку или обрабатывающий центр.
Коротко: сверло даёт IT11–IT12, развёртка и расточка — IT7–IT9. Настольный 2М112 берёт до Ø12 мм, вертикальный 2Н125 — до Ø25 мм, 2Н135 — до Ø35 мм; тяжёлые корпуса сверлят на радиальном станке, где двигается шпиндель, а не деталь. Сверло не исправляет положение оси — это делает расточка. Если важны позиционный допуск между отверстиями и несколько операций в одной установке, отверстия делают на обрабатывающем центре.
Какую точность даёт сверление: IT11–IT12 и что её ограничивает
Сверло — черновой инструмент. Стандартный квалитет при сверлении — IT11–IT12 по ГОСТ 25346. Для Ø16 мм допуск IT12 составляет 180 мкм, а посадка H7 требует 18 мкм — разница в десять раз. Одним сверлом такое отверстие не получить, сколько ни подбирай режимы.
Погрешность складывается из нескольких причин, и все они физические:
- Разбивка диаметра. Отверстие получается чуть больше сверла из-за биения и несимметричной заточки режущих кромок.
- Увод оси. Сверло с длинной направляющей частью идёт вслед за неоднородностью материала и заходом на наклонной поверхности; чем глубже отверстие, тем заметнее отклонение.
- Биение сверла в шпинделе. Износ конуса или патрона превращается прямо в овальность отверстия.
- Износ кромок. Тупое сверло греется, увеличивает подачу давлением на деталь и разбивает отверстие сильнее.
| Способ обработки | Достижимый квалитет | Когда применяют |
|---|---|---|
| Сверление | IT11–IT12 | Крепёжные отверстия, отверстия под резьбу, черновая заготовка под чистовую обработку |
| Зенкерование | IT10–IT11 | Калибровка после сверла или по литому и штампованному отверстию, подготовка под развёртку |
| Развёртывание | IT7–IT9 | Посадочные отверстия под штифты, втулки, оси |
| Растачивание | IT7–IT9 | Точные отверстия под подшипники, отверстия с требованием по положению оси |
Настольный, вертикальный, радиальный: диаметр, вылет, назначение
Станки для сверления делят по компоновке. У настольного и вертикально-сверлильного станка шпиндель неподвижен в плоскости стола: чтобы совместить ось шпинделя с центром отверстия, деталь двигают по столу вручную. У радиально-сверлильного станка деталь остаётся на плите, а шпиндельная головка ездит по поворотному рукаву. Отсюда и разделение по назначению.
| Тип станка | Модель | Максимальный Ø сверления в стали, мм | Вылет | Для каких деталей |
|---|---|---|---|---|
| Настольный | 2М112 | 12 | по паспорту модели | Мелкие детали, пластины, кронштейны, единичные отверстия небольшого диаметра |
| Вертикально-сверлильный | 2Н125 | 25 | 250 мм | Детали средних размеров, серия отверстий по разметке или в кондукторе |
| Вертикально-сверлильный | 2Н135 | 35 | 300 мм | Более крупные заготовки, отверстия большего диаметра, корпуса умеренной массы |
| Радиально-сверлильный | класс Ø50 мм | 50 | по паспорту модели | Крупные и тяжёлые корпуса, плиты, рамы, отверстия в разных точках без перестановки детали |
Паспортный предел — это верхняя граница по мощности и жёсткости, а не рабочая норма. Отверстие Ø14 мм на 2М112 не получится ни при каких условиях, а Ø35 мм на 2Н135 в нержавейке потребует сверления сначала малым диаметром, затем рассверливания.
Как выбрать станок: габариты детали, масса, число и разброс отверстий
Выбор идёт от детали к станку, а не наоборот. Вертикальный станок предполагает, что деталь можно вручную подвинуть и выставить под шпиндель. Если корпус весит столько, что его приходится поднимать краном, логика меняется: двигать нужно шпиндель.
- Масса детали. Лёгкую деталь можно двигать по столу вертикального станка. Тяжёлую — только фиксировать и подводить к ней шпиндель радиального станка.
- Вылет до самого дальнего отверстия. Если отверстие находится дальше от колонны, чем вылет станка, вертикальный станок не подойдёт вне зависимости от диаметра.
- Диаметр и глубина. Диаметр определяет класс станка, глубина — необходимость выводить стружку и охлаждать инструмент.
- Число отверстий и их взаимное расположение. Одно отверстие делают по разметке. Двадцать отверстий с допуском на расстояние между ними по разметке уже не выдержать: нужен кондуктор или ЧПУ.
- Серия. Единичная деталь — разметка и ручная подача, серия — оснастка, а при большой партии — станок с ЧПУ.
Когда сверла мало: зенкер, развёртка, расточка
Чтобы получить IT7–IT9, отверстие проходит несколько операций: сверло задаёт заготовку, зенкер калибрует и исправляет форму, дальше в дело идёт развёртка или расточной резец. Разница между двумя последними принципиальна.
Развёртка идёт по готовому отверстию и повторяет его направление. Если сверло увело ось на полмиллиметра, развёртка получит точный диаметр вдоль уведённой оси. Растачивание отличается тем, что резец режет одной кромкой и с оси шпинделя, поэтому может сместить ось в нужное положение. Когда в чертеже важен не только диаметр, но и соосность двух отверстий или положение относительно базы, нужна расточка. Припуски под зенкер и развёртку зависят от диаметра и материала — их берут из справочника технолога, а не «на глаз». Такие маршруты мы ведём в разделе сверления и расточки.
Инструмент: спиральное, перовое и кольцевое сверло
Три типа сверл решают разные задачи, и путать их значит терять либо точность, либо стойкость.
| Тип сверла | Глубина | Для чего | Ограничения |
|---|---|---|---|
| Спиральное | Стандартная — до порядка 5 диаметров; глубже нужен вывод стружки | Основной инструмент для большинства отверстий в стали, чугуне, алюминии | Точность IT11–IT12, увод оси на глубине, износ кромок |
| Перовое | Небольшая | Неответственные отверстия, простые задачи, сверление по листу | Хуже отводит стружку, хуже держит направление |
| Кольцевое | Ограничена длиной коронки | Большие диаметры в листе и профиле | Не подходит для глубоких отверстий и для заготовок без доступа с одной стороны под сердечник |
Кольцевое сверло снимает металл только по кольцу, а центральный сердечник остаётся целым. Поэтому на больших диаметрах ему нужна заметно меньшая мощность, чем спиральному сверлу того же размера, а стружки образуется меньше. Именно потому кольцевые сверла берут для отверстий в листе и профиле, где спиральное сверло того же диаметра просто остановило бы станок.
Охлаждение и режимы: что меняется на стали, нержавейке и алюминии
СОЖ (смазочно-охлаждающая жидкость) снижает нагрев и износ режущей кромки и помогает вывести стружку. Без неё сверло греется, теряет твёрдость и начинает разбивать отверстие. Общее правило: чем твёрже материал и чем больше диаметр, тем ниже обороты. Конкретные числа даёт производитель инструмента.
- Конструкционная сталь. Обычная эмульсия или масло, стабильная подача. При глубине больше пяти диаметров сверло периодически выводят из отверстия, чтобы удалить стружку.
- Нержавеющая сталь. Подачу нельзя прерывать: если сверло трёт по поверхности, не врезаясь, металл упрочняется от наклёпа, и дальше сверло его уже не берёт. Обороты ниже, чем на конструкционной стали, охлаждение обильное.
- Алюминий. Главная проблема — налипание материала на кромку. Нужна смазка и достаточный отвод стружки; вязкая стружка забивает канавки.
- Чугун. Стружка сыпучая, поэтому чаще сверлят всухую или с обдувом воздухом: эмульсия сбивает её в пасту.
Когда отверстие делают на обрабатывающем центре, а не на сверлильном станке
Обрабатывающий центр с ЧПУ объединяет сверление, развёртывание и растачивание в одной установке. Деталь не переставляют и не размечают заново, поэтому положение отверстий определяется программой, а не рукой оператора. Граница, после которой ручная разметка и перестановка детали дороже и хуже по точности, обычно проявляется по одному из признаков:
- жёсткий позиционный допуск между отверстиями;
- отверстия расположены на разных гранях детали;
- нужны точное растачивание и резьба в одной установке;
- деталь идёт серией, а не единичным экземпляром;
- материал сложный: нержавейка, жаропрочные сплавы, титан.
Если хотя бы два признака совпали, отверстие разумнее делать на станке с ЧПУ. Такую работу мы выполняем в рамках фрезерной обработки на ЧПУ: детали с плотной сеткой отверстий и требованием по позиции получаются сразу в допуске.
Что указать в чертеже, чтобы отверстие сделали с первого раза
Технолог выбирает операцию по тому, что написано в чертеже. Недостающие данные заставляют его вернуть чертёж с вопросами и теряют день-другой. Проверьте, что указано:
- Диаметр и квалитет. Ø16H7 и Ø16 без допуска — это разные маршруты: во втором случае хватит сверла.
- Шероховатость. Требование Ra определяет, нужна ли чистовая развёртка или достаточно зенкера.
- Глубина и тип отверстия. Сквозное или глухое; у глухого — глубина и допустимая форма дна.
- Позиционный допуск и базы. Относительно каких поверхностей задан размер и с каким допуском.
- Резьба, фаска, зенковка. Тип и размер резьбы, размеры фаски под ней.
- Материал и количество. От них зависит и инструмент, и выбор между станком и центром.
Пришлите чертёж или 3D-модель на изготовление деталей по чертежам или сразу на расчёт: технолог подберёт операции под ваш квалитет, материал и серию, посчитает стоимость и срок. Точная цена всегда — по чертежу.