Содержание8
На приёмке лежит лист Ст3 толщиной 1,5 мм с рыжим налётом после склада. Взять УШМ и первый попавшийся круг — минута дела, но итог зависит от насадки: фибровый диск P40 срежет ржавчину вместе с металлом, оставит глубокие риски и цвета побежалости, а чашечная щётка на литье не дойдёт до дна раковин. Разберём, как подобрать насадку для шлифовки металла от ржавчины по стадии коррозии, толщине заготовки и объёму работ, и что сверить на маркировке до первого пуска.
Коротко: чем толще металл и глубже ржавчина, тем агрессивнее насадка; чем тоньше металл, тем мягче. Для стали 2–6 мм рабочий выбор — лепестковый круг P60–P80; на тонком листе до 2 мм — нетканый круг; витая стальная щётка сбивает рыхлый слой, но не достаёт до дна питтинга и не годится для нержавейки; фибровый диск снимает больше всех и оставляет самые глубокие риски. Обороты УШМ не должны превышать маркировку насадки: при типичных 80 м/с это около 12 200 об/мин для диаметра 125 мм.
Что именно вы зачищаете: налёт, слой или раковины
Выбор насадки начинается с осмотра заготовки, а не с каталога. Вопрос «чем зачистить ржавчину с металла» решается по стадии коррозии, и стадий три.
- Поверхностный налёт. Рыжий след на гладком металле, стирается абразивной губкой. Хватит нетканого круга или мягкой щётки; крупное зерно только сотрёт лишний металл.
- Сплошной слой. Плотная корка, чешуйки, вздутия; металл под ней ещё ровный. Работа для лепесткового круга и витой щётки.
- Питтинг. Точечные раковины: после зачистки в них остаётся тёмное дно. Насадка снимает верх, но до дна не доходит, а глубина раковин решает, осталась ли у детали несущая толщина.
Требуемую степень очистки задаёт покрытие, которое наносят следом, а не насадка. ISO 8501-1 оценивает исходное состояние стали по степеням A–D (от плотной окалины почти без ржавчины до сплошных раковин) и описывает степени очистки: механическим инструментом достигаются St 2 (тщательная) и St 3 (очень тщательная, с металлическим блеском). Степени Sa относятся к струйной очистке и насадкой недостижимы. В российской практике подготовку под окраску регулирует ГОСТ 9.402; нужную степень называет исполнитель покрытия.
Три семейства насадок: чем они снимают ржавчину и что теряет металл
Насадки различаются способом, которым снимают слой. От него зависят скорость съёма, потеря основного металла и ресурс расходника.
- Срез зерном — лепестковый круг и фибровый диск. Абразив срезает поверхность стружкой, поэтому ржавчина уходит вместе с тонким слоем основного металла. Быстро, но за скорость платят металлом и нагревом.
- Скалывание проволокой — стальная щётка. Концы проволоки бьют по коросте и скалывают её; металл почти не срезается, но и в раковины проволока не проникает.
- Истирание волокном — нетканый абразивный круг. Спрессованные нейлоновые волокна с зерном мягко стирают налёт: металл щадят сильнее остальных, но лёгкий налёт — предел их возможностей.
Лепестковые круги: зерно, форма и где они перегревают металл
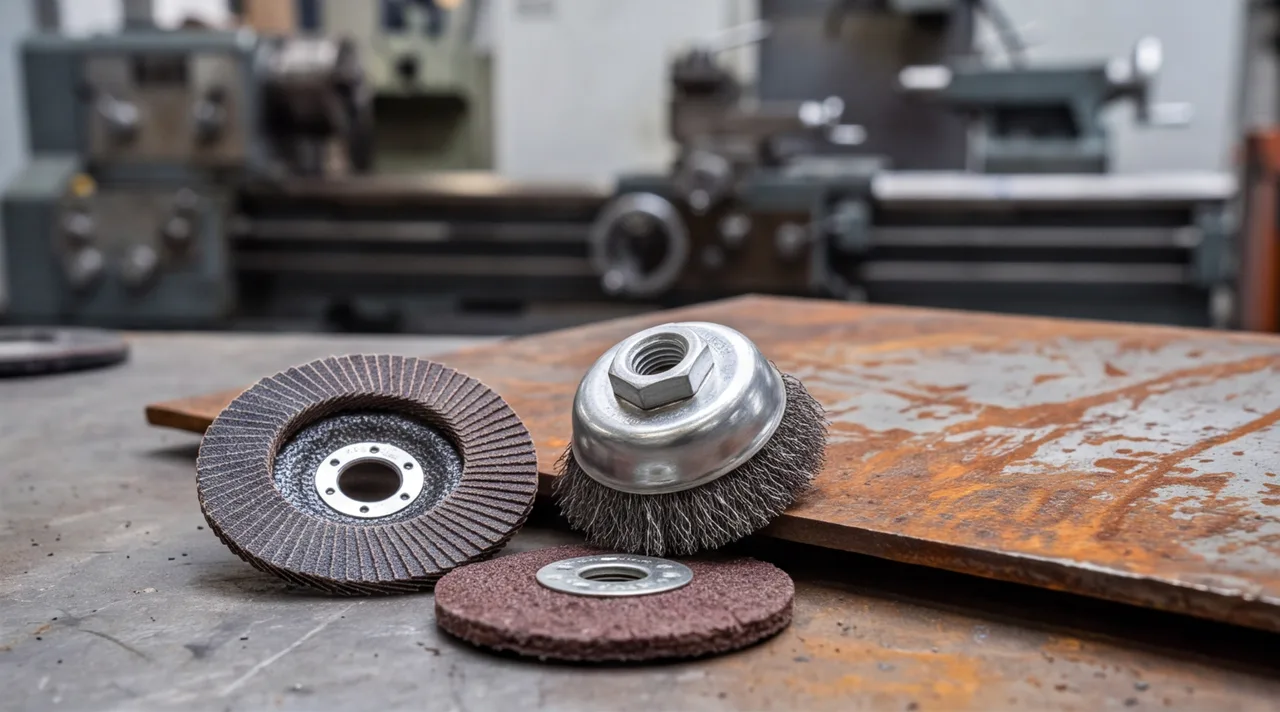
Лепестковый торцевой круг (КЛТ) — подложка из стеклопластика или пластика с веером лепестков шлифшкурки на тканевой основе. Круг работает лепестками под небольшим углом, а по мере износа лепестки стираются и открывают свежее зерно. На угловой шлифмашине (УШМ) это самая ходовая насадка: посадка 22,2 мм, диаметры 115 и 125 мм под обычную машину, 180 и 230 мм под мощную с кожухом.
Главный параметр — зернистость по шкале P (европейская, FEPA): чем меньше номер, тем крупнее зерно, выше съём и глубже риски.
- P40 и крупнее — тяжёлый налёт, толстый слой, окалина. Съём максимальный, риски глубокие, металл заметно греется.
- P60–P80 — рабочий диапазон для зачистки стали под покраску: баланс скорости и глубины рисок.
- P120 и мельче — финишный проход, тонкий лист, нержавейка. Съём медленный, круг быстрее забивается краской и продуктами коррозии.
Обозначения зернистости по ГОСТ 3647 — другая система: соответствие P-номерам сверяют по таблице производителя, а не на глаз. Материал зерна тоже выбирают: электрокорунд — стандарт для стали, циркониевый корунд агрессивнее и самозатачивается, его берут для тяжёлого съёма. Главное ограничение круга — нагрев. При сильном нажиме на тонком листе появляются цвета побежалости и коробление, на нержавейке в зоне нагрева падает коррозионная стойкость. Ускорить работу нажимом не получится: круг режет скоростью вращения, а не усилием руки.
Стальные щётки: витая или плетёная проволока и материал ворса
Стальная проволочная щётка не срезает металл, а скалывает налёт концами проволоки. Геометрию детали она сохраняет лучше круга, но снимает только рыхлые слои и окалину: до дна раковин проволока не доходит.
Форм три: чашечная на резьбовой втулке (у большинства УШМ М14) — плоскости; дисковая — швы и кромки; кордщётка на хвостовике — углубления, её ставят в патрон дрели. Проволока витая (плетёная) — жёсткая, для толстого слоя и швов, гофрированная — мягче, для лёгкого налёта. Материал проволоки выбирают под металл:
- Стальная (углеродистая) — для чёрной стали, самая агрессивная. На нержавейку и алюминий не ставится.
- Латунированная — сталь с тонким латунным покрытием, работает мягче голой стальной. Для нержавейки не подходит: сердцевина остаётся углеродистой.
- Нержавеющая — для нержавеющей стали и алюминия. Не оставляет частиц железа, но и слой снимает мягче.
Правило для нержавеющей стали, например AISI 304: щётка из углеродистой проволоки оставляет в поверхности частицы железа, и они становятся очагами ржавления. Для нержавейки берут щётку из нержавеющей проволоки и не пускают её по чёрной стали. Безопасность — проверяемые условия: очки и щиток для лица, перчатки, кожух на машине, обороты не выше маркировки щётки. Сильный прижим ломает проволоку и разбрасывает её быстрее.
Шлифдиски: фибровые для съёма и нетканые для щадящей зачистки
Фибровый шлифдиск — диск из вулканизированной фибры с абразивным зерном, который ставится на опорную тарелку с гайкой. Даёт высокий съём и самые глубокие риски из всех насадок, а глубокие риски повышают шероховатость Ra — среднее арифметическое отклонение профиля в микрометрах. Для заготовки под покраску это допустимо, для детали с требованием по Ra — нет. Диск греет металл и быстро изнашивается: как правило, лепестковый круг служит дольше. Фибровый диск оправдан на разовой работе, где нужен быстрый съём, а ресурс расходника не важен.
Нетканый абразивный круг — спрессованные нейлоновые волокна с абразивом. Он щадит металл сильнее остальных и оставляет ровный матовый след, но берёт только лёгкий налёт: на сплошном слое и питтинге быстро забивается. Его место — тонколистовой металл, где перегрев и коробление опаснее медленного съёма, и финишный проход после лепесткового круга. Если металл тоньше 2 мм или деталь идёт под чистовое покрытие, начинают с нетканого круга, а не наоборот.
Таблица выбора: насадка под толщину металла и объём работ
Одной насадки на все случаи нет: у каждой строки свой основной выбор и свой запасной. Границы по толщине условны — тонкий лист до 2 мм, средний от 2 до 6 мм, толстый от 6 мм — и служат ориентиром, а не нормативом.
| Ситуация | Основная насадка (запасная) | Зерно или проволока | Главный риск | Ресурс |
|---|---|---|---|---|
| Тонкий лист, до 2 мм | Нетканый круг (лепестковый с мелким зерном) | P120 и мельче | Перегрев, коробление, потеря толщины | Средний |
| Средний лист и профиль, 2–6 мм | Лепестковый круг (витая щётка при рыхлом слое) | P60–P80 | Цвета побежалости от нажима, забивание краской | Высокий |
| Толстая заготовка и литьё, от 6 мм | Витая стальная щётка (фибровый диск для окалины) | Витая проволока; диск P40–P60 | Щётка не достаёт до дна раковин, диск оставляет глубокие риски | Средний у щётки, низкий у диска |
| Разовая зачистка, единицы деталей | Фибровый диск (лепестковый круг) | P60–P80 | Быстрый износ, риски глубже, чем от лепесткового круга | Низкий |
| Регулярная работа цеха, каждую смену | Лепестковый круг (нетканый для финиша) | P60 черновой, P120 чистовой | Забивание ржавчиной и краской, нужен контроль износа | Высокий |
Разовая зачистка и работа цеха расходятся по ресурсу. Для одной заготовки берут то, что быстрее снимает слой, то есть фибровый диск: износ не успеет накопиться. Для потока деталей важна цена обработки одной поверхности, и лепестковый круг с большим ресурсом выигрывает, даже если за штуку он не дешевле. Щётку держат для швов и окалины, нетканый круг — для финиша.
Паспорт насадки перед пуском: посадка, скорость, размер
Ошибка в паспорте насадки проявляется в момент пуска и в работе не исправляется. Перед первым включением сверяют пять параметров.
| Параметр | Типовое значение | Где смотреть и что сверить | Чем грозит несоответствие |
|---|---|---|---|
| Посадочное отверстие или хвостовик | 22,2 мм | Маркировка насадки и шпиндель: отверстие садится без люфта; кордщётка идёт в патрон дрели | Биение, насадка слетает со шпинделя; хвостовик в УШМ не ставят |
| Резьба крепления щётки | М14 | Втулка щётки и шпиндель: у большинства УШМ М14, у отдельных моделей иначе — по паспорту | Щётка не наворачивается или срывает резьбу |
| Диаметр насадки и кожух | 115, 125, 180, 230 мм | Паспорт машины: допустимый диаметр и размер кожуха | Кожух не закрывает насадку, двигатель перегружен |
| Максимальная рабочая скорость | обычно 80 м/с | Маркировка насадки в м/с или об/мин против холостых оборотов машины | Разрыв круга, разлёт проволоки |
| Состояние и срок годности | по дате на упаковке | Трещины, сколы, расслоение фибры, выпадающая проволока, следы влаги | Разрушение под нагрузкой, диск бьёт |
Допустимые обороты считаются через окружную скорость: v = π·D·n/60, где D — диаметр насадки в метрах, n — обороты в минуту. Для 80 м/с диаметр 125 мм даёт около 12 200 об/мин, 180 мм — около 8 500, 230 мм — около 6 600. Поэтому насадку 230 мм не ставят на машину с холостыми оборотами 11 000: её окружная скорость выйдет около 130 м/с. Насадки на хвостовике и насадки на шпиндель УШМ не взаимозаменяемы: УШМ вращает насадку в несколько раз быстрее дрели и требует кожуха.
Когда насадки недостаточно: серия, размер и оценка подрядчика
Насадка снимает ржавчину, но не гарантирует ни размера, ни заданной шероховатости, ни ровного основания под покрытие. Если на детали указаны допуск и Ra, размер держит шлифовальный станок, а не ручная зачистка. У нас это шлифовка и полировка металла до Ra 0,2–1,6 мкм. Минимальная сумма заказа — 100 000 ₽, поэтому единичную зачистку ржавчины проще и дешевле сделать насадкой по таблице выше.
Перед порошковой окраской и гальваникой одной механической зачистки, как правило, недостаточно: насадка не достаёт до дна раковин и оставляет неравномерный след, а покрытию нужна обезжиренная поверхность заданной чистоты. Подготовку определяет технология покрытия, поэтому у исполнителя спрашивают, какую степень очистки он принимает по ISO 8501-1 или ГОСТ 9.402.
Закупая расходники или оценивая оснащение подрядчика, сравнивайте цену обработки, а не цену диска. Проверяется это на пробной панели:
- Разметьте образец. Возьмите кусок той же ржавой стали и разметьте два участка одинаковой площади, например по 300×300 мм.
- Зачистите одинаково. Каждый участок — своей насадкой, на одной машине и с одинаковым нажимом; засеките время до одного результата, например до St 2 по фотоэталонам ISO 8501-1.
- Измерьте износ. Взвесьте насадку до и после или замерьте высоту лепестков и прикиньте, сколько квадратных метров она обработает до износа.
- Осмотрите поверхность. Остатки ржавчины в раковинах, риски, цвета побежалости; на тонком листе измерьте толщину микрометром до и после.
- Посчитайте цену. Цена квадратного метра = цена насадки, делённая на площадь до износа, плюс стоимость часа оператора, делённая на площадь в час.
Ту же логику применяют к подрядчику: важно не наличие УШМ, а отдельные щётки для нержавейки, контроль износа насадок и понятный критерий приёмки очистки. Если задача шире единичной зачистки — деталь по чертежу с размером, Ra и подготовкой под покрытие, — пришлите чертёж на расчёт по чертежу: технолог подберёт маршрут обработки, назовёт стоимость и срок.