Содержание7
В заказе на полировку формулировка «нержавейка лист, в зеркало» или «алюминий, блестящий» почти всегда возвращается вопросом: какое Ra, куда направлена риска и с чем сравнивать вид. Одно и то же число шероховатости на нержавеющей стали и на алюминии даёт разный блеск, а шлифованная направленная поверхность и полированная могут сойтись по Ra и разойтись на приёмке. Ниже разобрано, как в техническом задании разделить марку, три требования к поверхности, эталон и ограничения по размеру, кромке и плоскостности.
Коротко: одинаковое Ra не гарантирует одинаковый блеск нержавейки и алюминия. В техническом задании это три строки: шероховатость, направление риски и вид по эталону. Марку листа и отделку поставки фиксируют раньше финиша. Размер после полировки, допустимый съём и кромку задают отдельными ограничениями. Абразив под результат выбирает производство.
Нержавейка это: марка листа и чем поверхность отличается от алюминия
Нержавейка это в техническом задании не общее слово, а конкретная марка и состояние поставки. В шапке заказа на нержавеющий лист пишут, например, 08Х18Н10, 12Х18Н10Т или AISI 304 и исходную отделку, если она известна: 2B — матовая после травления и дрессировки, BA — светлый отжиг в защитной атмосфере, шлифованная — уже с направленной риской. От марки зависят полируемость, исходная риска и то, как поверхность держит блеск. В задание переносят обозначение из конструкторской документации, без подмены одной марки другой.
Алюминий ставят отдельной строкой. Сплавы АМг и АД31 мягче аустенитной нержавеющей стали, оксидная плёнка нарастает быстро, и при равной высоте микропрофиля блеск другой. Как отличить алюминий от нержавейки на листе одной толщины: алюминий легче примерно втрое и заметно мягче. Магнит для отожжённых 08Х18Н10, 12Х18Н10Т и AISI 304 слабый признак: в этом состоянии они, как и алюминий, к магниту почти не тянутся. Эталон алюминия делают из пластины той же марки и той же толщины. Образец нержавеющей стали эталоном блеска для алюминия не служит.
Шапка задания на полировку собирается из пяти строк.
- Марка: 08Х18Н10, 12Х18Н10Т или AISI 304 — как в чертеже.
- Сортамент и толщина: нержавеющий лист, плита или уже обработанная деталь.
- Исходная отделка: 2B, BA, шлифованная либо следы механообработки.
- Эскиз зоны: лицевая сторона, границы, стыки панелей, участки под закрытие.
- Алюминий отдельно: АМг или АД31, толщина, свой эталон и свой съём.
Шероховатость, направление риски и блеск: три разных требования
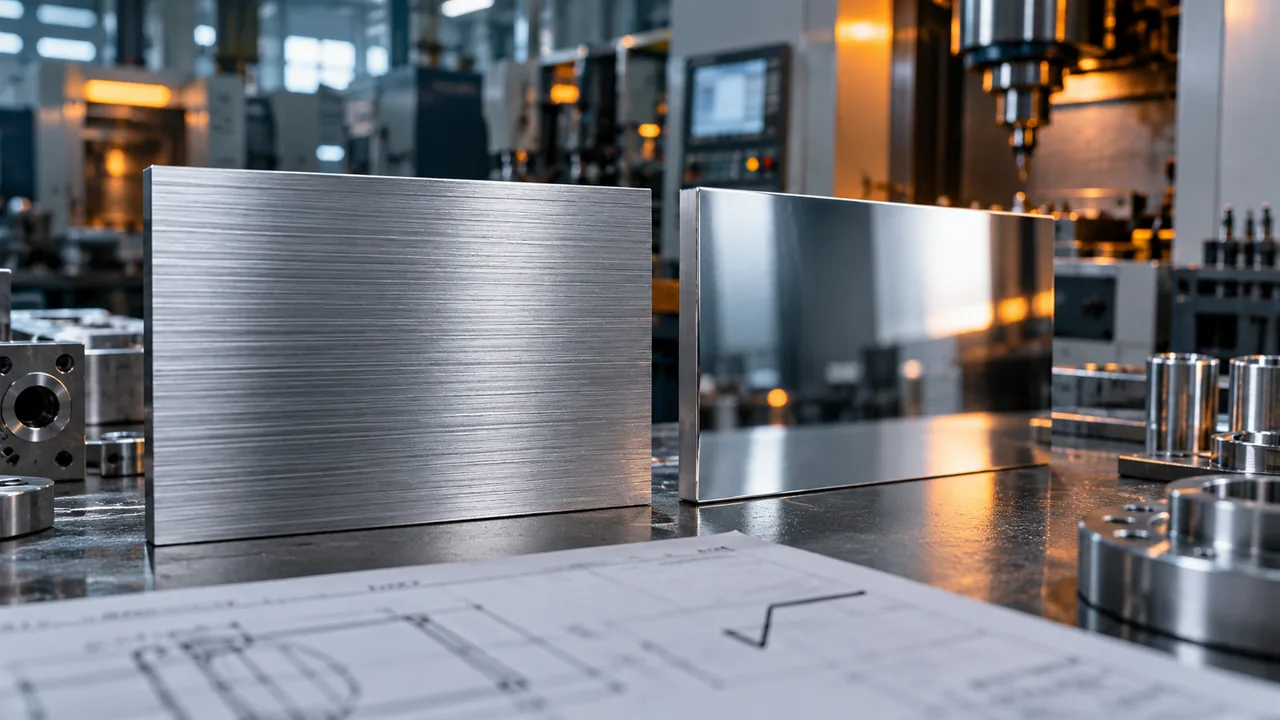
Полировка снижает шероховатость Ra, но равное Ra ещё не значит равный вид. Шероховатость Ra по ГОСТ 2789 — средняя арифметическая высота микропрофиля. В одну и ту же среднюю высоту укладываются и направленная шлифованная риска, и более ровный микрорельеф после полировки. Блеск зависит от направления риски, шага неровностей и отражающей способности сплава. Поэтому блеск задаётся отдельно от шероховатости Ra: в задании это три разные строки.
Значение Ra назначает заказчик, числа ниже — только образец записи. Для нержавеющей стали переносят строку: Шероховатость Ra 0,4 по ГОСТ 2789-73; направление риски — вдоль длинной стороны; вид — сатин по эталону. Число Ra вид не заменяет. Для алюминия строка своя: Шероховатость Ra 0,4 по ГОСТ 2789-73; направление риски — вдоль длинной стороны; вид — по эталону из того же сплава и той же толщины. Шлифованная нержавейка при том же примере Ra сохраняет направленную риску: шлифование формирует направление риски, полировка это направление снимает и снижает Ra.
Как записать шлифованную нержавейку и Ra на чертеже
На чертеже шероховатость ставят знаком по ГОСТ 2.309, параметр — по ГОСТ 2789-73. ГОСТ 2789 регулирует шероховатость Ra: над знаком пишут параметр и предельное значение. Базовую длину добавляют только при отступлении от таблицы ГОСТ 2789, саму длину берут из стандарта. Направление неровностей показывают условным знаком под полкой знака либо стрелкой и текстом на эскизе. Шлифованную нержавейку отличает сохранённая направленная риска: шлифование формирует направление риски, и его пишут явно. Если важнее высота отдельных выступов, в знаке ставят Rz по тому же ГОСТ 2789 — тоже отдельно от блеска.
| Состояние | Пример в знаке | Что добавить текстом | Что пункт не фиксирует |
|---|---|---|---|
| После механообработки | Ra 3,2 | База: фрезерование или точение | Блеск и направление риски |
| Шлифованная, направленная риска | Ra 0,8 | Направление параллельно кромке, стрелка на эскизе | Зеркальный вид |
| Полировка функциональная | Ra 0,4 | Уплотнение, гигиена или контакт; вид отдельной фразой | Декоративную однородность панелей |
| Полировка декоративная | Ra 0,2 | Сатин или зеркало по эталону; на стыке риска совпадает | Герметичность, если её не задали отдельно |
Исходную базу под шлифовку получают фрезерованием нержавейки или точением алюминия: после фрезы и резца остаётся своя риска, и финиш её либо сохраняет, либо снимает. Для алюминиевой плиты ту же базу даёт фрезерование, для тела вращения из нержавейки — точение. Знак шероховатости фиксирует параметр профиля. Блеск остаётся в текстовом требовании и на эталоне. Припуск под полировку на предыдущем переходе ещё не снят.
Два образца ТЗ: декоративная и функциональная полировка
Ниже два пункта, которые снабженец переносит в заказ. Как отполировать нержавейку и чем отполировать, решает производство: абразив подбирают под заданный результат. Заказчику достаточно шероховатости, направления риски, эталона и зон, закрытых от полировки. Обозначения листа вроде 8K — торговые имена отделки. Эталон поверхности фиксирует блеск, торговое имя его не заменяет.
| Пункт ТЗ | Декоративная полировка | Функциональная полировка |
|---|---|---|
| Цель | Равномерный сатин или зеркало лицевых панелей | Гладкость под уплотнение, гигиену или контакт |
| Шероховатость | Ra не более значения заказчика, пример записи Ra 0,2 | Ra или Rz под функцию, пример записи Ra 0,4 |
| Направление риски | Вдоль длинной стороны; на стыке панелей совпадает | Вдоль канавки уплотнения или без выраженного направления |
| Эталон | Обязателен: та же марка и толщина, лицевая сторона помечена | Для спорных следов; число Ra эталоном не подменяют |
| Исключаемые зоны | Резьба, посадки, клейма, ответные плоскости закрыты | Резьба и посадки закрыты, кромка отверстия по чертежу |
| Метод контроля | Сравнение с эталоном при согласованном свете; Ra — профилометром | Протокол профилометра по Ra; вид — по текстовому описанию |
| Критерий брака | Пятна, разнотон, чужое направление на стыке, завал кромки | Ra выше допуска, поперечная риска в зоне уплотнения |
Оба пункта относятся к одной операции шлифовки и полировки. Если на детали есть и лицевая панель, и канавка под уплотнение, в заказ кладут оба пункта и разводят их по зонам эскиза. Декор без эталона и функция без Ra одинаково спорны на приёмке.
Эталон поверхности: как согласовать вид до партии
Эталон поверхности фиксирует блеск, однородность и допустимые следы обработки. Профилометр измеряет шероховатость Ra там, где число стоит на чертеже, и протокол к эталону прилагают. Образец делают из той же марки и той же толщины, что партия. Пластина нержавеющей стали эталоном алюминия не является: сплавы отражают свет по-разному. Угол блескомера и порог в единицах блеска пишут только если метод задал сам заказчик.
Согласование эталона до партии идёт в таком порядке.
- Образец той же марки и толщины, что и партия, с пометкой лицевой стороны.
- Условия осмотра: тип света, взгляд вдоль риски и поперёк, расстояние, на котором сравнивают.
- Подпись обеих сторон на карточке эталона до запуска партии.
- Сравнение партии с образцом в тех же условиях плюс протокол профилометра по зонам, где Ra указано на чертеже.
- Приоритет при расхождении пишут в ТЗ заранее: годное Ra при чужом виде либо достаточно, либо останавливает партию — как решил заказчик.
На приёмке рядом с протоколом профилометра смотрят однородность, направление риски, пятна и кромку по границе зоны. Если вид разошёлся при Ra в допуске, действует приоритет из задания. Его фиксируют вместе с подписью на эталоне, до первой детали серии.
Размер, кромка и плоскостность после полировки
Полировка снимает припуск с нержавеющего листа и с алюминия. Какой слой уйдёт, зависит от исходной риски, требуемого Ra и сплава, поэтому цеховую «норму на глаз» в задание не ставят. В ТЗ пишут две вещи: какой размер окончательный и какой съём на сторону допустим. Если чертёжный размер уже окончательный, припуск на финиш укладывают внутрь допуска. При изготовлении деталей из нержавейки финиш идёт внутри маршрута: допуск на чертеже сохраняют.
Шесть ограничений геометрии, без которых блеск на приёмке ничего не спасает.
- Окончательный размер. На чертеже видно, снят ли он до полировки или после неё.
- Допустимый съём на сторону. Число даёт заказчик. Производство подтверждает, что переход к заданному Ra в этот съём укладывается.
- Кромка. Сохранить острую, притупить или снять фаску отдельной операцией. След абразива фаску не заменяет.
- Резьба и посадки. Их закрывают от абразива. Паста в резьбе и на посадочном диаметре портит геометрию.
- Плоскостность. Требование, которое выполняется уже на готовой детали, особенно на тонком нержавеющем листе.
- Тонкий лист и алюминий. Их оговаривают отдельно. Мягкий сплав снимается быстрее и легче уводит плоскость при прижиме. Прогиб в миллиметрах на метр назначает заказчик по своей конструкции.
Деталь с годным блеском и ушедшим размером или поведённой плоскостью возвращают целиком. Для алюминия съём и плоскостность описывают отдельно от нержавеющего листа той же толщины: сплав мягче, и плёнка оксида заставляет повторять проход. Припуск на полировку закладывают до чистовых переходов, пока допуск ещё можно разложить по операциям.
Какие операции не подменяют формулировку полировки
Полировка описывает финиш поверхности. Резка, сверление, перфорация, шов и окраска остаются своими пунктами задания: у каждой свой допуск и свой критерий приёмки. Вопросы «чем резать нержавейку» и «чем сверлить нержавейку» закрывают отдельные пункты маршрута, а не строка про блеск.
- Резка. Контур, допуск кромки и сторона заусенца. Кромка реза остаётся кромкой реза: зачистку торца задают отдельно от полировки лица.
- Сверление. Диаметр, допуск и заусенец отверстия. Чем сверлить нержавейку, выбирают под материал и допуск отверстия.
- Перфорированный лист нержавейки. Кроме шага и диаметра отверстий задают кромку отверстия: оставить, притупить или убрать заусенец с указанной стороны.
- Сварной шов. Зачистка шва и цвет побежалости — отдельные требования. Ширину зачистки и допустимый цвет пишут своей строкой.
- Окраска и гальваника. Порошковая окраска и гальваническое покрытие задают подготовку, толщину слоя и цвет. Как покрасить нержавейку — отдельный пункт о покрытии. Полировку им не подменяют: под окраску часто нужен свой, специально не зеркальный рельеф.
Комплект к заказу собирают до запуска: чертёж с зонами, марка и состояние поставки, три требования к поверхности — шероховатость Ra, направление риски и блеск по эталону — плюс ограничения по размеру, съёму, кромке и плоскостности. Партию тогда сравнивают с эталоном и протоколом.
Такое задание закрывает IRONEX — производственное имя ООО «Разар», Чебоксары: металлообработка и контрактное производство, поставка по всей РФ. Шлифовка по чертежу входит в маршрут детали вместе с размером и допуском.