Содержание7
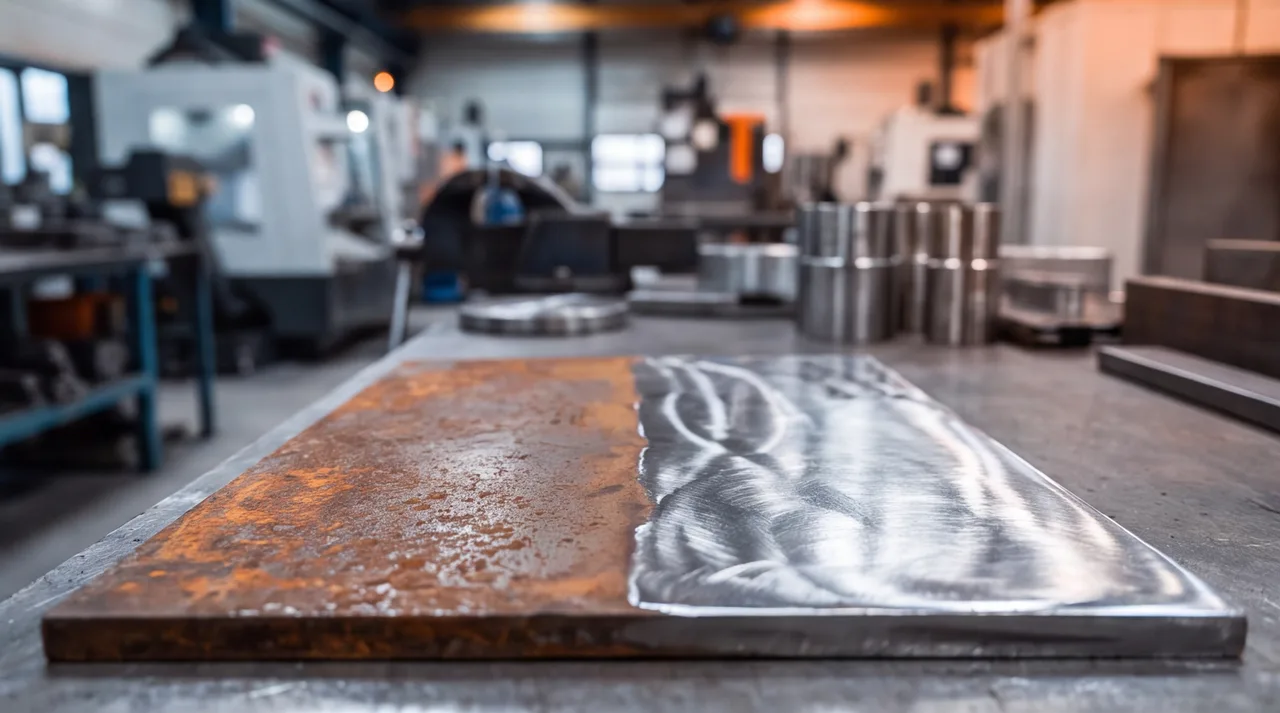
Пришла партия чёрного проката с бурым налётом, а следующая операция — порошковая покраска или сварка ответственного узла. Зачищать, возвращать поставщику или принимать как есть, зависит от состояния металла, и от него же зависит метод: шлифовка металла от ржавчины годится не везде, а зачистка щёткой, которая выглядит чисто, часто оставляет ржавчину в порах. Разберём, что каждый метод оставляет на поверхности, какой выбрать для стали, нержавейки и оцинковки и как принять подготовку по измеримым критериям, а не «на глаз».
Коротко: метод зачистки выбирают по степени коррозии и типу металла, а результат принимают по стандарту, а не на глаз. Под покраску по ISO 8501-1 задают степень очистки: Sa 2½ для струйной очистки, St 2 или St 3 для механизированного инструмента, плюс профиль шероховатости и отсутствие масла, солей и пыли. Под сварку нужен чистый металл на кромках, профиль не нужен. Шлифовка снимает металл вместе с ржавчиной, поэтому язвенную коррозию на тонком листе она не решает. Нержавейку и оцинковку зачищают отдельным инструментом.
Что именно снимать: ржавчина, окалина или язвенная коррозия
Вернёмся к партии проката с налётом. Ржавчина есть только у железа и сплавов на его основе: углеродистой стали и чугуна. У алюминия на воздухе образуется тонкая плотная плёнка оксида, у меди и латуни — потемнение и зелёная патина, и зачищают их иначе. На стали различают окалину (плотную сине-серую корку после горячей прокатки, резки или термообработки), ржавчину (рыхлый бурый слой) и питтинг — язвы, где коррозия ушла вглубь. Стандарт ISO 8501-1 сводит состояние стали к четырём степеням ржавления, которые сверяют с фотоэталонами:
- A — сталь почти целиком под плотной окалиной, ржавчины нет или почти нет;
- B — сталь начала ржаветь, окалина отслаивается;
- C — окалина проржавела или снимается скребком, видны слабые язвы;
- D — окалина проржавела, видна сплошная язвенная коррозия.
Питтинг — отдельный случай: чтобы вычистить язву шлифовкой, металл надо снять до её дна, а на тонком листе это потеря сечения. Язва глубиной 1 мм на листе толщиной 3 мм забирает треть толщины.
Четыре метода зачистки: что каждый оставляет на поверхности
Сравнивать методы полезнее не по скорости, а по тому, что остаётся на металле после них.
- Абразивная шлифовка (шлифовальный или лепестковый круг) срезает слой металла вместе с ржавчиной: быстро, удобно на кромках, швах и локальных участках, даёт степени St 2–St 3. В язвы круг не заходит, а вокруг них снимает годный металл. Эту операцию мы выполняем: шлифовка металла на заказ.
- Щёточная зачистка (проволочная щётка, крацовка) убирает рыхлую ржавчину, но заполировывает металл и втирает остатки в поры; профиля почти не даёт.
- Абразивоструйная очистка (пескоструй, дробеструй) доводит сталь до Sa 2½ и выше, оставляет регулярный угловатый профиль (ISO 8503) и достаёт в язвы. Тонкий лист от неё может повести, а вместо кварцевого песка берут шлак, электрокорунд или гранат.
- Химическое травление и преобразователи ржавчины растворяют или превращают оксиды, не снимая основной металл, и достают в любые полости. Профиля не дают, требуют промывки и нейтрализации, а на высокопрочных сталях грозят водородным охрупчиванием.
Пескоструй и травление в перечне наших операций нет, здесь они описаны как справочные методы.
Таблица выбора: метод по типу металла и степени коррозии
Как убрать ржавчину с металла, зависит от самого металла: щётка, безвредная на углеродистой стали, оставит на нержавейке новые пятна. Ячейки справочные; где однозначного ответа нет, решают условия и техкарта.
| Металл | Лёгкий налёт | Сплошная ржавчина и окалина | Язвенная коррозия | Чего не делать |
|---|---|---|---|---|
| Углеродистая сталь (Ст3, 45) | Щётка или лепестковый круг | Пескоструй; при малой площади шлифовка | Пескоструй или травление | Красить по рыхлой ржавчине; ограничиваться щёткой под ответственное покрытие |
| Чугун | Щётка | Пескоструй; локально шлифовка | Пескоструй | Полагаться на щётку: в пористую поверхность забивается ржавчина |
| Нержавеющая сталь | Травильная паста или пассивация | Нетипично: ищут причину (контакт с чёрной сталью, окалина после сварки) | По условиям и техкарте | Брать щётку или круг, работавшие по чёрной стали |
| Оцинкованная сталь | Белый налёт не трогают или снимают мягкой щёткой | Красная ржавчина: цинк выработан, участок обрабатывают по техкарте | По условиям и техкарте | Снимать цинк шлифовкой с целой поверхности |
| Алюминий, медь, латунь | Ржавчины нет: снимают оксидную плёнку или патину мягким абразивом | Ржавчины нет, по условиям и техкарте | По условиям и техкарте | Брать инструмент, работавший по стали |
Подготовка под покраску: степень очистки, профиль и время до нанесения
Типичная история: деталь зачистили щёткой, выглядела чисто, а через месяц покрытие пошло пузырями. Причина обычно в одном из трёх условий, от которых зависит, держится ли покрытие.
- Степень очистки. В ISO 8501-1 струйная очистка описана степенями Sa 1–Sa 3, инструментальная — St 2 и St 3; распространённые требования — Sa 2½ для струйной очистки и St 3 для инструмента. Окончательную степень задаёт техкарта производителя краски. В российских документах то же регулирует ГОСТ 9.402-2004: степени очистки от окислов и обезжиривания.
- Профиль. Покрытие держится не только на чистоте, но и на шероховатости: она даёт механическое сцепление. Струйная очистка формирует регулярный профиль, щётка и шлифовка — заметно менее развитый. Нужную высоту профиля указывает техкарта краски, измеряют её компаратором или профилометром по ISO 8503.
- Масло, водорастворимые соли и пыль. Масло вызывает отслоение, пыль ухудшает сцепление, а соли под краской притягивают влагу и дают пузыри, хотя на глаз сталь чистая. Поэтому перед зачисткой металл обезжиривают.
Четвёртая переменная — время. На очищенной стали ржавчина может вернуться за часы, поэтому покрытие наносят в срок из техкарты, а металл должен быть не менее чем на 3 °C теплее точки росы. Перед порошковой покраской чистота важна ещё и потому, что при полимеризации около 180–200 °C остатки влаги, масла и солей в порах вскипают, и на покрытии появляются пузыри и кратеры.
Подготовка под сварку: чистый металл в зоне шва и ограничения по материалам
Под сварку профиль не нужен, нужен чистый металл на кромке и рядом с ней. Ржавчина, окалина, краска, масло и влага попадают в сварочную ванну; влага и связанная вода ржавчины дают водород, а с ним поры в шве и холодные трещины в высокопрочных сталях. С кромок и прилегающей зоны снимают:
- ржавчину и окалину — до блестящего металла; после газовой и плазменной резки на кромке остаётся оксидная корка, её снимают тоже;
- краску и грунт — они горят, дают дым и поры;
- масло и СОЖ — обезжиривают до зачистки, иначе абразив втирает их в металл;
- влагу — металл сушат, сваривать по конденсату нельзя.
Главный метод здесь — шлифовка кромок: лепестковый или зачистной круг даёт чистый металл точно в нужной зоне. Ширину зачищаемой зоны задаёт технология сварки заказчика, а преобразователь ржавчины перед сваркой без подтверждения технолога не применяют. Есть и правила по материалам. Нержавеющую сталь зачищают инструментом, не работавшим по чёрной стали: вкрапления железа дают ржавые пятна у шва. С оцинкованной кромки цинк снимают до сварки, а сам процесс идёт с вентиляцией, потому что пары цинка токсичны. Сварку металлоконструкций и узлов мы выполняем на заказ: сварочные работы.
Таблица критериев приёмки: что проверить, чтобы не переделывать
Это чек-лист для человека, который не стоит у станка: что попросить у подрядчика и что сфотографировать до нанесения покрытия. Опора — стандарты, а не «визуально чисто».
| Критерий | Способ проверки | Признак брака |
|---|---|---|
| Остаточная ржавчина и окалина | Сверка с фотоэталонами ISO 8501-1 при хорошем свете | Остатки сверх заданной степени (например, Sa 2½) |
| Пыль | Тест липкой лентой (ISO 8502): лента прижимается, снимается и сравнивается с эталоном | Пыли на ленте больше допуска из техкарты |
| Масло и жир | Осмотр, салфетка с растворителем | Жирные пятна, салфетка остаётся грязной |
| Водорастворимые соли | Метод Бресле (ISO 8502): проводимость смыва с поверхности | Значение выше предела из техкарты краски |
| Профиль шероховатости | Компаратор или профилометр (ISO 8503) | Вне диапазона техкарты: слишком гладкий или слишком глубокий |
| Температура и точка росы | Термометр поверхности и гигрометр перед нанесением | Металл теплее точки росы менее чем на 3 °C |
| Кромки под сварку | Осмотр и фото: блестящий металл на кромке и рядом с ней | Остатки краски, окалины, масла, оксидная корка после резки |
| Вкрапления железа на нержавейке | Осмотр, при сомнении ферроксильная проба | Ржавые точки, риски от чужого инструмента, синие точки после пробы |
Что указать в заявке на зачистку, чтобы подрядчик не переделывал работу
Пять пунктов, после которых подрядчик понимает целевое состояние поверхности и следующую операцию:
- Марка металла и толщина. От них зависит, можно ли снимать металл и греть его;
- Состояние по фото и степени A–D по ISO 8501-1: снимок общим планом и крупно по самым поражённым местам;
- Следующая операция: покраска с названием системы или сварка с технологией;
- Требуемая степень очистки и профиль — из техкарты краски или технологии сварки;
- Допустимое время между зачисткой и следующей операцией.
Стоимость зависит от площади, степени коррозии, доступности поверхности и требуемой степени очистки; точная — по чертежу и фото. Пришлите их на расчёт по чертежу: технолог подскажет, хватит ли шлифовки или до неё нужна другая подготовка. Если задача — зачистить кромки и поверхности деталей, начните со страницы шлифовки.