Содержание8
В чертеже написано «stainless steel» или просто «нержавейка», и заказчик считает, что материал определён. Для технолога это не так: под этим словом скрываются четыре класса сталей, которые по-разному режутся, по-разному упрочняются и по-разному ведут себя после сварки. Аустенитная сталь липнет к резцу и наклёпывается, ферритная режется заметно легче, мартенситная закаливается, а дуплексная быстро изнашивает инструмент. Разберём, что именно делает сталь нержавеющей, как плёнку теряют в цеху и какие требования к классу стоит вписать в чертёж, чтобы не получить брак или коррозию через полгода.
Коротко: нержавеющей сталь делает не хром сам по себе, а тонкая оксидная плёнка на поверхности, для неё нужно не менее 10,5 % хрома и доступ кислорода. Класс структуры — аустенитный, ферритный, мартенситный или дуплексный — определяет магнитность, способ упрочнения, свариваемость и поведение под резцом. Закаливаются на твёрдость только мартенситные стали. Магнитом марку не определить. После резки и сварки поверхность нужно вернуть в состояние, при котором плёнка восстанавливается.
Что делает сталь нержавеющей: хром от 10,5 % и пассивная плёнка
Обычная углеродистая сталь ржавеет потому, что оксид железа рыхлый: он не держится на поверхности и пропускает кислород и влагу глубже. Нержавеющая сталь устроена иначе. Это примерно половина железа и от 10,5 % до 30 % хрома в зависимости от марки, на практике минимумом чаще считают 12 %. Хром окисляется быстрее железа и образует на поверхности плотную, очень тонкую плёнку оксида хрома. Она не даёт кислороду добраться до основного металла и сама восстанавливается после царапины, если к поверхности есть доступ кислорода. В отечественной практике коррозионно-стойкими хромистыми считают стали примерно от 12–13 % хрома, состав по маркам собран в ГОСТ 5632.
Отсюда главный вывод для заказчика: стойкость даёт только эта плёнка, под ней стойкости нет. Если плёнка нарушена и не восстановилась, коррозия идёт быстро, а не постепенно. Поэтому нержавеющей сталь остаётся при трёх условиях:
- хром не ниже порога в самом поверхностном слое, а не только в среднем по сечению прутка;
- к поверхности есть доступ кислорода, чтобы плёнка могла восстанавливаться;
- поверхность чистая и гладкая, без чужого железа, шлака, брызг и глубоких рисок.
Как плёнка разрушается: щели, побежалость, карбиды хрома и железо от инструмента
Каждый способ потерять плёнку — это отдельная инженерная ошибка, и почти все они делаются уже после того, как заказчик выбрал правильную марку.
- Щель без кислорода. В зазоре плёнка не восстанавливается, и возникает щелевая коррозия. Поэтому в теплообменниках трубу в трубной решётке обваривают по контуру, чаще всего аргонодуговой сваркой: шов там должен быть не прочным, а герметичным, чтобы закрыть щель.
- Толстый оксид и побежалость. При нагреве на воздухе или в активном газе вместо тонкой плёнки растёт толстый оксид, который забирает хром из слоя под поверхностью. Цвет показывает степень окисления: серебристый и соломенный допустимы, а от фиолетово-синего до серого и чёрного означают тяжёлый слой и потерю стойкости. Тёмный цвет часто списывают на перегрев, но первопричина в избыточном окислении.
- Карбиды хрома. Если сталь после нагрева остывает медленно, углерод связывает хром в карбиды, и вокруг них металл теряет стойкость. Это сенсибилизация, она приводит к межкристаллитной коррозии. Для максимальной стойкости нагретую нержавейку любого класса охлаждают быстро.
- Железо от чужого инструмента. Щётка, шлифкруг или абразив, которыми до этого обрабатывали углеродистую сталь, вносят в поверхность частицы железа. Они ржавеют и становятся очагами коррозии на самой нержавеющей детали.
Как состав задаёт структуру: феррит, аустенит, мартенсит и дуплекс
Классы нержавеющих сталей различаются структурой металла при комнатной температуре, а структуру задаёт состав, в первую очередь хром, углерод и никель. Для заказчика это переводится в четыре практических вывода.
- Ферритные стали — много хрома и мало углерода. Структура остаётся ферритной при любой термообработке, при закалке мартенсит не образуется, поэтому закалкой их не упрочнить. Типичные примеры: 12Х17, 08Х13.
- Аустенитные стали — в состав добавлен никель, он удерживает аустенит при комнатной температуре. Это самый распространённый класс, например 12Х18Н10Т. Закалкой не упрочняются, зато хорошо гнутся и свариваются.
- Мартенситные стали — хрома меньше, а углерода больше, поэтому сталь закаливается и отпускается почти как обычная легированная. Примеры: 20Х13, 40Х13, 95Х18. Коррозионная стойкость у них ниже, зато достижима высокая твёрдость.
- Дуплексные стали — структура из двух фаз, аустенита и феррита. Прочность у них заметно выше, чем у аустенитных, но и инструмент они нагружают сильнее.
Магнитность, упрочнение и свариваемость по классам
Три признака из этой таблицы чаще всего ломают заявку: заказчик проверяет марку магнитом, закладывает в чертёж закалку для класса, который не закаливается, или планирует сварной узел без учёта поведения шва.
| Класс | Структура | Магнитность | Чем упрочняется | Свариваемость |
|---|---|---|---|---|
| Аустенитные | аустенит | в исходном состоянии немагнитны, после сильной холодной деформации могут притягиваться | только наклёпом | хорошая, после сварки нужна очистка узла |
| Ферритные | феррит | магнитны всегда | только наклёпом, ограниченно | ограниченная: зона шва теряет пластичность |
| Мартенситные | мартенсит после закалки | магнитны всегда | закалкой и отпуском | сложная, шов склонен к трещинам, нужен режим |
| Дуплексные | аустенит и феррит | магнитны из-за феррита | наклёпом, исходная прочность выше | хорошая при соблюдении режима сварки |
| Дисперсионно-твердеющие (17-4 PH) | низкоуглеродистый мартенсит | магнитны | старением | зависит от состояния поставки, уточнять |
Три числа, которые стоит помнить. Во-первых, аустенитная сталь, прошедшая сильную холодную деформацию, начинает притягиваться к магниту, поэтому магнитом марку не определить: гнутая или тянутая деталь из 12Х18Н10Т может «магнититься». Во-вторых, мартенситная 440C с 0,9–1,2 % углерода после закалки и отпуска даёт около 60 HRC, такая твёрдость ножевого уровня в нержавейке достигается только высоким углеродом. В-третьих, дисперсионно-твердеющие стали с углеродом около 0,07 % упрочняются старением и дают 20–48 HRC, значение регулируется режимом старения.
Ферритные и аустенитные стали набирают прочность только от холодной деформации, например при вытяжке проволоки, и то в ограниченных пределах. Прочность тонколистовой детали или проволоки из них задаётся степенью деформации, а не закалкой.
Классы и обозначения AISI, EN, ГОСТ: что меняется при точении и фрезеровке
Чертежи приходят с разными системами обозначений, а материал на складе часто маркирован по другой. Таблица ниже связывает класс с типичными обозначениями и показывает, что технолог учитывает при резании. Марки как список нас здесь не интересуют: по существу важна последняя колонка.
| Класс | AISI | EN | ГОСТ 5632 | Что меняется при точении и фрезеровке |
|---|---|---|---|---|
| Аустенитные | 304 | 1.4301 | 08Х18Н10 | наклёп в зоне резания, липкая длинная стружка, плохой отвод тепла |
| Аустенитные, стабилизированные | 321 | 1.4541 | 12Х18Н10Т | то же; титан образует твёрдые включения, кромка изнашивается быстрее |
| Ферритные | 430 | 1.4016 | 12Х17 | режется легче аустенитных, наклёп слабее, стружка короче |
| Мартенситные | 420 | 1.4021 | 20Х13 | до закалки режется как легированная сталь, после закалки только шлифовкой или твердосплавом |
| Мартенситные, высокоуглеродистые | 440C | 1.4125 | 95Х18 (ближайший) | черновая обработка до закалки, чистовая после; твёрдость около 60 HRC |
| Дуплексные | 2205 | 1.4462 | точного аналога нет, уточнять по сертификату | повышенные нагрузки на инструмент, жёсткая оснастка, сниженная стойкость кромки |
Режимы резания здесь не приводятся намеренно: их выбирают под конкретный инструмент, покрытие и жёсткость станка. Другое дело, что к чертежу с обозначением по AISI или EN полезно сразу приложить допустимый ГОСТ-аналог, иначе технологу придётся искать его по химическому составу, а заказчику ждать согласования.
Точение и фрезеровка: наклёп, стружка и износ инструмента по классам
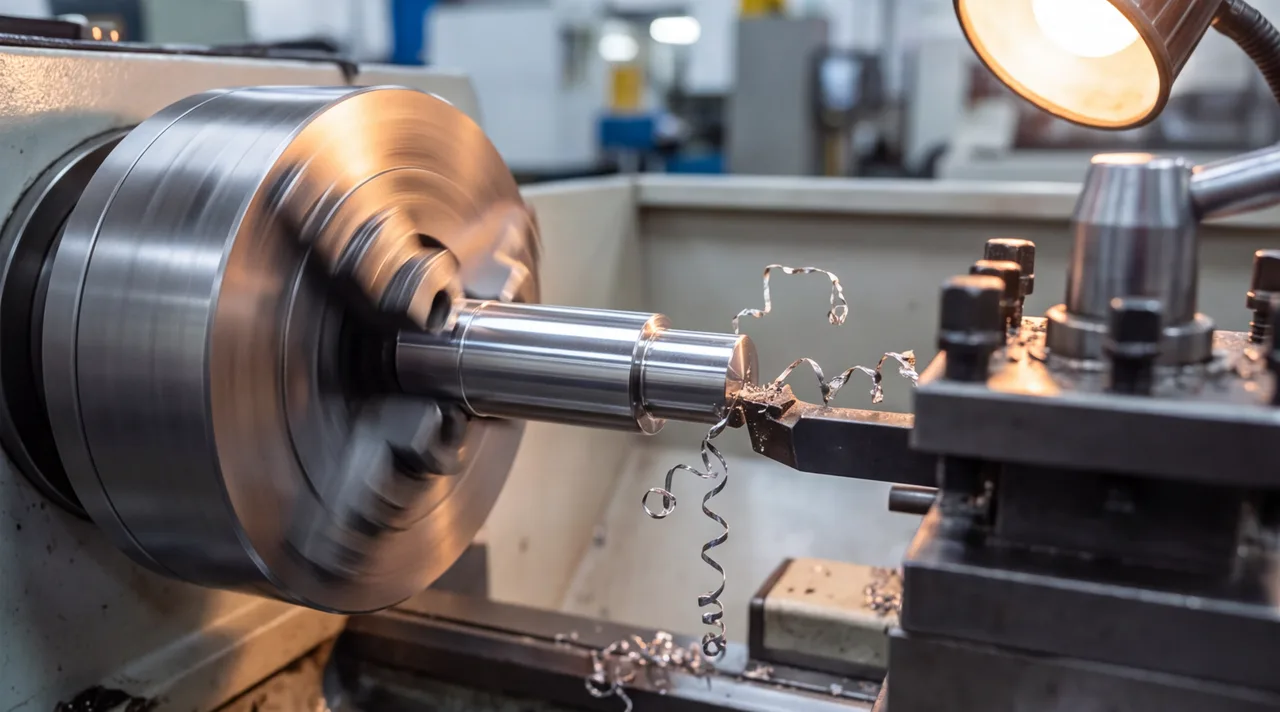
Главная особенность аустенитных сталей в резании — упрочнение прямо в зоне резания. Если кромка тупая или подача останавливается, инструмент не снимает металл, а трёт по нему. Поверхностный слой наклёпывается, становится твёрже основного металла, а следующий проход режет уже по упрочнённой корке. Добавьте низкую теплопроводность: тепло уходит не в стружку, а в кромку и в деталь, отсюда быстрый износ и прижоги. Правила, которые из этого вытекают:
- Острая кромка с положительным передним углом (в первую очередь для аустенитных): тупой инструмент давит, а не режет, и наклёпывает слой.
- Непрерывная подача (аустенитные, дуплекс): остановка инструмента в резе и повторный проход по наклёпанному слою дают задиры. Резец не должен «стоять» на детали.
- Жёсткая оснастка (дуплекс и мартенситные после закалки): вибрация ломает кромку и оставляет волну на поверхности.
- Обильное охлаждение (аустенитные и дуплекс): нужно отвести тепло из зоны резания, иначе прижог и раннее затупление.
- Отвод стружки (аустенитные): длинная вязкая стружка наматывается на деталь и царапает готовую поверхность, режим подбирают на её дробление.
Мартенситные стали ведут по другой схеме. Черновую обработку делают в отожжённом состоянии, где они режутся как обычная легированная сталь, затем деталь закаливают и отпускают, а размер и чистоту поверхности доводят шлифовкой. Ферритные проще всего: наклёп слабее, стружка короче, износ ниже. Для деталей из нержавейки мы выполняем токарную обработку нержавеющей стали и фрезерную обработку нержавейки с подбором инструмента под конкретный класс.
После обработки: чистота поверхности, сварка и пассивация
Деталь может быть выточена идеально и всё равно заржаветь, если после резания и сварки нарушена последовательность. Правильный порядок выглядит так:
- Проверить поверхность на загрязнение железом. Инструмент, щётки и абразивы для нержавейки выделяют только под неё, иначе железо втирается в поверхность и даёт ржавчину.
- Очистить сварной узел и зону побежалости. Любой сварной узел из нержавейки зачищают после сварки, чтобы восстановить хромооксидную плёнку, иначе зона шва начнёт ржаветь. Способ очистки выбирают по назначению изделия и нормам заказчика: универсального рецепта нет. Сами сварочные работы тоже ведут с учётом класса.
- Дать плёнке восстановиться. Для этого поверхность должна быть чистой, сухой и открытой воздуху, без масла, стружки и остатков охлаждающей жидкости в щелях.
- Проконтролировать шероховатость. Шероховатая поверхность подвержена коррозии и загрязнению сильнее гладкой: шлак, брызги и мелкие неровности становятся очагами коррозии. Поэтому для гигиенических изделий, например в фармацевтике, просят зеркальную отделку.
После любого нагрева нержавейку охлаждают быстро: медленное остывание запускает выпадение карбидов хрома, о которых шла речь выше. На чертеже это выражается не температурой, а требованием к состоянию поверхности и, при необходимости, пассивации.
Что указать в чертеже и заявке на деталь из нержавейки
Перечень ниже снимает большую часть вопросов технолога и экономит дни на согласовании:
- Точное обозначение материала по ГОСТ 5632 или EN, а не «нержавейка» и не «AISI» без номера.
- Термообработка и твёрдость — только для закаливаемых классов, мартенситных и дисперсионно-твердеющих. Не закладывайте в чертёж твёрдость после закалки для аустенитной и ферритной стали: получить её там нельзя.
- Шероховатость Ra на рабочих и уплотняемых поверхностях.
- Состояние поверхности и пассивация: нужна ли очистка после сварки, допустимая побежалость.
- Магнитность, если это важно для узла. Помните, что деформация делает аустенитную сталь магнитной.
- Сертификат на материал и объём партии.
Цена детали из нержавейки складывается из трудоёмкости резания и расхода инструмента, а не из веса заготовки: аустенитные и дуплексные стали идут заметно медленнее обычной стали, а дополнительные операции после резания, очистка, пассивация и контроль, добавляют срок. Ориентир по стоимости даём только по чертежу. Пришлите чертёж или модель на расчёт, а если деталь ещё проектируется, приложите описание условий работы — подскажем класс и способ обработки. Типовой маршрут для заказов по чертежам описан на странице изготовление деталей по чертежам.
Источники: What makes stainless steel stainless; Hot seat: stainless steels.