Содержание9
Заказчик присылает чертёж, на штампе которого стоит ВТ6 или ХН78Т, и удивляется, почему срок вырос вдвое, а цена — втрое против той же детали из стали 40Х. Ответ не в наценке за редкий материал: титановый сплав и никелевые жаропрочные сплавы физически не позволяют резать себя быстро. Разберём, что именно мешает — теплопроводность, налипание и наклёп, — какие марки реально приходят в работу, какие режимы под них ставят, где титан оправдан, а где вместо цельной титановой детали дешевле сталь с титановым покрытием.
Коротко: титан режут на 30–60 м/мин, никелевые жаропрочные сплавы — на 15–30 м/мин против 180–250 м/мин у конструкционной стали. Причина — низкая теплопроводность: тепло не уходит со стружкой, а остаётся на режущей кромке. Отсюда обязательная СОЖ под давлением, острый инструмент, постоянный контакт без остановок в резе и ставка нормо-часа от 2 200 ₽ на титане против от 1 200 ₽ на стали. Если от детали нужна только твёрдая износостойкая поверхность, цельный титан не нужен — дешевле сталь с покрытием.
Что такое титановый сплав и жаропрочная сталь с точки зрения станка
В чертежах под общей формулировкой «жаропрочный материал» скрываются три разные группы, и технология под них разная.
- Технический титан — ВТ1-0, ВТ1-00. Мягкий и пластичный, прочность на уровне обычной конструкционной стали, но вязкий: налипает на инструмент и тянет длинную стружку-ленту. Основная область — химическое оборудование, теплообменники, ёмкости, судовая арматура.
- Титановые сплавы — псевдо-альфа ОТ4, ВТ20 и двухфазные альфа+бета ВТ6, ВТ3-1, ВТ16. Прочность выше в два-три раза при той же плотности 4,5 г/см³. Это авиация, спецтехника, медицинские имплантаты, нагруженный крепёж.
- Никелевые жаропрочные сплавы — ХН78Т, ХН77ТЮР, ХН60ВТ, импортные аналоги семейства Инконель. Держат нагрузку и окисление там, где любая нержавеющая сталь уже течёт: камеры сгорания, печная оснастка, детали химических аппаратов.
Отдельно стоят жаростойкие и жаропрочные стали — 12Х18Н10Т, 20Х23Н18, 15Х5М. Формально это всё та же легированная сталь, и по обрабатываемости они ближе к обычной нержавейке, чем к никелевым сплавам. Путаница здесь стоит денег: «жаропрочная сталь» в спецификации может означать и 12Х18Н10Т, которую точат на 100–150 м/мин, и ХН77ТЮР, где скорость падает вчетверо. Поэтому в расчёте мы всегда просим точную марку по ГОСТ или сертификат на материал, а не общее описание.
Объединяет титан и никелевые сплавы одно: они сохраняют прочность при нагреве. Ровно то свойство, ради которого их выбирает конструктор, работает против режущего инструмента — материал не разупрочняется в зоне резания и сопротивляется до последнего.
Почему тепло не уходит из зоны резания
При резании до 80 % тепла должно уноситься стружкой. Это работает на стали и особенно хорошо на алюминии: алюминиевый сплав отводит тепло так быстро, что кромка почти не греется, и скорости там измеряются сотнями метров в минуту. У титана и никелевых сплавов теплопроводность в разы ниже, стружка тепло не забирает, и весь тепловой поток концентрируется на пятне контакта размером в доли миллиметра.
К перегреву добавляются ещё три эффекта, каждый из которых по-своему портит деталь и инструмент.
- Адгезия. Разогретый титан химически активен и налипает на переднюю поверхность пластины. Нарост меняет геометрию кромки, затем срывается вместе с частицей твёрдого сплава — и кромка выкрашивается. То же самое, только слабее, знакомо всем по аустенитной нержавейке.
- Наклёп. Титан и никелевые сплавы упрочняются под инструментом. Поверхность после прохода становится твёрже исходного материала, и следующий проход идёт уже по упрочнённому слою. Отсюда правило: глубина резания должна быть больше глубины наклёпа, а лёгкие «выхаживающие» проходы по десятым долям только убивают пластину.
- Пружинение. Модуль упругости титана примерно вдвое ниже, чем у стали, — около 110 ГПа против 200–210 ГПа. Деталь отжимается от инструмента и возвращается назад после прохода. Тонкостенная титановая втулка на слабой оснастке уходит из допуска, даже если станок отработал программу идеально.
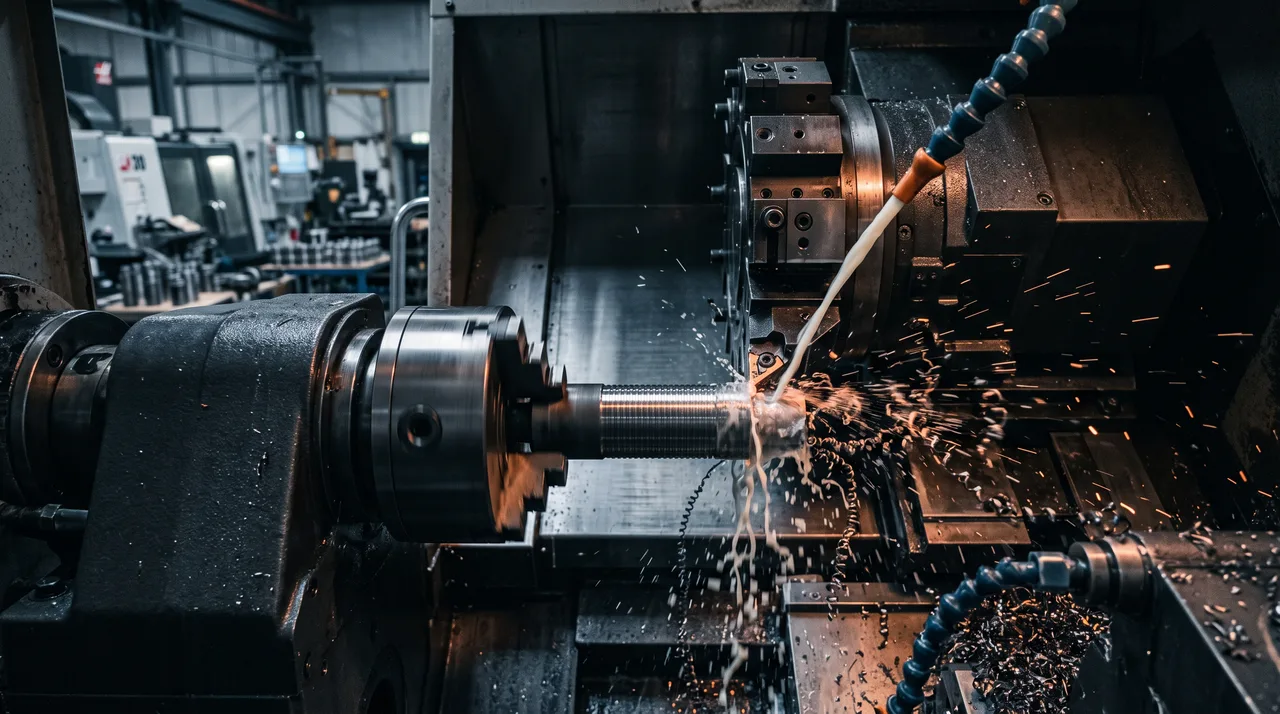
Отдельный практический момент — стружка. На титане она вязкая и при недостаточном напоре СОЖ вытягивается в ленту, наматывается на деталь и режет только что полученную поверхность. Поэтому токарную обработку титана ведут с направленной подачей СОЖ под давлением: струя одновременно снимает тепло с кромки и подламывает стружку.
Марки, с которыми реально приходят чертежи
Ниже — материалы, которые в контрактном производстве встречаются чаще всего, с ориентиром по скорости точения твердосплавным инструментом. Две последние строки даны для сравнения: это привычная нержавеющая сталь и обычная конструкционная сталь.
| Марка | Тип | vc точения, м/мин | Где применяют |
|---|---|---|---|
| ВТ1-0 | технический титан | 60–90 | химаппараты, теплообменники, судовая арматура |
| ОТ4 | псевдо-альфа, сваривается | 50–80 | сварные корпуса, обшивка, штампованные детали |
| ВТ6 | альфа+бета, основной конструкционный | 30–60 | авиация, имплантаты, нагруженные корпуса |
| ВТ20 | псевдо-альфа, жаропрочный | 25–50 | узлы авиадвигателей, детали под нагрев |
| ВТ3-1 | альфа+бета, высокопрочный | 25–50 | диски, силовые кронштейны, валы |
| ХН78Т | никелевый жаростойкий | 15–30 | печная оснастка, химоборудование, агрессивные среды |
| ХН77ТЮР | никелевый дисперсионно-твердеющий | 12–25 | горячий тракт турбин, крепёж под температуру |
| ХН60ВТ | никелевый жаростойкий, сварной | 12–25 | камеры сгорания, сварные узлы под нагрев |
| 12Х18Н10Т | аустенитная нержавеющая сталь | 100–150 | пищевое, химическое, общее машиностроение |
| Сталь 45 | конструкционная сталь | 180–250 | валы, оси, базовые детали — точка отсчёта |
Из таблицы видно главное для сметы: переход с конструкционной стали на ВТ6 — это падение скорости примерно вчетверо, на ХН77ТЮР — примерно вдесятеро. Машинное время растёт соответственно, и никакая замена станка это не компенсирует, потому что ограничение здесь тепловое, а не по мощности шпинделя.
Режимы, инструмент и СОЖ: что меняется в технологии
Технология под титан и жаропрочные сплавы строится вокруг одной задачи — не дать кромке перегреться и не дать материалу наклепаться. Практические правила складываются в короткий список.
- Низкая скорость, но не низкая подача. Скорость режут, подачу — нет. Снижение подачи заставляет кромку тереть, а не резать, поверхность упрочняется, тепло растёт. На титане правильнее один уверенный проход, чем три лёгких.
- Острая кромка и положительная геометрия. Мелкозернистый твёрдый сплав, острая заточка, минимальное усилие отжима. Быстрорежущая сталь на этих материалах работает только на малых скоростях и в основном на сверлении и развёртывании.
- Никаких остановок в резе. Задержка инструмента на месте оставляет наклёпанное кольцо, на котором следующий проход выкрашивает пластину. Выход инструмента программируют с уводом, а не подъёмом на месте.
- СОЖ обязательна и лучше под давлением. Обычный полив от 20 бар работает на техническом титане, для ВТ6 и никелевых сплавов заметный эффект даёт направленная подача под 50–80 бар. Всухую эти материалы не режут.
- Глубина резания больше наклёпанного слоя. На черновой это очевидно, на чистовой — сознательное решение технолога: слишком малый припуск на последнем проходе хуже, чем нормальный.
- Инструмент меняется по графику. Не по факту скола, а по наработке. Спасать деталь из дорогой титановой заготовки после выкрашивания пластины дороже, чем поставить новую пластину заранее.
| Параметр | Сталь 45 | 12Х18Н10Т | Титан ВТ6 | ХН78Т |
|---|---|---|---|---|
| Скорость точения, м/мин | 180–250 | 100–150 | 30–60 | 15–30 |
| Теплопроводность, Вт/(м·К) | ≈48 | ≈15 | ≈7 | ≈13 |
| СОЖ | эмульсия, обычный полив | обильный полив | под давлением, обязательно | под давлением, обязательно |
| Наклёп поверхности | практически нет | заметный | сильный | сильный |
| Расход инструмента | базовый | выше базового | кратно выше | самый высокий |
| Жёсткость закрепления | стандартная | стандартная | центры, люнеты, короткий вылет | повышенная |
| Ставка нормо-часа, токарка | от 1 200 ₽ | от 1 600 ₽ | от 2 200 ₽ | по запросу |
На фрезеровании к этому добавляется своя специфика. Титан плохо переносит удары по кромке на входе и выходе из материала, поэтому на фрезерной обработке используют стратегии с малым радиальным врезанием и постоянным углом контакта, а вылет фрезы держат минимальным: вибрация на титане приводит не к шероховатости, а к выкрашиванию инструмента.
Заготовка, припуски и деформация тонкостенных деталей
Две трети проблем с титановой деталью возникают не на режимах, а раньше — на заготовке и схеме съёма материала.
Поверхностный слой горячекатаного и кованого титана насыщен газами и заметно более хрупкий, чем сердцевина. Черновой проход обязан снять его целиком, а не «пройтись по корке»: пластина, работающая по газонасыщенному слою на малой глубине, изнашивается быстрее, чем на нормальном припуске. Поэтому припуск на черновую по титановой поковке закладывают с запасом, а сама черновая идёт одним решительным проходом.
Второе — остаточные напряжения. Титановая деталь с большим съёмом металла ведёт себя как пружина: снимаем половину сечения — оставшаяся половина перераспределяет напряжения и деталь поводит. Классическое решение для авиационных корпусов и рам: черновая с равномерным припуском, промежуточная стабилизация, затем чистовая. Дешевле заложить эту схему в маршрут заранее, чем ловить увод геометрии на финишном проходе, когда в детали уже несколько десятков часов работы.
Третье — оснастка. Из-за низкого модуля упругости титановую деталь нельзя зажимать так же, как стальную: сильный зажим деформирует тонкую стенку, слабый даёт вибрацию. На тонкостенных корпусах применяют распорные оправки, дополнительные опоры и мягкие кулачки под конкретную деталь, а размеры контролируют по ходу обработки. Первую деталь серии из титана мы обязательно меряем на координатно-измерительной машине и согласуем протокол до запуска партии — переделывать титановую заготовку заметно дороже, чем стальную.
И четвёртое, чисто экономическое: у титановых деталей отношение массы заготовки к массе готовой детали в авиации доходит до 10:1. Большая часть купленного металла уходит в стружку. Если конструкция допускает, сварная или сборная деталь из проката вместо цельнофрезерованной экономит больше, чем любая оптимизация режимов.
Титановая стружка горит: как устроен участок
Титан — горючий металл в виде стружки и пыли. Мелкая стружка и особенно шлифовальная пыль воспламеняются от искры или трения и горят с очень высокой температурой. Тушить такой очаг водой или углекислотным огнетушителем нельзя: раскалённый титан реагирует и с водой, и с углекислотой, выделяется водород, и пламя только растёт. Применяют средства класса D — сухой песок или специальный порошок.
Практические следствия для участка простые: стружку не накапливают у станка, убирают регулярно, хранят в отдельной негорючей таре и не смешивают с магниевой и алюминиевой. Крупная вьющаяся стружка от точения менее опасна, чем пыль от шлифовки, но и её отводят из зоны резания и не дают собираться клубком вокруг детали.
Здесь же кроется вторая причина, почему титан не режут всухую даже там, где сталь бы это стерпела: обильная СОЖ снимает температуру в зоне резания, эвакуирует стружку и не даёт ей раскаляться. То есть подача СОЖ на титане — одновременно и стойкость инструмента, и пожарная безопасность.
Сплошной титан или титановое покрытие: как выбрать
Частая развилка на этапе конструирования: заказчик закладывает деталь целиком из титана, хотя от материала требуется одно конкретное свойство. Иногда его дешевле получить покрытием по стальной основе — а иногда покрытие не решает задачу в принципе. Разница принципиальная: цельный титан работает всем сечением, покрытие TiN или TiAlN — это слой толщиной единицы микрон, который меняет только поверхность.
| Что нужно от детали | Деталь из титана | Сталь + покрытие TiN | Нержавеющая сталь 316L |
|---|---|---|---|
| Плотность материала, г/см³ | 4,5 | 7,85 | 7,9 |
| Коррозия в хлоридах, морской воде | решает | не решает: основа корродирует через поры | ограниченно, риск точечной коррозии |
| Твёрдая износостойкая поверхность | слабое место титана | основной сценарий покрытия | средне, нужна закалка или наплавка |
| Работа при 400–500 °C | да, у жаропрочных марок | покрытие деградирует | да, с потерей прочности |
| Биосовместимость имплантата | да, ВТ6 и технический титан | нет | ограниченно |
| Снижение массы конструкции | да, главный аргумент | нет | нет |
| Стоимость изготовления | самая высокая | средняя | умеренная |
Разбор по сценариям выглядит так.
- Нужна износостойкость и низкое трение. Пуансон, направляющая, вал под уплотнение — берём сталь и покрываем. Нитрид титана даёт твёрдую поверхность при толщине слоя в единицы микрон, размер детали при этом практически не меняется. Цельный титан здесь работает хуже стали: он склонен к схватыванию в паре трения.
- Нужна коррозионная стойкость в агрессивной среде. Покрытие не спасает: в порах и на кромках основа продолжает корродировать, а локальный подрыв слоя ускоряет процесс. Либо цельный титан, либо подходящая нержавеющая сталь, либо неметаллический вариант.
- Нужна масса. Титан даёт близкую к стали прочность при плотности 4,5 против 7,85 г/см³. Покрытие в этой задаче бесполезно.
- Нужна температура выше 500–550 °C. Титан здесь уже не работает: он активно окисляется и охрупчивается газонасыщением. Правильный ответ — никелевые жаропрочные сплавы или жаростойкие стали, а не более дорогая титановая марка.
- Нужен красивый цвет. Золотистый оттенок TiN — побочный эффект, а не свойство титана: сам титан серый. Если задача декоративная, покрытие дешевле на порядок.
Практика показывает, что примерно каждый третий чертёж с титаном приходит из перестраховки: марку выбрали «на всякий случай», а по условиям работы хватило бы нержавейки. Прежде чем запускать дорогую заготовку, имеет смысл прислать чертёж вместе с условиями эксплуатации на расчёт — технолог посчитает оба варианта, и решение будет приниматься по цифрам.
От чего зависят цена и срок
Стоимость детали из титана или жаропрочного сплава складывается из двух почти равных частей: металла и работы. На обеих есть чем управлять.
- Машинное время. Прямое следствие скорости резания. Ставка нормо-часа токарной обработки титана — от 2 200 ₽, по никелевым жаропрочным сплавам считаем индивидуально по маршруту. Точная стоимость — по чертежу.
- Расход инструмента. На титане и особенно на никелевых сплавах стойкость пластины кратно ниже, и этот расход закладывается в операцию.
- Стоимость и форма заготовки. Круг, поковка, плита или готовый профиль — от этого зависит и цена металла, и объём съёма. Иногда дороже купить заготовку ближе к форме детали, но дешевле по итогу.
- Количество установов. Каждая переустановка титановой детали — риск деформации и потеря базы. Совмещение операций за один установ экономит и время, и брак.
- Допуски и шероховатость. Требование Ra 0,8 по титану заметно дороже Ra 3,2: чистовые проходы по вязкому материалу идут медленно, а полировать титан труднее, чем сталь.
- Контроль и документы. Сертификат на материал, протокол КИМ на партию, прослеживаемость — стандартное требование для авиации и медицины, и его нужно заявлять до запуска, а не после.
- Серийность. Первая деталь из титана всегда дороже: на ней отрабатываются оснастка, режимы и схема снятия напряжений. Со второй партии цена падает заметно.
Частые ошибки в чертеже и как заказать деталь
Ошибки, из-за которых титановая или жаропрочная деталь дорожает или уходит в брак:
- Указан класс материала вместо марки. «Титан» или «жаропрочная сталь» без марки по ГОСТ 19807 или ГОСТ 5632 нельзя ни посчитать, ни закупить: разброс по цене и обрабатываемости внутри группы кратный.
- Марка выбрана с запасом «на всякий случай». ВТ6 там, где хватает ВТ1-0, или никелевый сплав там, где хватает 12Х18Н10Т, удорожает деталь без выигрыша по функции.
- Тонкие стенки без указания приоритетного размера. Титановая стенка тоньше 1,5–2 мм при большой площади почти всегда поведёт. Нужно понимать, какой размер критичен, чтобы построить схему обработки вокруг него.
- Резьба назначена метчиком в глубоком отверстии. В титане и жаропрочных сплавах метчик — самый рискованный инструмент. Резьбу в ответственной детали лучше фрезеровать: фреза меньше диаметра отверстия и не заклинит в нём.
- Не указаны условия эксплуатации. Температура, среда, нагрузка, требования по биосовместимости — именно они позволяют технологу предложить более дешёвый материал или покрытие вместо цельного титана.
- Забыт припуск на снятие газонасыщенного слоя. Если заготовка кованая или горячекатаная, припуск должен позволять снять корку целиком.
Порядок работы простой: пришлите чертёж или 3D-модель на изготовление деталей по чертежам, укажите марку и условия работы детали. Технолог подберёт заготовку, маршрут и режимы под конкретный титановый сплав или жаропрочную сталь, посчитает стоимость и срок и отдельно скажет, где материал можно заменить без потери функции. По титану и никелевым сплавам расчёт занимает чуть больше времени, чем по стали, — как раз потому, что схему съёма и оснастку под них считают до запуска, а не по ходу.