Содержание8
Конструктор присылает чертёж кронштейна из нержавейки 40 мм и удивляется, что раскрой выходит сопоставимо со стоимостью самого металла. Причина не в наценке, а в физике процесса: гидроабразивной резкой материал снимается абразивным износом, и на сорока миллиметрах это медленно. Разберём, что происходит внутри режущей головки, какое давление нужно на самом деле, сколько уходит граната, какими получаются ширина и конусность реза, и на каких толщинах гидроабразив обгоняет лазер не только по качеству кромки, но и по деньгам.
Коротко: насос поднимает давление воды до 3000–6000 бар, в рубиновом сопле ⌀0,25–0,35 мм струя разгоняется до 800–1000 м/с и подхватывает гранатовый песок. Режет не вода, а абразив — миллионы микросколов на кромке. Ширина реза 0,8–1,5 мм, позиционирование ±0,1 мм, зоны термического влияния нет вообще. Расход граната 0,25–0,45 кг/мин, и именно он, а не электричество, формирует себестоимость метра реза.
Что такое гидроабразивная резка и когда её выбирают
Гидроабразивная резка — холодный процесс. Струя воды с абразивом разрушает материал механически, за счёт эрозии, а не плавит и не выжигает его. Деталь после реза можно взять рукой: заметного нагрева нет, поэтому нет ни окалины, ни поводок, ни зоны отпуска у кромки. Для нержавейки это принципиально: лазерный и плазменный рез оставляют у кромки узкую полосу изменённой структуры, где обеднённые хромом участки хуже сопротивляются коррозии, а гидроабразив оставляет металл ровно таким, каким он пришёл с проката.
Второе свойство метода — он почти безразличен к материалу. Одна и та же головка режет конструкционную сталь, нержавейку, титан, медь, алюминий, инструментальную сталь в закалённом состоянии, композит, камень, резину и многослойные пакеты из разнородных материалов. Ограничений по отражающей способности и теплопроводности, из-за которых лазер тяжело идёт по меди и латуни, здесь нет в принципе. Практическое исключение одно — закалённое стекло: оно разрушается целиком при первой же врезке.
Третье — толщина. Наш станок APW2050BA берёт металл до 100 мм и выше, тогда как лазерная резка металла на волоконном источнике заканчивается на 25 мм по стали и 20 мм по нержавейке. Всё, что толще, либо режется гидроабразивом, либо уходит на плазму с сопутствующим нагревом и скосом кромки.
Отсюда типовые задачи, ради которых берут именно резку металла гидроабразивной резкой:
- Ответственные детали из нержавейки и жаропрочных сплавов, где недопустима изменённая структура у кромки — пищевое, фармацевтическое, химическое оборудование.
- Толстый металл от 25 мм: фланцы, плиты, проушины, силовые кронштейны.
- Заготовки под последующую механообработку, когда важно не внести в металл внутренние напряжения перед точной обработкой.
- Детали из уже закалённого материала — резать после термообработки штатными способами нечем.
- Титан и цветные сплавы, а также пакеты «металл плюс полимер».
Как устроен станок гидроабразивной резки
Внешне станок гидроабразивной резки выглядит как портал с ЧПУ над ванной с водой. Основная техника при этом стоит рядом и отдельно — это насосная станция.
- Водоподготовка. Вода проходит умягчение и фильтрацию. Соли жёсткости за считаные часы убивают уплотнения плунжеров и забивают сопло, поэтому необработанной водой промышленный станок не питают.
- Насос высокого давления. Два конструктива: мультипликаторный (интенсификатор), где гидроцилиндр низкого давления через разницу площадей поршней поднимает давление воды, и насос прямого привода с кривошипно-плунжерным механизмом. Мощность привода на реальных станках — десятки киловатт.
- Гидроаккумулятор. Сглаживает пульсации давления при перекладке плунжеров. Без него на кромке остаются периодические риски.
- Трубопровод высокого давления. Нержавеющие трубки малого сечения с конусными соединениями, гнутые по радиусу, — обычная гибкая гидравлика такое давление не держит.
- Режущая головка. Здесь происходит собственно резка: водяное сопло, камера смешивания и смесительная трубка.
- Система подачи абразива. Бункер, дозатор и пневмотранспорт, который подаёт гранат в камеру смешивания. Дозатор отвечает за стабильность расхода: провал подачи мгновенно виден на кромке недорезом.
- Ванна и решётка. Струя гасится в слое воды глубиной несколько сотен миллиметров. Отработанный абразив и шлам оседают на дне и периодически откачиваются.
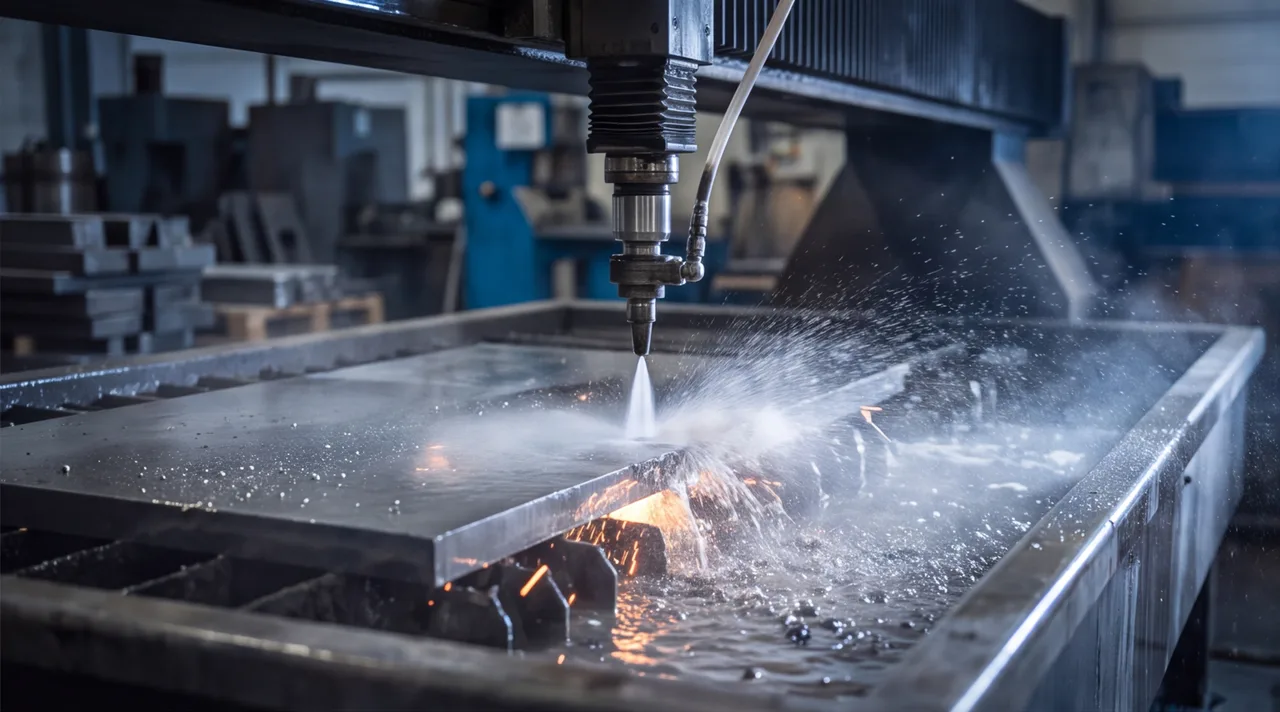
Сердце процесса — режущая головка. Вода под давлением проходит через отверстие в рубиновой, сапфировой или алмазной вставке диаметром 0,25–0,35 мм. По формуле истечения скорость струи при 4000 бар составляет около 900 м/с, при 6000 бар — свыше 1000 м/с, то есть примерно втрое выше скорости звука в воздухе. Дальше струя попадает в камеру смешивания, где создаётся разрежение, и через боковой канал в неё подсасывается гранатовый песок. Смесь ускоряется в смесительной трубке из карбида вольфрама длиной 70–100 мм и выходит уже как режущий инструмент. Ни вода, ни давление сами по себе металл не режут: работу делают абразивные зёрна, разогнанные водой до сверхзвуковой скорости.
Абразив: почему гранат и сколько его уходит
В качестве абразива используется гранат — природный альмандин, твёрдость около 7,5–8 по шкале Мооса. Он твёрже стали, дробится на острые угловатые зёрна и при этом достаточно вязок, чтобы не рассыпаться в пыль до того, как сделает работу. Замена граната на кварцевый песок — грубая ошибка: кварц режет заметно хуже, быстрее изнашивает трубку, а его пыль вызывает силикоз.
Фракция задаётся размером сита (меш). Чем крупнее зерно, тем выше производительность и грубее кромка.
| Параметр | Типовое значение | На что влияет |
|---|---|---|
| Давление насоса | 3000–6000 бар | скорость струи и производительность реза |
| Диаметр водяного сопла | 0,25–0,35 мм | расход воды и мощность струи |
| Диаметр смесительной трубки | 0,76–1,2 мм | ширина реза и минимальный внутренний радиус |
| Фракция граната | 80 меш (универсальная) | 50 меш быстрее и грубее, 120 меш чище и медленнее |
| Расход абразива | 0,25–0,45 кг/мин | основная статья расходников |
| Расход воды | 2–4 л/мин | нагрузка на водоподготовку |
| Ресурс водяного сопла | 50–100 ч | стабильность струи, риск размыва отверстия |
| Ресурс смесительной трубки | 80–150 ч | ширина реза и конусность растут по мере износа |
Пересчёт расхода в цифры смены выглядит отрезвляюще: при 0,35 кг/мин за восемь часов непрерывной резки уходит около 170 кг граната. Поэтому в себестоимости метра реза абразив занимает больше, чем электроэнергия насоса, и любая оптимизация режима — это в первую очередь оптимизация расхода абразива, а не давления. Часть отработанного граната можно регенерировать просевом, но зерно после реза скруглено и режет хуже, поэтому вторичный абразив применяют только на черновых разделительных операциях.
Ширина реза, конусность и реальная точность
Ширина реза равна диаметру смесительной трубки плюс 0,1–0,2 мм, то есть в рабочем диапазоне это 0,8–1,5 мм. Это важно закладывать в раскрой: между деталями нужен зазор не меньше ширины реза, а контур программируется с компенсацией на половину пропила.
Вторая величина, о которой заказчики узнают уже по факту, — конусность. Струя расходится и теряет энергию по мере углубления, поэтому рез получается V-образным: сверху шире, снизу уже. На средних толщинах разница составляет десятые доли миллиметра, растёт с увеличением скорости подачи и уменьшается при снижении скорости. Бороться с ней можно тремя способами: снизить подачу, применить наклонную головку с динамической компенсацией угла или оставить припуск и снять конус механически.
Из геометрии струи следуют жёсткие технологические ограничения, которые нужно проверять ещё на чертеже:
- Минимальный внутренний радиус — примерно половина ширины реза. Острый внутренний угол в 90° гидроабразивом не получить, в углу всегда останется скругление.
- Минимальный диаметр отверстия — как правило, не меньше толщины листа, а надёжно — от полутора толщин. Отверстие меньше толщины либо не прорежется чисто, либо получит выраженный конус.
- Врезка. Каждое отверстие начинается с пробивки: струя стоит на месте и проедает материал. На толстом металле пробивка занимает секунды, и деталь с сотней мелких отверстий по времени дороже, чем кажется по длине контура.
- Перемычки. Мелкие детали удерживают микроперемычками, чтобы они не провалились в решётку ванны. Места перемычек потом зачищаются.
Точность позиционирования нашего станка — ±0,1 мм, и это честная цифра для раскроя. Но раскрой не заменяет механообработку: посадочные отверстия под подшипник по H7, плоскости под уплотнение и резьбовые места гидроабразивом не делают. Правильный маршрут — вырезать контур с припуском 0,5–1 мм по ответственным поверхностям и отдать деталь на фрезерную обработку, где размер выводится в допуск. Кромка после гидрореза матовая, слегка шероховатая, без грата и окалины: она хорошо принимает покраску и не требует зачистки перед сваркой.
Толщина и скорость реза: таблица
Скорость подачи — единственный параметр, которым технолог по-настоящему управляет качеством. Одну и ту же толщину можно пройти быстро и получить рифлёную кромку с заметным отставанием струи внизу, а можно пройти втрое медленнее и получить кромку, пригодную под сборку без доработки. Поэтому в таблице ниже — диапазоны для среднего качества кромки: верхняя граница ближе к разделительному резу, нижняя — к чистовому.
| Толщина, мм | Сталь, мм/мин | Нержавейка, мм/мин | Алюминий, мм/мин |
|---|---|---|---|
| 2 | 1000–1500 | 900–1300 | 1600–2400 |
| 5 | 350–500 | 300–450 | 550–800 |
| 10 | 130–200 | 120–180 | 220–330 |
| 20 | 55–85 | 50–75 | 90–140 |
| 30 | 30–50 | 28–45 | 55–85 |
| 50 | 14–22 | 12–20 | 24–38 |
| 80 | 7–11 | 6–10 | 12–19 |
| 100 | 5–8 | 4–7 | 8–14 |
Два вывода из таблицы, которые стоит держать в голове на этапе конструирования. Первый: скорость падает быстрее, чем растёт толщина, — переход с 20 на 50 мм увеличивает время реза примерно вчетверо, а не в два с половиной раза. Второй: разница между сталью и нержавейкой невелика, порядка 10–15 %, потому что абразивный износ мало чувствителен к пластичности и вязкости материала. Это ровно противоположно термической резке, где нержавейка идёт заметно тяжелее стали.
Где гидроабразив выигрывает у лазера и плазмы
Гидроабразив — не универсальная замена лазеру. На тонком листе лазерная резка металла быстрее в разы и дешевле по метру реза, и спорить с ней бессмысленно. Разделительная линия проходит по трём признакам: толщина, требования к кромке и материал.
| Признак | Гидроабразив | Лазер | Плазма |
|---|---|---|---|
| Нагрев металла | нет | есть, узкая зона | есть, широкая зона |
| Рабочая толщина стали | до 100+ мм | до 25 мм | большие толщины |
| Скорость на листе 3 мм | низкая | очень высокая | высокая |
| Ширина реза | 0,8–1,5 мм | 0,1–0,5 мм | 1,5–4 мм |
| Скос и конусность кромки | малая конусность | минимальные | выраженный скос |
| Окалина и грат | нет | возможны на толщине | требуется зачистка |
| Медь, латунь, титан | без ограничений | ограниченно | ограниченно |
| Закалённый материал | режет | режет с отпуском кромки | режет с отпуском кромки |
Практическая развилка, которую мы проговариваем на расчёте. Партия кронштейнов из стали 3 мм, требований к кромке нет — лазер, вопросов не возникает. Фланец из нержавейки 30 мм под сварку с последующим контролем швов — гидроабразивная резка, потому что термически изменённая кромка после плазмы даст дефекты в шве. Плита из конструкционной стали 60 мм под механообработку и без требований к кромке — как правило, плазменная резка металла с припуском, дешевле по времени. Деталь из титана или из уже закалённой инструментальной стали — только гидроабразив.
Есть и четвёртый признак, который редко озвучивают: внутренние напряжения. Термический рез создаёт у кромки локальный нагрев и последующее быстрое охлаждение, деталь ведёт — особенно тонкую и длинную. При холодном резе этого нет, поэтому длинные планки и рамки из тонкого листа после гидроабразива остаются плоскими.
От чего зависят цена и срок
Гидроабразив считается по машинному времени и расходу абразива, поэтому длина реза, толщина и требуемое качество кромки влияют на итог напрямую. Точная цена — по чертежу, но набор факторов один и тот же:
- Толщина и материал. Главный множитель времени: на 50 мм метр реза идёт в десятки раз дольше, чем на 5 мм.
- Суммарная длина контура и число врезок. Пробивки на толстом металле складываются в заметное время, поэтому сотня мелких отверстий может стоить дороже наружного контура.
- Требуемое качество кромки. Чистовой рез идёт в два-три раза медленнее разделительного. Если кромка потом всё равно фрезеруется, платить за чистовой режим смысла нет.
- Допустимая конусность. Компенсация наклоном головки или снижение подачи — это дополнительное время.
- Раскладка на лист. Плотная раскладка экономит металл; на дорогих марках, титане и толстой нержавейке это часто больше денег, чем сама резка.
- Серийность. Программа пишется один раз, поэтому вторая и последующие детали заметно дешевле первой.
- Смежные операции. Если после раскроя идут гибка, механообработка или сварка, дешевле делать всё на одной площадке, чем возить заготовки между подрядчиками.
Частые ошибки в чертеже и как отправить деталь в работу
Ошибки, из-за которых технолог возвращает чертёж на уточнение, повторяются от заказа к заказу:
- Допуски механообработки на резаном контуре. Требование ±0,02 мм на вырезанном отверстии невыполнимо ни одним видом раскроя. Такие места помечаются как обрабатываемые, с припуском.
- Острые внутренние углы. Если в углу нужен радиус меньше половины ширины реза, деталь не режется в чертёжной геометрии — угол либо скругляется, либо дорабатывается фрезой.
- Отверстия меньше толщины листа. На плите 40 мм отверстие ⌀6 мм гидроабразивом получится с конусом. Такие отверстия сверлят.
- Не указана сторона чертежа. Из-за конусности верх и низ реза отличаются. Если для сборки важна конкретная сторона, это надо отметить.
- Растровый чертёж вместо контуров. Скан или фотография чертежа требует ручной перерисовки контуров и удлиняет расчёт. DXF с замкнутыми контурами снимает вопрос.
- Не оговорена дальнейшая операция. Деталь под сварку, под покраску и под точную сборку режется с разными припусками и разным качеством кромки.
Что прислать для расчёта: DXF или DWG с контурами, либо PDF с размерами, либо 3D-модель в STEP. Укажите марку и толщину материала, количество деталей, требуемое качество кромки и то, какая операция идёт после резки. Раскладку на лист и оптимизацию расхода металла делаем на своей стороне. Отправьте чертёж на расчёт — технолог сравнит гидроабразив с лазером и плазмой по вашей толщине и требованиям к кромке и назовёт стоимость и срок, а не диапазон «от и до».