Содержание8
Рама из профильной трубы, которую сварщик полдня подгоняет болгаркой, — обычный итог того, что заготовку пилили по упору, отверстия сверлили по разметке, а стык трубы в трубу подрезали на глаз. Каждая операция даёт свою погрешность, они складываются, и на сборке узел не сходится. Лазерный труборез убирает всю эту цепочку: труба вращается в патронах, а режущая голова за один установ рубит её в размер, делает отверстия, пазы и профилированный торец под сварку встык. Разберём, чем труборез отличается от плоскостной лазерной резки металла, какие диаметры и толщины стенки реально идут в работу, где на трубе вылезают неочевидные ограничения и что прислать, чтобы получить точный расчёт.
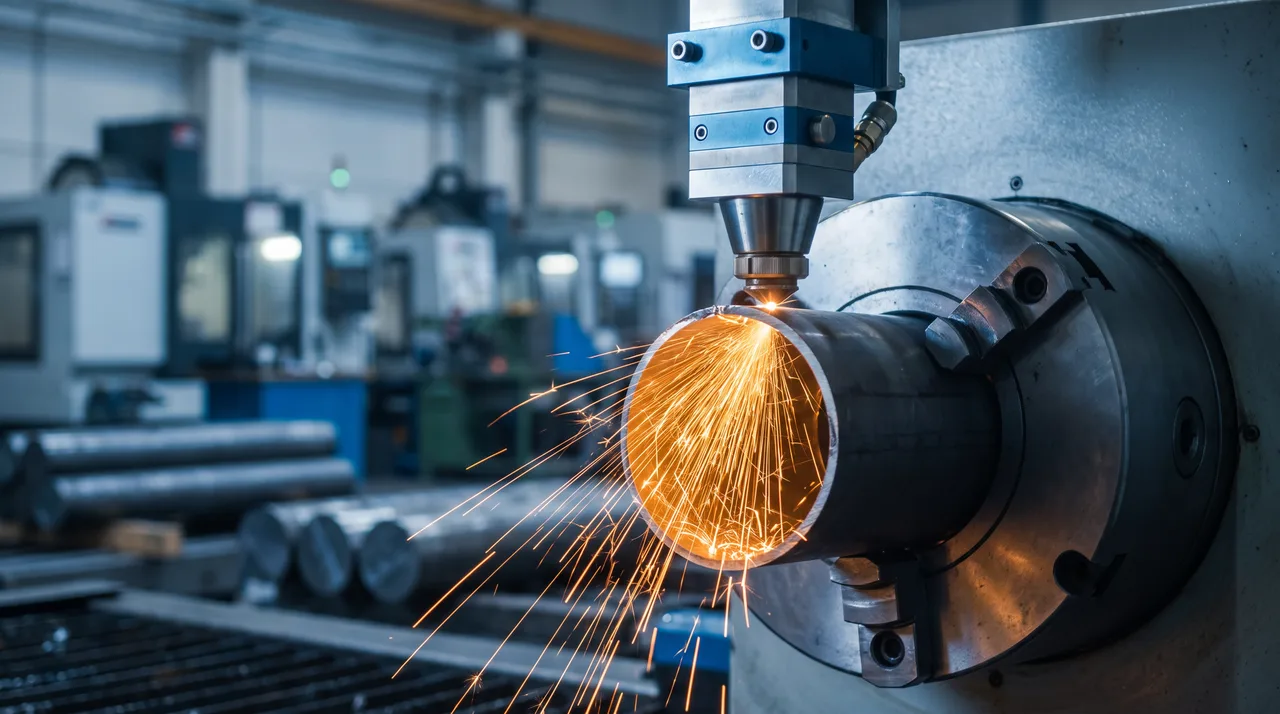
Коротко: труборез — это лазерный станок с ЧПУ, у которого к линейным осям добавлена ось вращения. Труба поворачивается под лучом, поэтому контур режется по её поверхности, а не в плоскости листа. За один установ выходит рез в размер, отверстия, пазы, рыбий рот под приварку трубы к трубе и маркировка позиций. Рабочий диапазон: круглая труба ⌀ 20–220 мм, профиль до 150×150 мм, стенка по стали до 8 мм, хлыст до 6 000 мм. Главная экономия не на самом резе, а на сборке: детали приходят самопозиционирующимися, и сварщику нечего подгонять напильником.
Чем труборез с ЧПУ отличается от плоскостной лазерной резки
Плоскостной станок лазерной резки металла работает с неподвижным листом на решётчатом столе: две линейные оси водят голову по плоскости, третья держит фокус. Всё, что можно вырезать, лежит в этой плоскости, а исходник — плоский контур в DXF.
У трубореза добавлена четвёртая ось — вращение. Хлыст зажат в патронах, они проворачивают его вокруг собственной оси синхронно с движением головы вдоль трубы. Благодаря этому рез всегда идёт близко к верхней образующей, то есть луч подходит к металлу почти по нормали и не «размазывается» по касательной. Контур при этом лежит не в плоскости, а на поверхности цилиндра или профиля, и CAM-система разворачивает его на развёртку перед постпроцессором.
Для заказчика из этого следуют три практических вывода.
- Исходник другой. Плоский DXF трубе не подходит: в нём нет информации о том, на какой грани и под каким угловым положением лежит отверстие. Нужна 3D-модель в STEP либо чертёж с явной привязкой каждого элемента к оси трубы и к базовой грани профиля.
- Операции складываются в одну. Рез в размер, отверстия, пазы, технологические окна, скос торца и маркировка выполняются за один зажим. Отпадают пила, сверлильный станок, кондуктор и разметчик.
- Точность меряется по-другому. На листе привычные ±0,1 мм — это точность позиционирования головы. На трубе к ней добавляются допуски самого проката: разностенка, овальность, серповидность хлыста. Об этом ниже, потому что именно здесь чаще всего расходятся ожидания.
Плоскостной раскрой и труборез — не конкуренты, а два участка одной цепочки. Кронштейны и косынки к раме мы режем из листа на лазерной резке, стойки и перекладины — на труборезе, а дальше всё уходит на сварку одним комплектом.
Как устроен лазерный труборез и что происходит с хлыстом
Конструктивно это тот же волоконный источник и та же голова с автофокусом, что и на листовом станке, плюс механика подачи и вращения трубы.
- Патроны. Обычно два: главный вращающий с самоцентрирующимися кулачками и задний, который ведёт хлыст по мере съедания длины. Кулачки зажимают трубу с усилием, которое подбирают под стенку.
- Поддержка хлыста. Шестиметровая труба под собственным весом провисает, поэтому по длине стоят люнеты или роликовые опоры. Без них вращение бьёт, и контур едет.
- Загрузка. Ручная поштучная или автоматическая из пачки. Для серии автозагрузка решает: станок режет ночную смену без оператора.
- Режущий газ. Кислород для толстой конструкционной стали, азот для нержавейки, алюминия и чистой кромки, воздух для тонкого проката, где кромку всё равно красят.
Первым делом станок торцует хлыст: заводской рез почти всегда косой и с гратом, и базироваться от него нельзя. Дальше детали ставятся по длине встык, с минимальной перемычкой между ними — так же, как детали раскладываются на листе. В конце остаётся хвостовик 150–250 мм: этот участок физически зажат в патроне, вывести его под голову невозможно. Это не запас «на всякий случай», а геометрия станка, и её нужно закладывать в расчёт метража.
Какие трубы и профили реально режем: диаметры и толщина стенки
Ниже рабочий диапазон по сортаменту. Это то, что штатно принимается в работу, а не теоретический максимум из паспорта станка.
| Прокат | Габарит | Длина хлыста, мм | Стандарт сортамента |
|---|---|---|---|
| Труба круглая | ⌀ 20 — 220 мм | до 6 000 | ГОСТ 10704, ГОСТ 8732 |
| Профиль квадратный | 20×20 — 150×150 мм | до 6 000 | ГОСТ 8639, ГОСТ 30245 |
| Профиль прямоугольный | до 200×100 мм | до 6 000 | ГОСТ 8645, ГОСТ 30245 |
| Уголок равнополочный | до 100×100 мм | до 6 000 | ГОСТ 8509 |
| Швеллер | по согласованию | до 6 000 | ГОСТ 8240 |
| Полоса, овальный профиль | по согласованию | до 6 000 | по чертежу |
Толщина стенки ограничена не столько мощностью источника, сколько качеством кромки: чем толще стенка, тем шире зона термического влияния и тем больше грата остаётся внутри трубы, куда не подлезть зачистным инструментом.
| Материал | Стенка, мм | Режущий газ | Что важно знать |
|---|---|---|---|
| Сталь Ст3, 09Г2С | до 8 | кислород, азот | базовый случай, кромка под сварку без зачистки |
| Нержавейка 12Х18Н10Т, AISI 304 | до 6 | азот | светлая кромка без окисной плёнки, травление не нужно |
| Алюминий АМг, Д16 | до 5 | азот | склонность к налипанию грата, кромку зачищают |
| Оцинкованная сталь | до 4 | азот, воздух | цинк по кромке выгорает, срез подкрашивают |
| Медь, латунь | по запросу | азот | высокая отражающая способность, режим согласуем отдельно |
Технологические нюансы, которые видно только на трубе
Основная часть претензий по трубному раскрою возникает не из-за станка, а из-за того, что конструктор проектировал деталь так, будто труба — это идеальная математическая поверхность. В металле она другая.
- Прожиг противоположной стенки. Пробив ближнюю стенку, луч идёт дальше и упирается во внутреннюю поверхность напротив. На малых диаметрах и тонкой стенке там остаются следы, окалина и брызги. Режимом врезки и фокусом это ослабляют, но полностью не убирают. Если по трубе пойдёт гидравлика, пневматика или пищевая среда, требования к внутренней поверхности нужно оговаривать до запуска.
- Грат внутри. Снаружи кромка чистая, внутри трубы её нечем зачистить — доступа нет. Конструкцию лучше сразу проектировать так, чтобы внутренний грат никому не мешал, либо закладывать отдельную операцию по промывке и продувке.
- Радиус угла профильной трубы. В 3D-модели угол часто рисуют острым, а в металле он скруглён — порядка двух толщин стенки, точное значение задаёт стандарт на конкретный профиль. Отверстие или паз, посаженный вплотную к углу, попадает на этот радиус и уезжает по положению. Держите от угла запас минимум в две стенки.
- Серповидность и скручивание хлыста. Шестиметровый профиль не бывает идеально прямым и часто имеет пропеллер по длине. Станок базируется по патронам, а не по грани, поэтому отверстие в середине хлыста может уйти по угловому положению относительно торцов. На длинных деталях с жёсткой привязкой отверстий это надо либо принять как допуск, либо резать из коротких кусков.
- Разностенка и овальность. У электросварной трубы отклонение по толщине стенки измеряется процентами от номинала, а не сотыми долями миллиметра. Оптика настроена на номинал: там, где стенка тоньше, кромка чище, где толще — возможен недорез с одной стороны реза. Это и есть причина, по которой на трубе не обещают точность листового раскроя.
- Усилие зажима. Тонкостенную трубу кулачки могут смять. На стенке 1–1,5 мм зажим ослабляют, а вместе с ним падает и точность вращения. Тонкая стенка большого диаметра — самый капризный случай.
- Внутренний грат сварного шва. У электросварной трубы вдоль шва изнутри идёт валик. На резку он не влияет, но мешает, если внутрь трубы должна заходить вставка или вал. Такую трубу заказывают с удалённым внутренним гратом, и это нужно указать в спецификации.
Реалистичный допуск на длину детали при трубном раскрое — доли миллиметра на коротких заготовках и порядка полумиллиметра на длинных. Требование ±0,1 мм по длине шестиметровой стойки в чертеже означает, что деталь после резки придётся дорабатывать механически, и стоить она будет соответственно.
Стыки под сварку: рыбий рот, запил под угол и замковые соединения
Это то, ради чего труборез чаще всего и покупают. Все перечисленные элементы вручную либо не делаются вовсе, либо делаются медленно и неточно.
- Рыбий рот (седловина). Профилированный торец круглой трубы для приварки к другой круглой трубе. Форма выреза зависит от обоих диаметров и от угла между осями, и размечать её на глаз бессмысленно. Лазер режет её как обычный контур, стык садится без зазора.
- Запил под угол. Для рам и порталов: две трубы сходятся под 45 или произвольным углом торцами, которые уже подрезаны в размер. Сварщик не подгоняет, а прихватывает.
- Замковые соединения шип-паз. На одной детали шип, на ответной паз — узел собирается сам и держится до прихватки. На мелких сериях это полностью заменяет сварочный кондуктор, что часто дороже самого раскроя.
- Технологические окна и дренаж. Отверстия для доступа горелки внутрь замкнутого контура, а если рама уйдёт на горячее цинкование — обязательные отверстия для входа и слива расплава.
- Маркировка позиций. Номер детали, выжженный лазером на трубе, снимает вопрос «что из этой кучи куда» при сборке рамы из полусотни разных элементов.
Одно ограничение стоит держать в голове. Труборез с вертикальной головой режет кромку перпендикулярно поверхности, разделку под корневой шов он не снимает. На стенке до 4 мм это обычно и не нужно — стык варится без разделки. Толще — фаску придётся снимать отдельной операцией либо закладывать конструктивно другой тип соединения. Что именно потребуется, проще решить вместе с технологом до раскроя, а не после того, как сварочный участок получит комплект деталей.
Труборез, пила, плазма или гидроабразивная резка
Труборез не всегда выгоднее. Сравнение по тому, что реально влияет на решение.
| Способ | Допуск длины, мм | Отверстия и вырезы | Когда выбирать |
|---|---|---|---|
| Лазерный труборез с ЧПУ | ±0,2 — 0,5 | любые, за тот же установ | серия, сложные узлы, стенка до 8 мм |
| Ленточная пила + сверление | ±0,5 — 2,0 | отдельными операциями, по кондуктору | единичные простые заготовки, толстая стенка |
| Плазменная резка | ±0,5 — 1,5 | да, кромка грубее, зона нагрева шире | толстая стенка, невысокие требования к кромке |
| Гидроабразивная резка | ±0,2 — 0,5 | да, без нагрева металла | титан, большие толщины, недопустим нагрев |
Развилка на практике выглядит так. Партия одинаковых стоек с четырьмя отверстиями каждая — труборез, вопросов нет: программа пишется один раз, дальше работает станок. Две трубы отрезать в размер под ремонт — пила, гонять под это лазер бессмысленно. Стенка 12 мм на закладной детали — плазменная резка или пила, лазерный труборез туда не идёт. Труба из титана или нержавейки, где нагрев кромки критичен для коррозионной стойкости, — гидроабразивная резка, медленнее и дороже за метр, но без зоны термического влияния.
От чего зависят цена и срок
Стоимость трубного раскроя складывается из времени станка и расхода металла. Отсюда набор факторов, на которые заказчик реально влияет ещё на этапе чертежа.
- Длина реза и число врезок. Каждая врезка — это отдельный прожиг с задержкой. Сорок мелких отверстий по времени обходятся дороже одного длинного контура той же суммарной длины.
- Раскладка по хлысту. Самый недооценённый фактор. Из шестиметрового хлыста за вычетом хвостовика полезно около 5 800 мм. Деталь 1 500 мм даёт три штуки с хлыста и 1 300 мм в отход. Деталь 1 400 мм — уже четыре штуки почти без остатка. Изменение длины на семь процентов поднимает выход на треть, и если конструкция это позволяет, длину стоит подгонять под сортамент.
- Материал и толщина стенки. Нержавейка режется заметно медленнее конструкционной стали той же толщины и требует азота, а не кислорода.
- Требования к внутренней поверхности. Обычная конструкционная труба — вопросов нет. Требование «внутри чисто, без брызг» означает дополнительную операцию и другую цену.
- Серийность. Программа и отладка первого хлыста считаются один раз. На партии от нескольких десятков деталей эта доля в цене штуки становится незаметной, на трёх штуках — определяющей.
- Что дальше по маршруту. Если после раскроя идёт сварка узла и порошковая окраска, всё считается одной цепочкой на одной площадке, без межцеховой логистики и без потери базы между подрядчиками.
Сам раскрой считается по длине реза и числу врезок, точная цифра — по чертежу. Если после резки нужна механическая доработка торцов или отверстий, она идёт по нормо-часу механообработки, от 950 ₽.
Частые ошибки в задании на резку трубы и как заказать
Ошибки, из-за которых технолог возвращает задание на уточнение и заказ теряет пару дней.
- Прислали плоский DXF. Для трубы он бесполезен: в нём нет привязки элементов к оси и к грани профиля. Нужна 3D-модель STEP или чертёж, где для каждого отверстия указано расстояние от базового торца и угловое положение либо номер грани.
- Не указан сортамент и стандарт. Профиль 40×40×2 у разных заводов отличается радиусом угла и разностенкой. Если труба ваша — сообщите производителя, если наша — назовите стандарт.
- Отверстия впритык к углу или торцу. Перемычка между отверстием и краем меньше толщины стенки прогорает. Рабочий минимум — от одной, лучше от двух толщин стенки.
- Слишком мелкие отверстия. Практическое правило то же, что и для листа: диаметр отверстия не меньше толщины стенки. На стенке 4 мм отверстие ⌀ 3 мм лазером в трубе аккуратно не получится, его сверлят.
- Деталь длиннее полезной части хлыста. Заготовка 5 950 мм из шестиметровой трубы не выйдет: хвостовик в патроне не режется.
- Нереальный допуск. ±0,1 мм по длине шестиметровой детали — это не про трубный раскрой. Если такая точность действительно нужна, деталь режут с припуском и торцуют механически, и это отдельная строка в расчёте.
- Не сказано, что будет со стыком. Нужна ли фаска, какой зазор под сварку, куда пойдёт узел после сварки — от этого зависит и раскрой, и цена.
Чтобы получить расчёт, пришлите на расчёт по чертежу модель в STEP или чертёж с привязкой элементов, сортамент и марку металла, количество деталей и информацию о том, что происходит с деталью дальше — сварка, гибка, окраска. Технолог проверит раскладку по хлысту, подскажет, где изменение длины на пару сантиметров сократит отход, и посчитает стоимость и срок. Если по трубе есть сомнения ещё на этапе конструирования, отправляйте чертёж с пометкой, что нужен совет по технологии: развести стык или переставить отверстие до запуска дешевле, чем переделывать первую партию.